含砷金精矿催化压力氧化—氰化提金试验研究
2021-09-10 07:22:44李健
黄金
2021年1期
李健

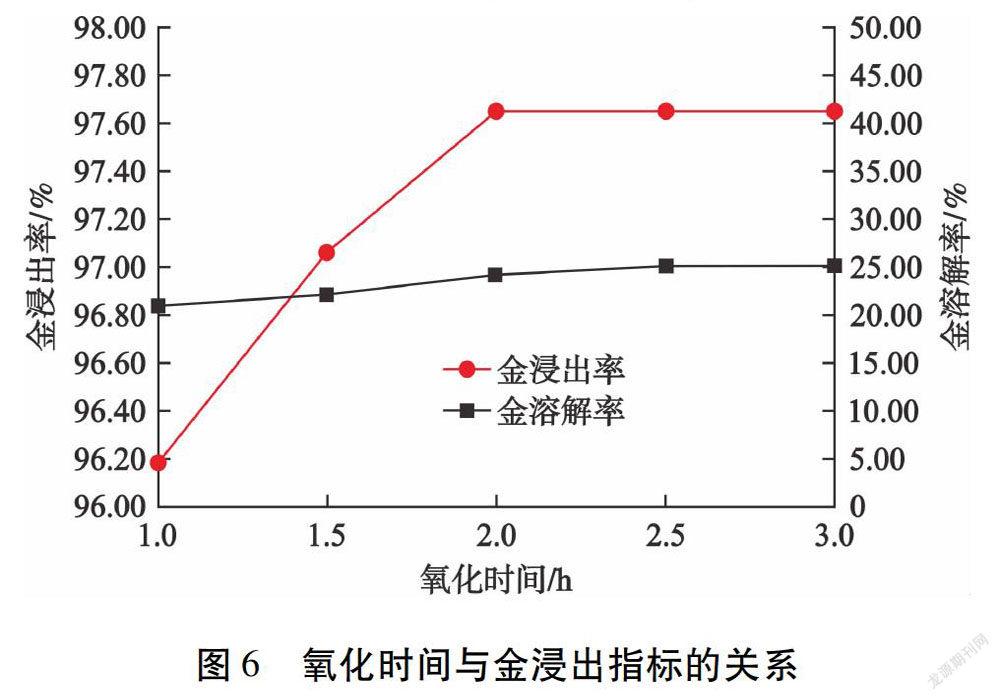
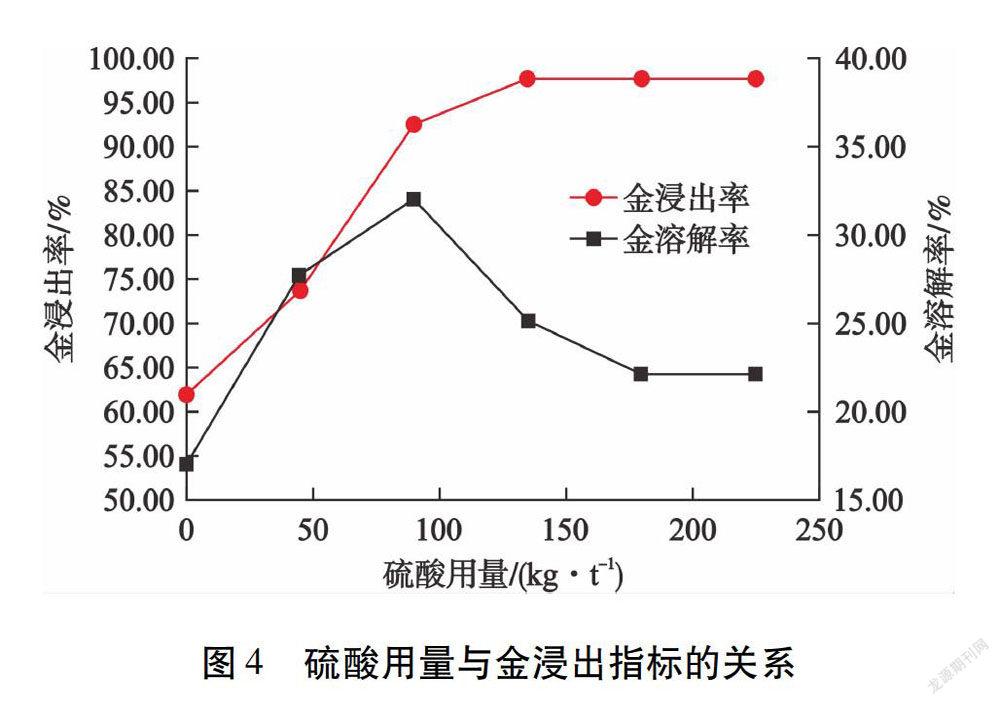
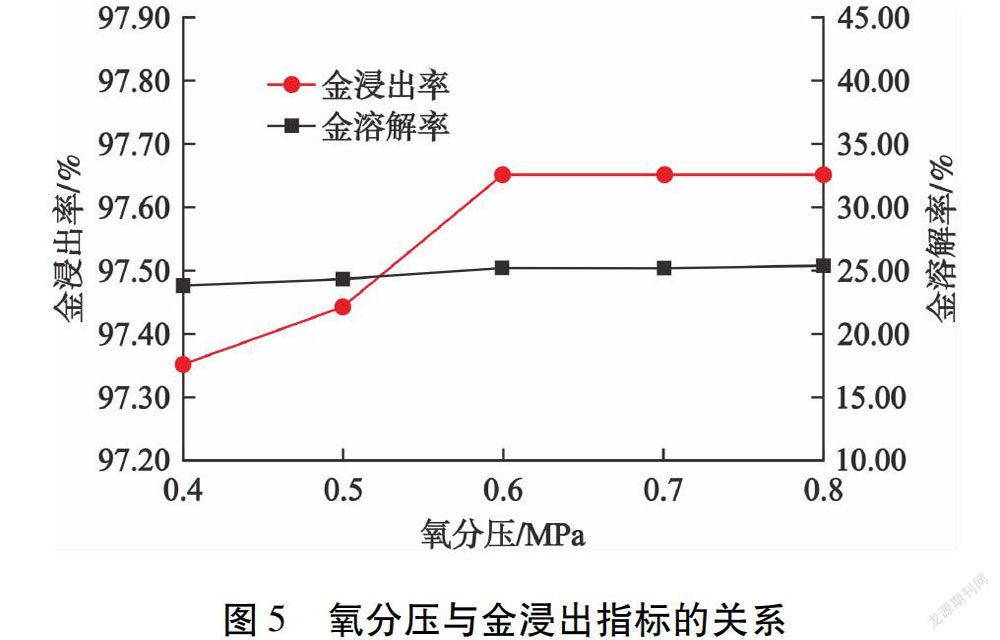
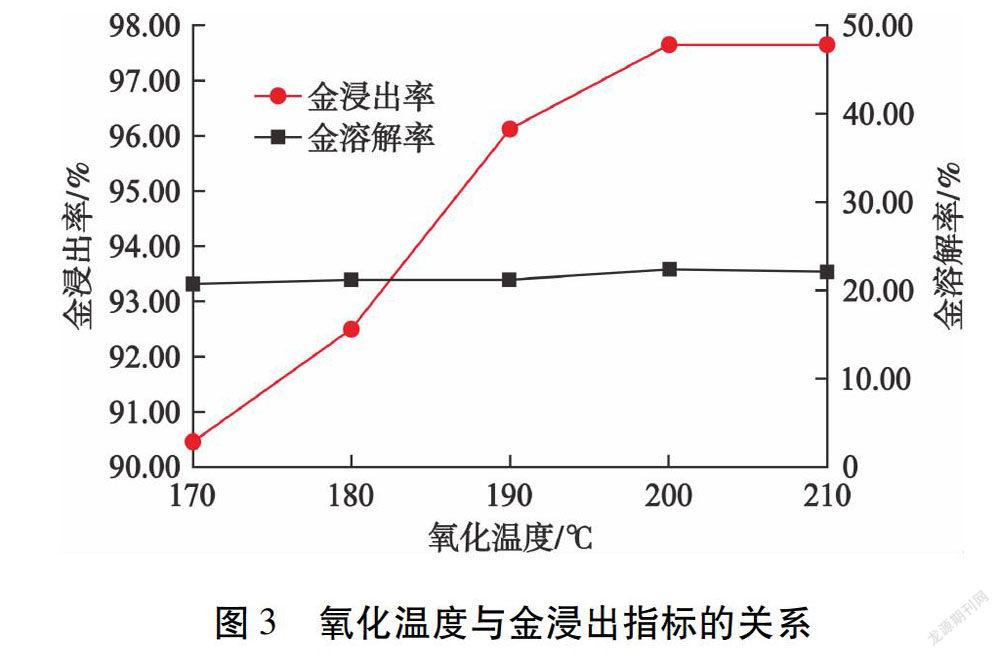
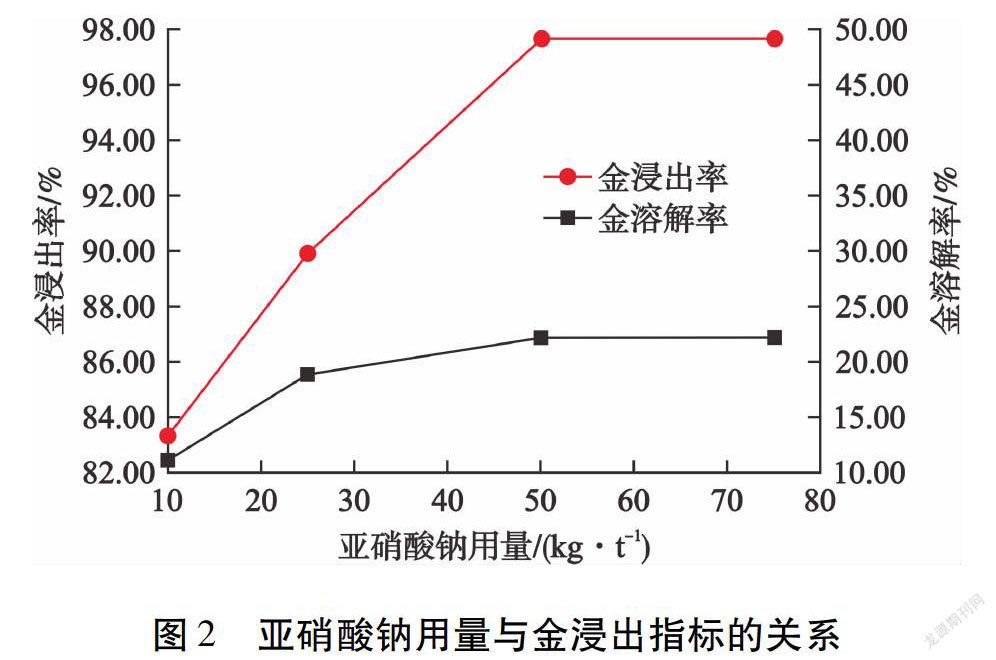
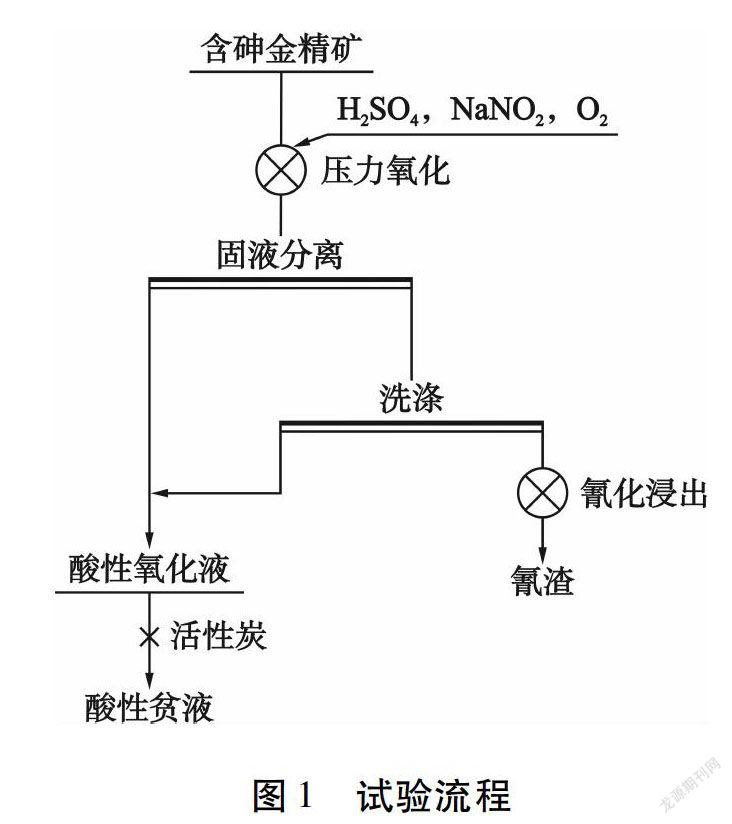
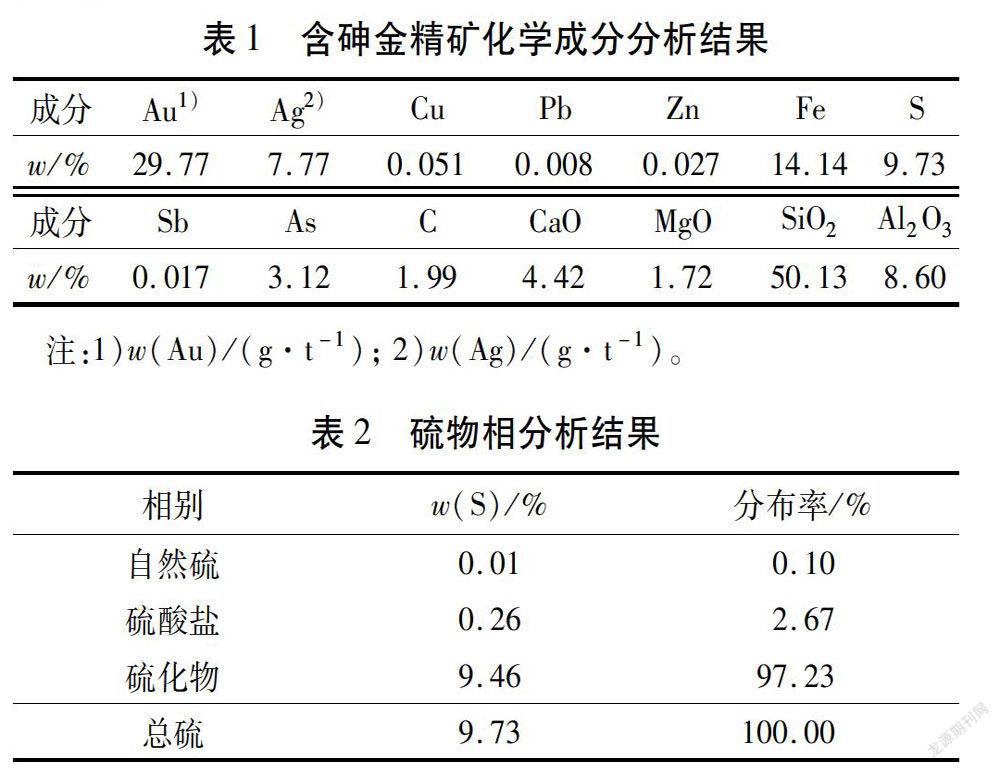
摘要:针对某含砷金精矿,进行了催化压力氧化—氰化提金工艺研究,考察了亚硝酸钠用量、氧化温度、硫酸用量、氧分压等对催化压力氧化效果的影响。结果表明:在亚硝酸钠用量50 kg/t,硫酸用量135 kg/t,氧化温度200 ℃,氧分压0.6 MPa,氧化时间2.0 h的最佳条件下,金浸出率为97.65 %;催化压力氧化过程中金溶解率为24.25 %;酸性氧化液采用活性炭吸附,金吸附率达到99.51 %。该工艺可有效处理含砷金精矿,指标较好。
关键词:催化压力氧化;含砷金精矿;亚硝酸钠;毒砂;氰化
引 言
含砷金矿石是世界公认的难处理金矿石类型之一,其储量大,约占金矿储量的30 %。目前含砷金精矿的预处理方法主要有焙烧氧化法、加压氧化法、生物氧化法等[1-3]。催化压力氧化法是加压氧化法的深入研究,相比其他预处理方法,催化压力氧化法具有反应速度快、矿石适应性强、金属回收率高等[4]特点。PAPANGELAKIS等[5]对在温度130 ℃~180 ℃、氧分压1 000 kPa条件下,采用酸浸法处理砷黄铁矿的动力学进行了研究,认为其氧化过程遵循表面反应控制的收缩未反应芯模型。魏晓娜等[6]研究了砷黄铁矿在HNO3-H2SO4-O2水溶液体系中氧化酸浸的动力学规律,结果表明:硝酸浓度、初始酸度和粒度是控制反应速率最重要的因素;反应产物S0的形成并不影响氧化反应的继续进行。试验结果可用收缩未反应芯模型来表达;测得的体系反应表观活化能为 23.6 kJ/mol。夏光祥等[7]介绍了催化氧化酸浸(COAL)新工艺开发及产业化情况,该工艺可在温度100 ℃及氧分压0.4 MPa条件下对含砷金精矿进行处理,金、银的回收率都可达到92 %~96 %,适用于高砷高碳金精矿的处理。……
登录APP查看全文