钛合金TC4铣削加工对表面粗糙度的影响试验*
2021-10-15 12:00:58万宏强刘智豪孙正阳韩权利
西安工业大学学报
2021年4期
万宏强,刘智豪,孙正阳,韩权利
(西安工业大学 机电工程学院,西安 710021)
钛合金是一种新型的重要结构材料,具有低密度、大刚性、轻质量、耐腐蚀等特点,目前钛合金材料具有较大的市场前景[1-3],但该材料切削加工时其高温强度高、化学活性高等特点会导致加工切削力大、温度高、刀具粘结等问题,致使产品加工表面质量较差[4]。钛合金材料加工时进给量、主轴转速等加工参数都会对工件的加工质量产生影响[5-6]。正交试验利用多因素试验方法,经过合理的试验设计,以相对较少的试验次数得到影响试验结果的因素及各因素影响规律,在切削实验中被广泛采用[7-8]。文中针对铣削三要素(主轴转速、铣削深度、每齿进给量)设计出一组三因素四水平的正交试验,以获得多组数据,通过对数据的处理,得到铣削三要素对加工工件表面粗糙度的影响规律、对加工工件表面粗糙度的显著性影响因素。
1 试验条件
针对于本试验研究需求,选用TC4钛合金料块作为铣削试验材料,料块长×宽×高尺寸为100 mm×100 mm×30 mm,如图1所示。

图1 钛合金TC4料块
加工TC4钛合金的刀片一般用YG类合金刀片,YG8是钨钴类材料,耐磨性良好,使用强度和冲击韧性都较好[9]。出于综合考虑,选用性价比较高、铣削性能好的硬质合金YG8刀片。试验用刀具选择为硬质合金直柄立铣刀,直径D为∅10 mm,采用逆铣铣削方式,不添加铣削液。图2所示为YG8直柄铣刀刀杆刀头。
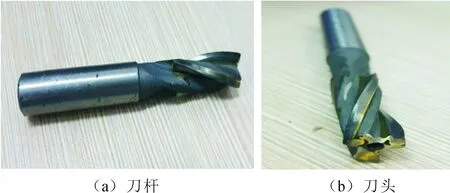
图2 YG8直柄铣刀刀杆刀头
切削机床为大河数控机床TH5656立式加工中心……
登录APP查看全文
猜你喜欢
当代陕西(2021年2期)2021-03-29 07:41:24
艺术品鉴证.中国艺术金融(2018年8期)2019-01-14 01:14:28
艺术品鉴证.中国艺术金融(2018年10期)2019-01-08 02:44:26
艺术品鉴证.中国艺术金融(2018年6期)2019-01-08 02:43:04
艺术品鉴证.中国艺术金融(2018年12期)2018-08-26 06:03:48
妈妈宝宝(2017年3期)2017-02-21 01:22:28
中国塑料(2016年3期)2016-06-15 20:30:00
通信电源技术(2016年3期)2016-03-26 07:13:38
新闻传播(2015年10期)2015-07-18 11:05:40