20#槽钢孔型设计及优化
2021-10-19 08:51:20圣立芜沈千成魏海波孙晓明
安徽冶金科技职业学院学报
2021年3期
圣立芜,沈千成,魏海波,孙晓明,李 静,华 峰
(1.马钢长材事业部;2.技术中心 安徽马鞍山 243000)
马钢中型材分厂于2018年进行结构调整新建的一条全新专业生产工角槽的型钢生产线,设计产能为50万吨/年。中型材分厂生产线共8架轧机,采用1-1-6方式布置,分为粗轧机、精轧机组。粗轧机组为2架二辊可逆开坯机,交流变频电机单独传动,精轧机组为6架高刚度二辊/万能可互换轧机组成,每架轧机均有交流变频电机单独传动。马钢型材产品为抓住市场机遇,巩固华东市场,深化产品结构调整,选择全系列开发槽钢。现主要结合18及以下槽钢生产经验,介绍20槽钢的设计过程。
1 工艺选择
1.1 生产设备及工艺条件
马钢中型材生产及生产能力如下:步进式加热炉1座,加热炉内宽10.7 m,在冷装料条件下加热能力为120 t/h,燃料为混合煤气。采用1-1-6形式轧机布置形式,其中BD1、BD2最大轧制力6000 kN,万能段水平辊轧制最大轧制力为3000 kN,立辊最大轧制力为1800 kN。105.6*20 m步进式冷床一座。A700和A900矫直机各一台。具体如图1所示:
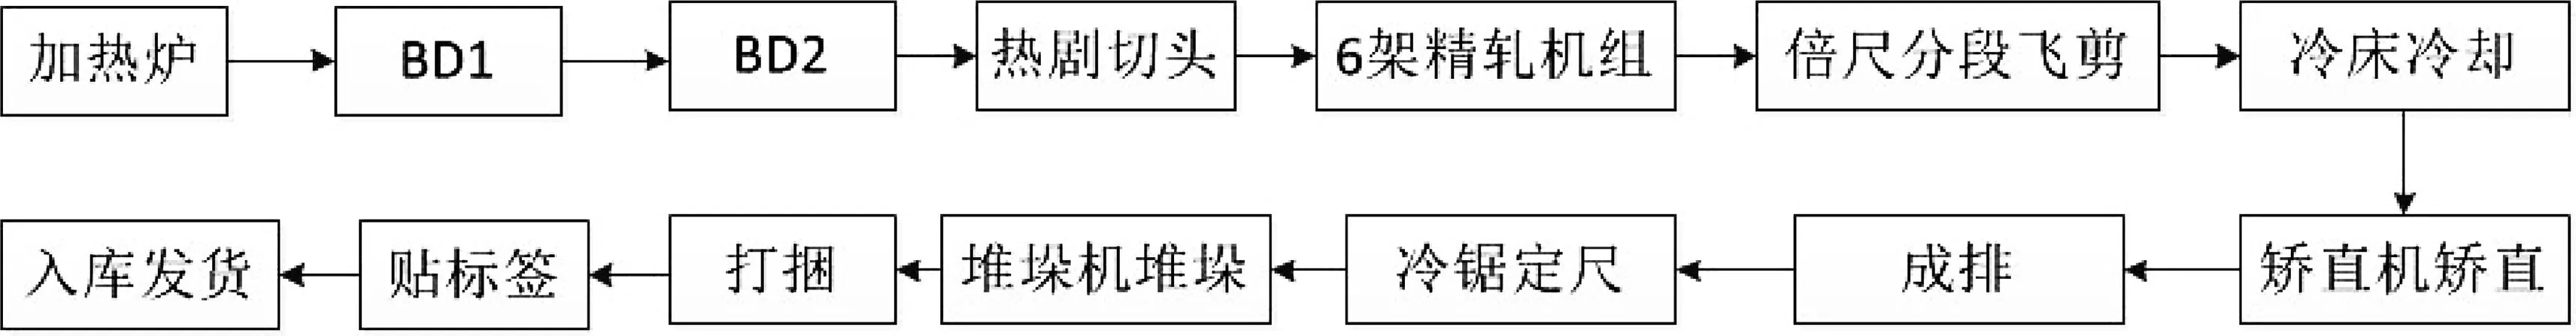
图1 中型材生产流程
1.2 坯料选择
20槽钢所用坯料的宽度应大于成品槽钢的腰宽,确保成品尺寸合格。目前马钢轧制槽钢产品主要用小异形坯及矩形坯两种断面矩形坯分别为150*150 mm、200*160 mm和200*280 mm。若选择200*280 mm矩形坯,则坯料断面面积太大,需要同时开BD1和BD2孔型,造成轧制道次增多,轧制效率低,轧辊浪费。同时由于BD2 推床过短,容易造成轧件移孔困难以及咬偏现象。因此选择200*160 mm矩形坯,轧制20槽钢压缩比为11.10,保证槽钢具有最终的产品尺寸精度和力学性能。……
登录APP查看全文