
冷轧带卷产生错层缺陷的CPC/EPC自动化设备的调整与优化
2021-10-25 03:42:34张涛
信息记录材料
2021年10期
关键词:优化
张 涛
(唐山钢铁集团高强汽车板有限公司 河北 唐山 063000)
1 引言
在冷轧带钢生产过程中,错层缺陷问题一直存在,影响着最终的产品质量。经过公司公关小组对生产数据的分析总结,记录了相关生产数据缺陷产生的主要位置,汇总发现都出现在产线各机组的开卷机和卷取机设备。对于冷轧生产的各个生产线退火生产线、平整生产线、重卷生产线都存在开卷机和卷取机,要改善这一产品缺陷,主要调整开卷机CPC对中装置和卷取机EPC纠偏装置。
2 错层缺陷的相关性因素
对生产线开卷与卷取机两个自动化对中装置进行数据分析,发现两装置随着速度和带钢厚度的变化不断调整,找寻各个数据的规律,影响最终带钢卷曲不齐的因素主要有钢卷质量、罩退炉垛位、钢种和带钢规格(宽度和厚度)[1]。
2.1 错层与钢卷质量的关系
错层与钢卷质量的关系见图1。从图示可以看出,带钢的错层问题与钢卷质量存在一定的影响比例关系,当带钢重点大于13 t时,带钢受到的影响较大,在小于这一重量时受到的影响不大。
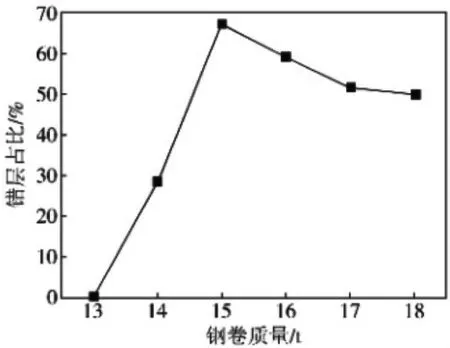
图1 错层与钢卷质量的关系
2.2 错层与退火炉垛位的关系
在罩式退火生产线中同垛的各钢卷之间隔以对流板,一般每炉投放钢卷4~5卷,从上到下垛位编号分别为1、2、4,根据生产数据对比研究,垛位和错层的对比关系见图2,总结规律得出,最上面的垛位出现错层的比例最高,依次往下呈下降趋势。
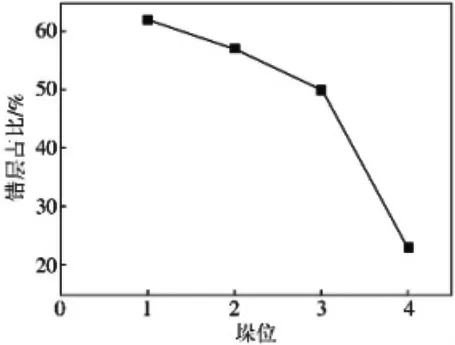
图2 错层与垛位的关系
2.3 错层与钢种的关系
错层与钢种的关系曲线见图3。……
登录APP查看全文
猜你喜欢
房地产导刊(2022年5期)2022-06-01 06:20:14
能源工程(2022年1期)2022-03-29 01:06:28
建材发展导向(2021年12期)2021-07-22 08:06:48
建材发展导向(2021年7期)2021-07-16 07:07:52
中学生数理化(高中版.高二数学)(2021年12期)2021-04-26 07:43:48
中学生数理化(高中版.高考数学)(2021年12期)2021-03-08 01:28:50
今日农业(2020年16期)2020-12-14 15:04:59
消费导刊(2018年8期)2018-05-25 13:20:08
家庭影院技术(2018年4期)2018-05-09 07:07:41
电子制作(2017年20期)2017-04-26 06:57:45
