H13钢铝型材挤压模桥裂分析及解决方法
2021-11-02 03:32:48姚宏康曹立军冯明明
模具制造
2021年9期
姚宏康 ,曹立军 ,冯明明
(1.唐山志威科技有限公司,河北唐山 064200;2.河北省工模具钢技术创新中心,河北唐山 064200)
1 引言
铝型材挤压模通常采用H13钢进行加工,在模具最终热处理后一般进行表面渗氮处理,可提高工件的表面性能,如表面硬度、耐磨性、疲劳强度、抗咬合能力、耐蚀性、抗回火软化能力等,从而提高工件的使用寿命[1]。
2 模具失效问题描述
铝型材挤压模分流模上模尺寸φ250×123mm,H13 模具钢经加工、调质及表面渗氮处理后,使用过程出现不同程度的开裂问题[2~3]。因模具开裂无法继续使用,对失效模具解剖后进行失效原因分析。
3 模具形貌及主要失效位置
模具形貌及主要失效位置如图1所示。

图1 模具形貌及失效位置
4 模具解剖方式
在模具分流桥1位置取整个分流桥试样,用于模具本体及渗氮层分析,如图2、图3所示。
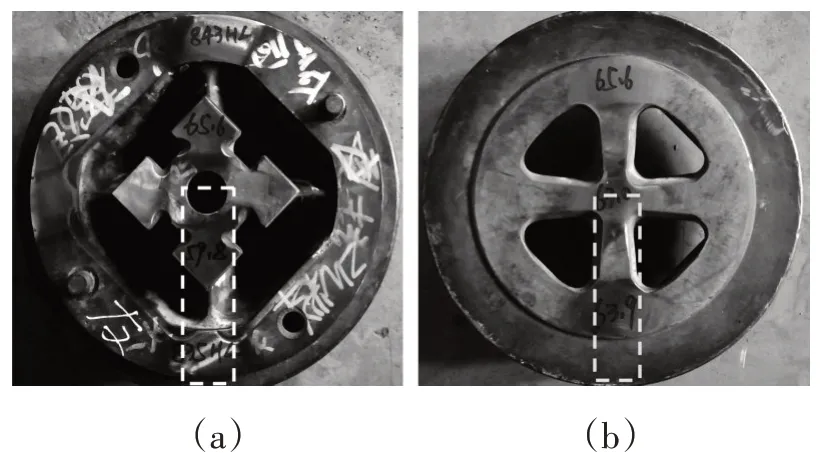
图2 模具取样为位置示意图
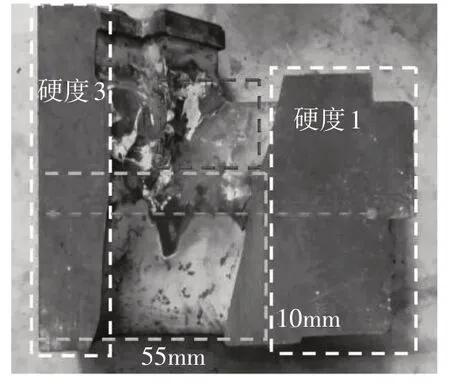
图3 硬度及冲击试样取样示意图
5 失效原因分析
5.1 模具本体分析
检测设备:赛默飞ARL4460 直读光谱分析仪、德国Wilson RB2000R 洛氏硬度计、德国蔡司Axio Scope.A1 正立式光学显微镜、PTM2302-D1 冲击试验机。
(1)模具本体化学成分分析。
模具本体化学成分分析如表1所示。
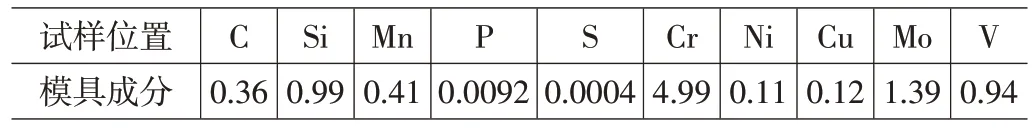
表1 模具本体化学成分 W%
模具本体取样进行直读光谱分析,化学成分符合H13技术要求。
(2)模具本体截面硬度分析。
模具本体截面硬度分析如表2所示。

表2 模具本体不同位置截面硬度
模具本体进行落实硬度检测,截面硬度基本符合挤压模硬度要求。
(3)模具基体及裂纹位置高倍分析如表3所示。
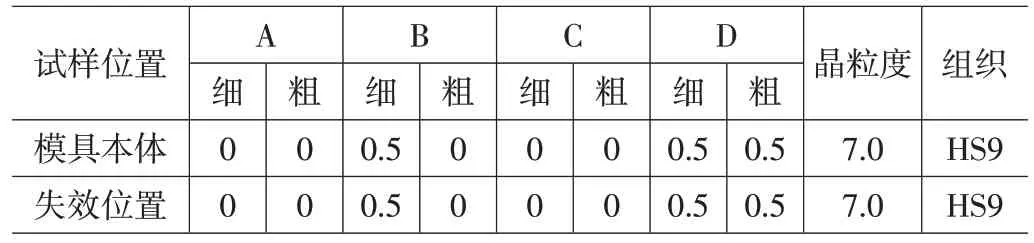
表3 模具基体及裂纹位置高倍
登录APP查看全文
猜你喜欢
舰船科学技术(2022年13期)2022-08-11 09:29:16
成都信息工程大学学报(2021年4期)2021-11-22 07:44:46
民用飞机设计与研究(2020年4期)2021-01-21 09:15:02
World Journal of Diabetes(2019年7期)2019-07-23 11:52:08
电子制作(2018年18期)2018-11-14 01:48:24
四川轻化工大学学报(自然科学版)(2017年3期)2017-06-29 12:00:57
山东工业技术(2016年15期)2016-12-01 05:31:22
中国中医药现代远程教育(2014年11期)2014-08-08 13:23:44
建筑材料学报(2014年3期)2014-03-11 17:08:02
终身教育研究(2014年5期)2014-02-28 01:23:06