真空吸盘装夹技术在框架类零件加工中的应用
2021-11-06 07:01:02吴本兴徐练光覃树兰
航天制造技术
2021年5期
吴本兴 徐练光 蒋 凯 覃树兰 刘 川
真空吸盘装夹技术在框架类零件加工中的应用
吴本兴 徐练光 蒋 凯 覃树兰 刘 川
(四川航天燎原科技有限公司,成都 610100)
通过分析框架类零件的结构特点及加工难点,设计工艺薄边,满足零件采用真空吸盘装夹时的气密要求,实现数控设备的连续切削,提高了生产效率;同时,工艺薄边增加了结构的刚性,保证了产品质量。
刚性;真空吸盘;产品质量;生产效率
1 引言
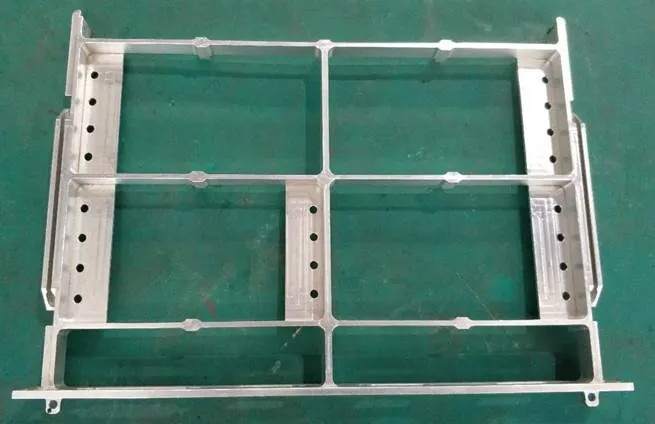
图1 框架类零件实物图
随着当前电子技术的高速发展,航天领域的电子装备系统趋于小型化、高集成化。某框架(见图1)采用铝合金、镁铝合金等轻合金材料整体切削加工而成,此类零件因其结构单一、功能集中、重量轻等优点,颇受设计人员的青睐,越来越多地应用在电子装备系统中。
框架类零件采用轻合金材料,材料自身强度较低,且材料去除率高,导致结构刚性差,在精加工时无法采用虎钳等常规方法装夹,目前常见的加工方法为:制作专用装夹,以外形及内框辅助定位,再采用压板分段装夹并分段加工,无法实现数控切削连续加工,加工效率低;细筋处刚性差,加工时极易产生振纹及啃刀等质量缺陷,因此目前的加工方法难以满足航天产品高质量、短周期的质量需求及进度需求[1]。
针对框架类零件的结构特点,摈弃常见压板装夹加工,采用了真空吸盘装夹技术,实现数控切削连续加工,提高产品质量及生产效率。
2 结构特点
某框架结构示意图见图2,该零件材料变形铝合金板2A12-H112,外形尺寸为280mm×150mm,尺寸精度为0.1mm,粗糙度R3.2μm,有多个台阶、贯通型腔、缺口、凸台、细筋、圆孔。……
登录APP查看全文
猜你喜欢
哲学评论(2021年2期)2021-08-22 01:53:34
山东冶金(2019年6期)2020-01-06 07:45:54
中华诗词(2019年7期)2019-11-25 01:43:04
世界农药(2019年2期)2019-07-13 05:55:12
模具制造(2019年3期)2019-06-06 02:10:54
影视与戏剧评论(2016年0期)2016-11-23 05:26:01
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52
现代企业(2015年9期)2015-02-28 18:56:50
石油化工应用(2014年8期)2014-03-11 17:40:03