
ST型双向自动闸调器标准化检修工艺分析及优化措施探讨
2021-11-06 10:19:06陈晓丽晋永荣
交通科技与管理
2021年31期
陈晓丽 晋永荣
摘 要:本文以我国铁道车辆使用最广泛的ST1-600型和ST2-250型闸调器为例,介绍了ST型闸调器的检修工艺,并从检修作业开展的实际出发,提出了检修工艺中存在的问题和优化措施。
关键词:闸调器;检修;工艺;优化
中图分类号:U270.35 文献标识码:A
0 引言
铁道车辆制动将造成闸瓦磨耗,使得闸瓦与车轮间的距离增大,制动时,制动缸活塞杆的行程将超长,从而减弱了制动力。当前,我国铁路车辆采用的闸调器主要为ST1-600型和ST2-250型双向闸调器。两种闸调器构造、作用及原理相似,其主要区别是安装的位置不同,并且螺杆的工作长度不同,ST1-600型闸调器的螺杆工作长度为600 mm,ST2-250型闸调器的螺杆工作长度为250 mm。ST型闸调器具有双向调整的能力,采用非自锁螺纹式机械结构,机构紧凑、动作迅速,对空气制动系统没有干扰,作用可靠。
1 ST型双向自动闸调器的检修工艺
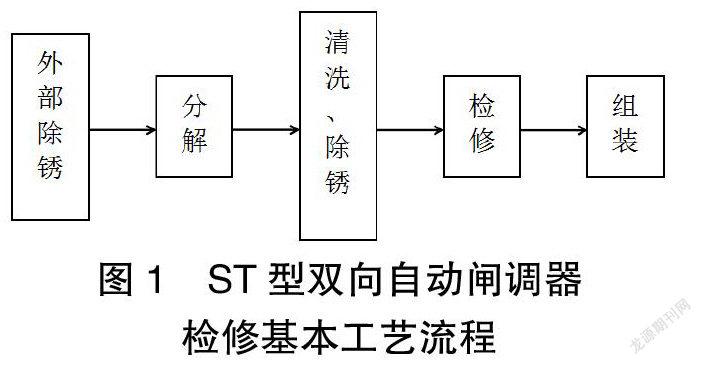
ST型双向自动闸调器的大修是在铁道车辆厂修时进行,大修周期一般为6年。如图1所示,闸调器的检修工艺流程一般为:外部除
锈→分解→清洗、除锈→检修→组装。
1.1 外部除锈
闸调器检修时,使用整体清洗剂或钢丝刷对闸调器外表面的污物进行清洗除锈,对筒体及拉杆头的油漆进行脱漆处理。
1.2 分解
(1)前拉杆头和控制挡铁:虎钳夹紧筒体靠前拉杆头的一端150 mm范围内,再用管钳夹住拉杆,用圆棒插入拉杆头孔内,轻轻打击,拧开拉杆头,从拉杆中取出控制挡铁。虎钳及管钳钳口须使用铜垫等进行防护。(2)防脱螺钉及螺杆:在虎钳上把螺杆拧进筒体内,缩至最短,再用圆棒插入拉杆头内并固定,用专用的内六角扳手伸入拉杆孔内,旋下防脱螺钉。……
登录APP查看全文
猜你喜欢
房地产导刊(2022年5期)2022-06-01 06:20:14
建材发展导向(2021年12期)2021-07-22 08:06:48
建材发展导向(2021年7期)2021-07-16 07:07:52
中学生数理化(高中版.高二数学)(2021年12期)2021-04-26 07:43:48
中学生数理化(高中版.高考数学)(2021年12期)2021-03-08 01:28:50
山东冶金(2019年6期)2020-01-06 07:45:54
世界农药(2019年2期)2019-07-13 05:55:12
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52
现代企业(2015年2期)2015-02-28 18:45:09
