双丝气保焊技术在铁路货车制造中的应用
2021-11-19 11:46:44张兴松
轨道交通装备与技术
2021年5期
张兴松
(武汉局集团公司武汉车辆监造项目部 湖北 武汉 430212)
NX70型平车中梁上、下盖板与中梁的长直焊缝,焊缝总长为32.4 m,焊脚尺寸8 mm,为了控制焊接变形,双边对称同时焊,平角位置焊接。传统自动气保焊工艺为单丝焊,采用2台单丝焊无法在节拍30 min内完成焊接,需要安装4台单丝焊机械手[1]。双丝MIG焊具有焊接速度快、熔敷效率高、熔深大、焊接质量好等优点,可减少机械手的数量,满足产线生产节拍的要求。为此,研究采用双丝气体保护焊技术替代传统的单丝气体保护焊技术,可显著提高焊接效率。
1 双丝气体保护焊简介
1.1 双丝MIG焊接概念
双丝焊为单面双弧焊接,即同时使用2根焊丝在较高的焊接速度、相同的气氛下熔化到同一个熔池中,完成一条焊缝的焊接方法,焊枪中双丝分为前丝和后丝,前、后丝同时引弧,协同工作,分别受2个独立的焊接回路控制,同一熔池中2个电弧互不干扰,如图1所示。
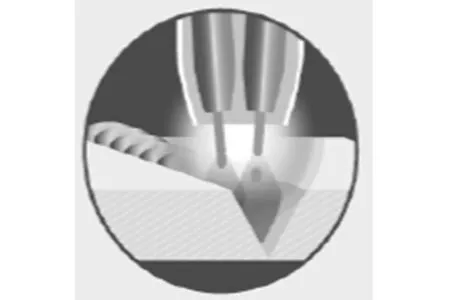
图1 双丝MIG示意图
1.2 双丝MIG焊接原理
当前丝一个周期时间后由峰值状态转为基值状态时,会向从机发出一个触发信号,使从丝电弧从基值状态转为峰值状态。经过一个周期后,从机又由峰值状态转为基值状态,此时从机又向主机发出一个触发信号,使主丝电弧从基值状态转为峰值状态,这样周而复始。确保每个电弧稳定地燃烧,而不互相干扰。
焊接示意图如图2所示。
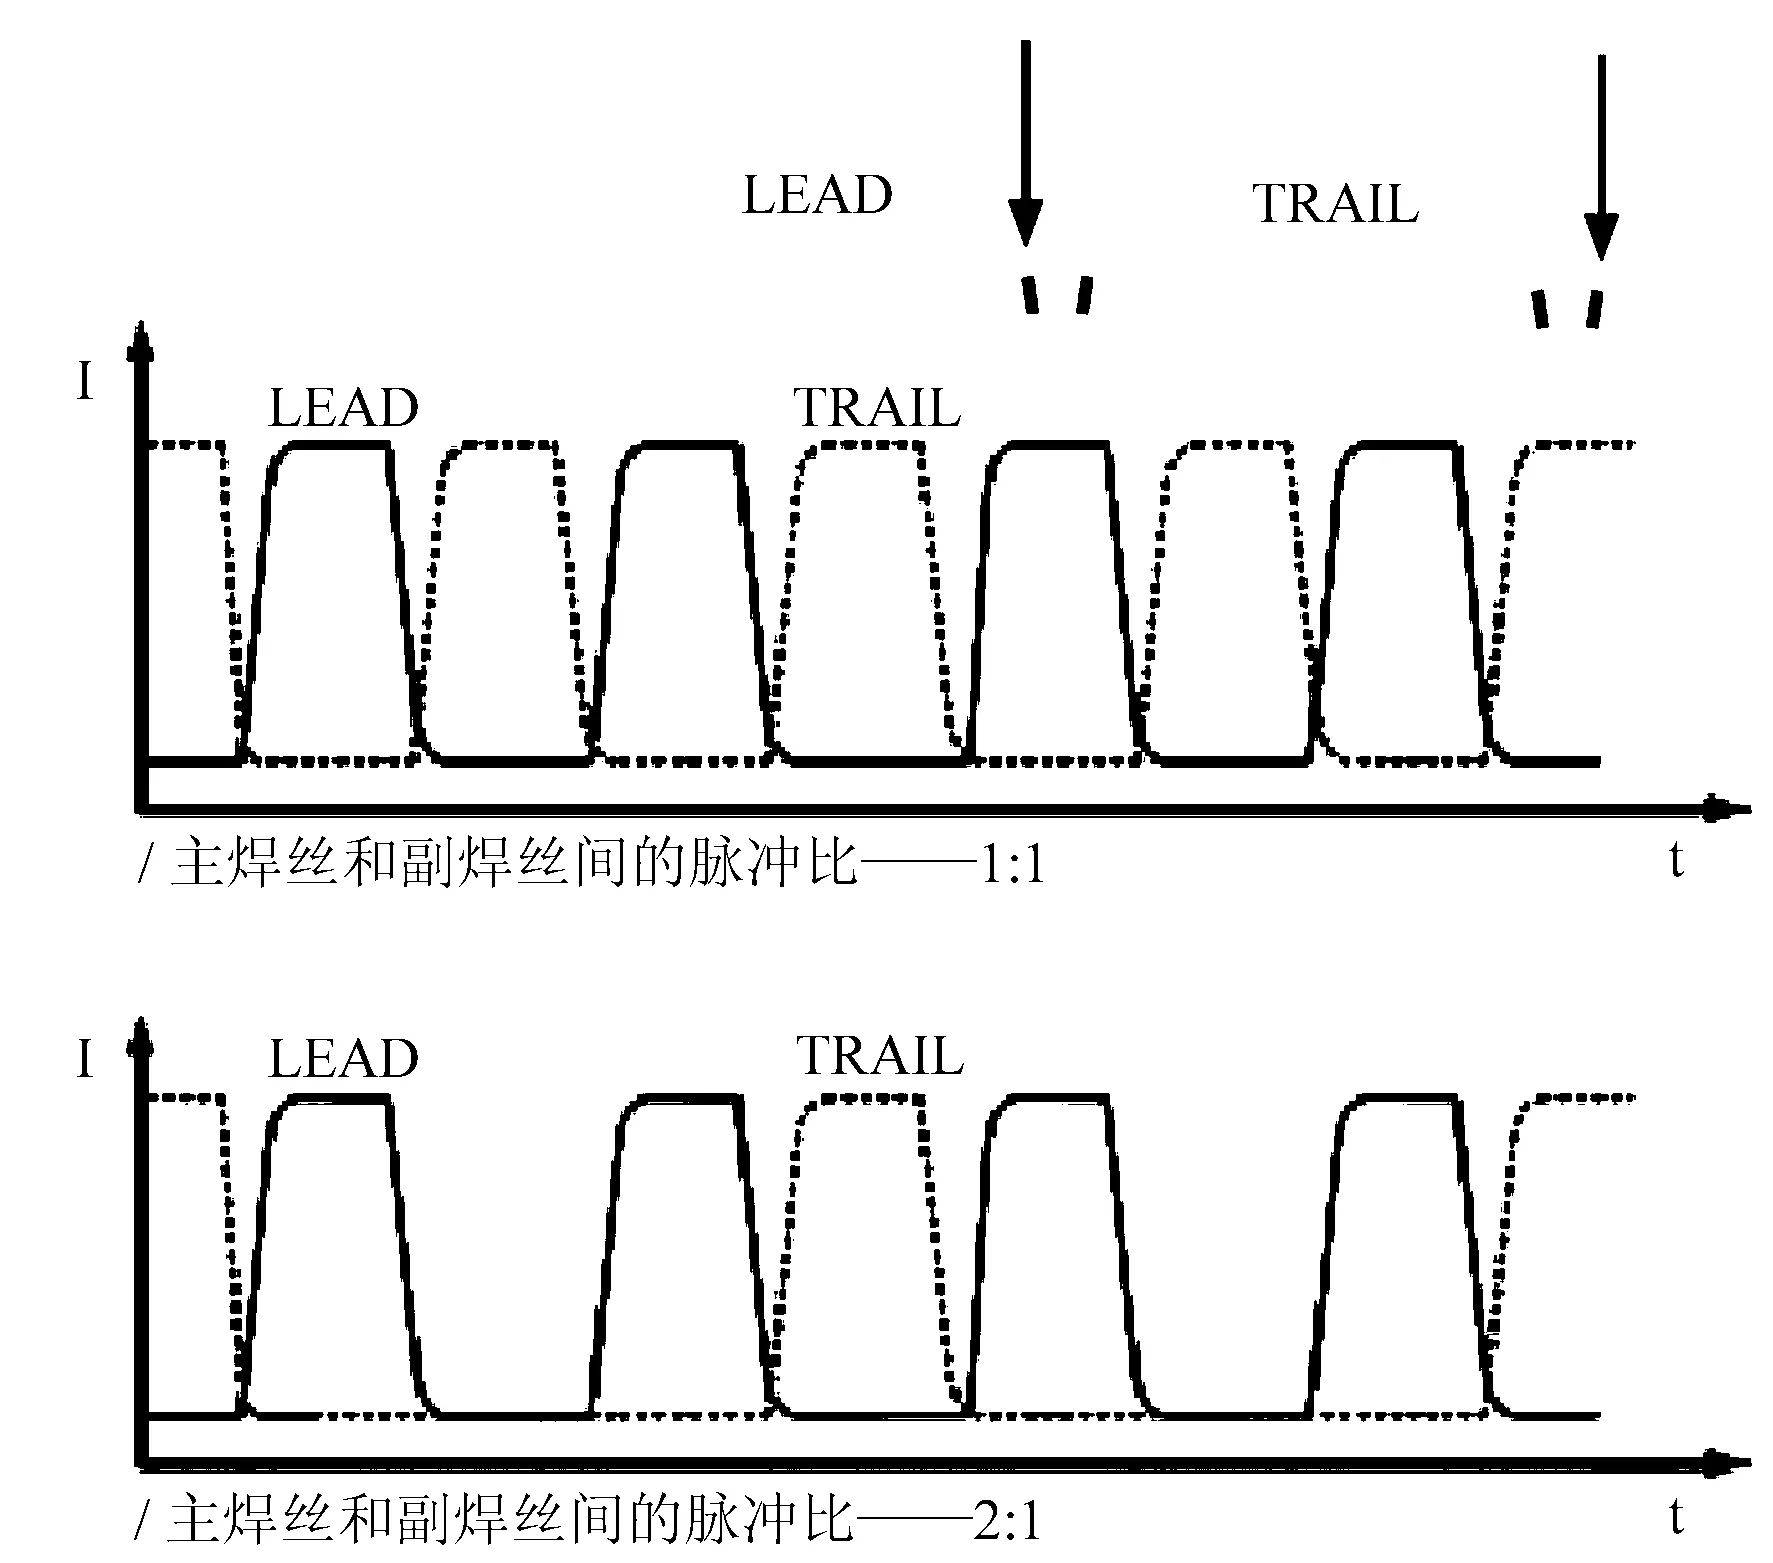
图2 双丝MIG焊接示意图
1.3 双丝MIG焊接主要工艺优点
(1)焊接速度快,填充量大,熔敷效率高。前丝用于形成安全熔深,后丝快速填充,调节熔宽和焊缝,灵活调节、搭配。……
登录APP查看全文
猜你喜欢
工业设计(2022年8期)2022-09-09 07:43:20
建材发展导向(2021年6期)2021-06-09 05:57:08
军民两用技术与产品(2021年10期)2021-03-16 06:05:30
北京测绘(2020年12期)2020-12-29 01:33:58
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
山东冶金(2019年6期)2020-01-06 07:45:54
世界农药(2019年2期)2019-07-13 05:55:12
家庭影院技术(2017年9期)2017-09-26 03:41:45
制造业自动化(2017年2期)2017-03-20 14:26:13
铜业工程(2015年4期)2015-12-29 02:48:39