
大型复合材料罐体成型模具装配工艺的研究
2021-11-19 20:05:07邹尚武
装备维修技术
2022年2期
邹尚武
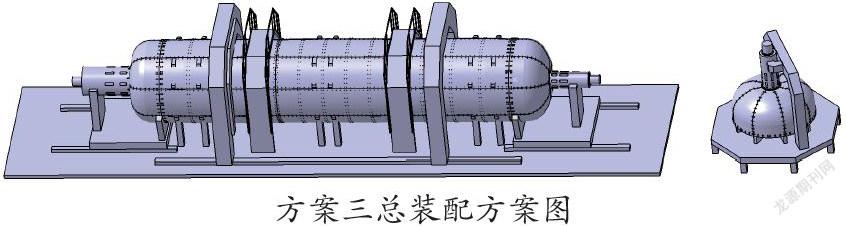
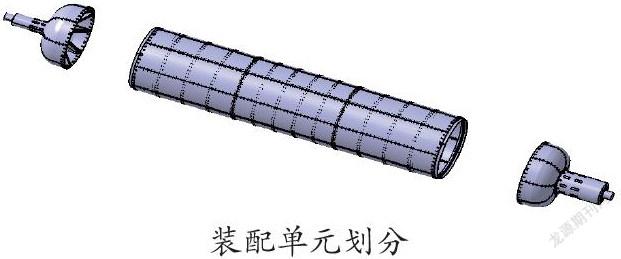
摘 要:本文从大型复合材料压力罐体成型模具的一般结构组成出发,通过对该大型模具的装配难度的分析,提出了三种模块化的装配方案,对每种装配方案的优、缺点进行了分析论证,并综合装配周期、成本、精度等要素,最后提出最优化的装配方案,明确了装配路线和所涉及的工装设施,最优方案的提出为超大型缠绕模具的装配工艺提供了切实可行的解决方案。
关键词:成型模具;模块;工作站;工艺界面
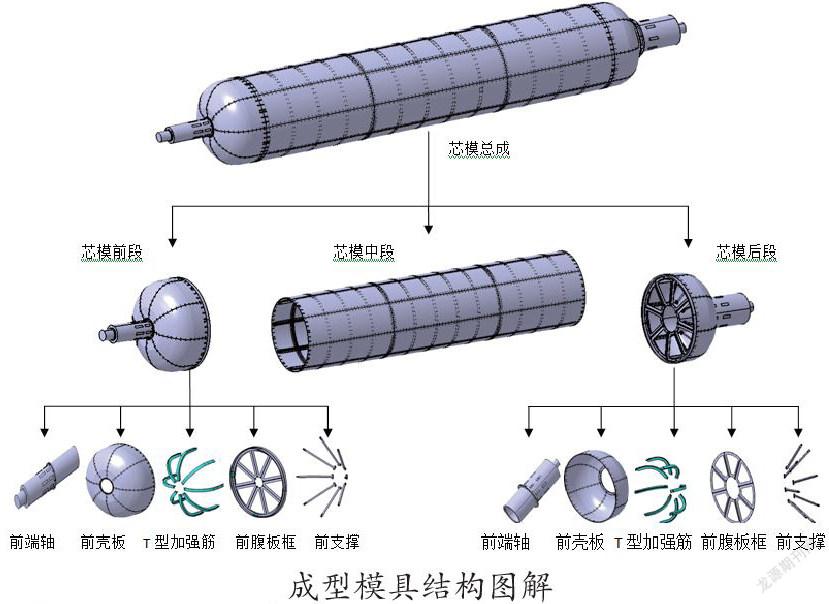
1 随着复合材料成型技术的不断发展以及产品轻量化的要求,目前越来越多的大型压力容器采用复合材料缠绕成型工藝[1];而大型、超大型缠绕模具的装配是难点也是关键,它直接关系到产品的质量。大型压力储蓄罐体成型模具的典型结构:模具直径4~5米,长度大于20米;模具结构包括前 封头段、前后锥度段、中间直筒段、后封头段和芯轴,芯轴采用端轴形式;模具的壳板在纵向和横向分为多个壳板单元;模具内部的支撑结构包括腹板框、T型加强筋、前后支撑等。模具壳板及支撑材料采用铝合金或者碳纤维板。
2 模具装配基本要求:
模具壳体对接处应顺滑过渡,以防止成型过程中,阶差导致纤维弯曲,按照±0.5mm控制装配过程中,装配定位精度按±0.5mm控制,装配后脱离装配工装;各个模块可以实现反复拆卸和重复拼装,不影响其使用。
3 装配难点
难点1:结构封闭,装配后内部辅助工装难于顺利拆除,二次定位精度难于保证;
基本解决措施:采用模块化装配工艺,能在总装之前完成的工作,尽量在总装之前进行;在总装时以外部为基准,内部仅安排必不可少的简易装置。……
登录APP查看全文
