
阀门失效的研究进展
2021-11-27 01:20:18姚怀宇蒋诚航金志江钱锦远
流体机械
2021年10期
姚怀宇,蒋诚航,金志江,钱锦远
(1.浙江大学 化工机械研究所,杭州 310027;2.杭州市特种设备检测研究院,杭州 310051)
0 引言
改革开放以来,阀门行业发展迅速,在制造能力和成套技术上取得了长足的进步[1]。阀门作为管路系统的组成部分,其工作状态在很大程度上影响着系统的正常运行。在阀门的使用过程中,存在着很多种失效事件。阀门失效是指阀门在服役过程中由于无法适应工况条件,自身结构发生破坏而不能完成既定功能的现象[2]。
为降低阀门失效发生的概率,减小事故发生的可能性,需要从历史事故中吸取教训,探明阀门失效的本质,从而启发设计者对阀门零部件做出相应改进,保证阀门产品拥有足够的稳定性和可靠性,以获得更稳定的性能和更优的质量,这对保证管路系统安全具有一定意义。
1 阀门失效形式
表1整理了近十年常见的阀门失效形式、失效位置和失效特点,大致可分为断裂失效、腐蚀失效、泄漏失效和磨损失效4种形式。
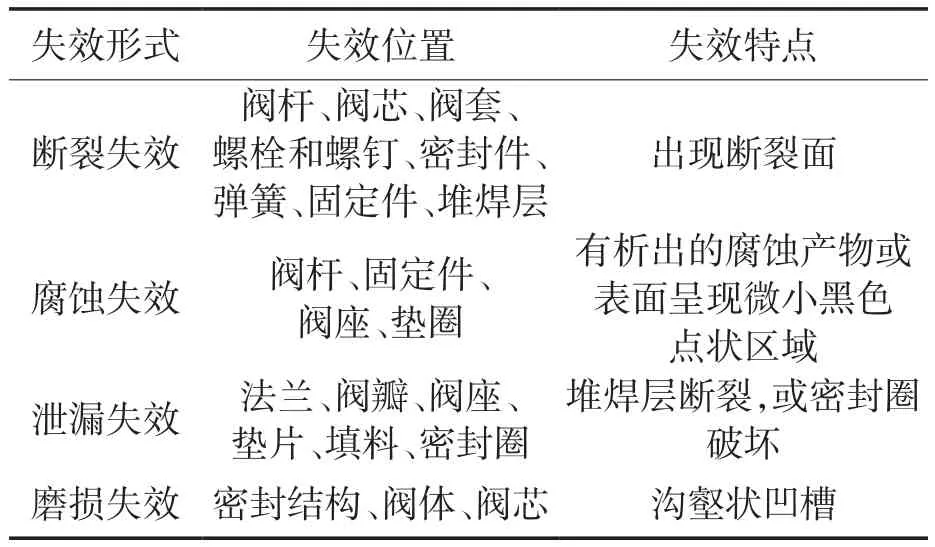
表1 阀门失效位置和特点Tab.1 Valve failure location and characteristics
1.1 断裂失效
塑性断裂失效是指阀门零部件断裂之前在断裂部位发生明显塑性变形的断裂失效形式。刘国永[3]观察了阀杆断裂面的宏观特征,发现断裂面有明显的塑性变形,表面不平整,断口边缘呈现棘轮状分布,如图 1(a)所示。田国臣等[4]利用扫描电镜观察了高压主汽阀阀杆塑性断裂面的微观特征,发现断裂面呈塑性韧窝特征,如图1(b)所示。
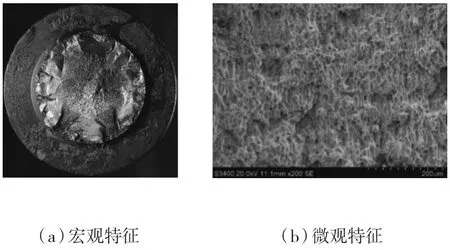
图1 塑性断裂失效的断面特征Fig.1 Sectional characteristics of plastic fracture failure
脆性断裂失效是指阀门零部件在断裂部位无明显塑性变形而突然发生断裂的失效形式。……
登录APP查看全文
猜你喜欢
流程工业(2022年3期)2022-06-23 09:41:08
煤气与热力(2021年3期)2021-06-09 06:16:18
山东冶金(2019年6期)2020-01-06 07:45:54
疯狂英语·新策略(2019年10期)2019-12-13 08:43:28
世界农药(2019年2期)2019-07-13 05:55:12
当代陕西(2019年10期)2019-06-03 10:12:04
铜业工程(2015年4期)2015-12-29 02:48:39
中学科技(2014年11期)2014-12-25 07:38:53
太空探索(2014年3期)2014-07-10 14:59:39
石油化工应用(2014年8期)2014-03-11 17:40:03
