
白车身焊接边搭接量减小的研究
2021-11-29 06:25:24尹健
汽车零部件
2021年11期
关键词:区域
尹健
(广州汽车集团股份有限公司汽车工程研究院,广东广州 510000)
0 引言
汽车轻量化减重课题一直是车企所关注的,目前行业内车身连接工艺仍以点焊为主,以往人工点焊受限于人为因素焊接精度随之波动,焊接边过小容易引起半点焊等质量缺陷,随着机器人自动焊接工作站的推广,焊接精度随之提高。根据焊接的物理特性,薄板焊接时的焊核直径较小,从而对应的焊接边宽度减小,目前以日系为代表的主机厂,在车身外覆盖件涉及的区域如前后门门洞、尾门门洞、顶盖与侧围搭接处都进行了焊接边的缩减,不仅达到了减重降本的目的,在外观质量上也有一定的提升。因此,在工艺开发阶段有必要针对上述区域进行合理的设计。
1 最小搭接边宽度的定义
两块装配钢板的连续公共的搭边区域,其数值等于为实现工艺公差范围要求焊点的较小钢板的搭边尺寸,如图1所示。
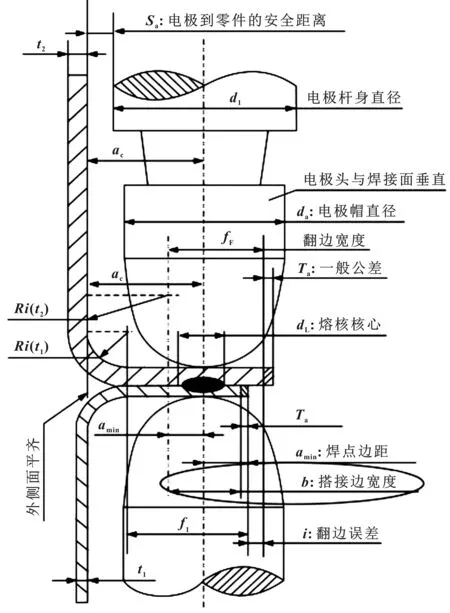
图1 两层板搭接焊接时的尺寸示意
2 电极帽的选用
2.1 电极帽型号
对于参考厚度不大于1.2 mm的装配钢板,建议使用直径为13 mm和端面直径为5 mm的电极;
对于参考厚度大于1.2 mm的装配钢板,建议使用直径为16 mm和端面直径为6 mm的电极;
对于顶盖特殊造型需求使用细长型饰条,建议使用基体直径为8 mm和端面直径为5 mm的异形电极(图2)。
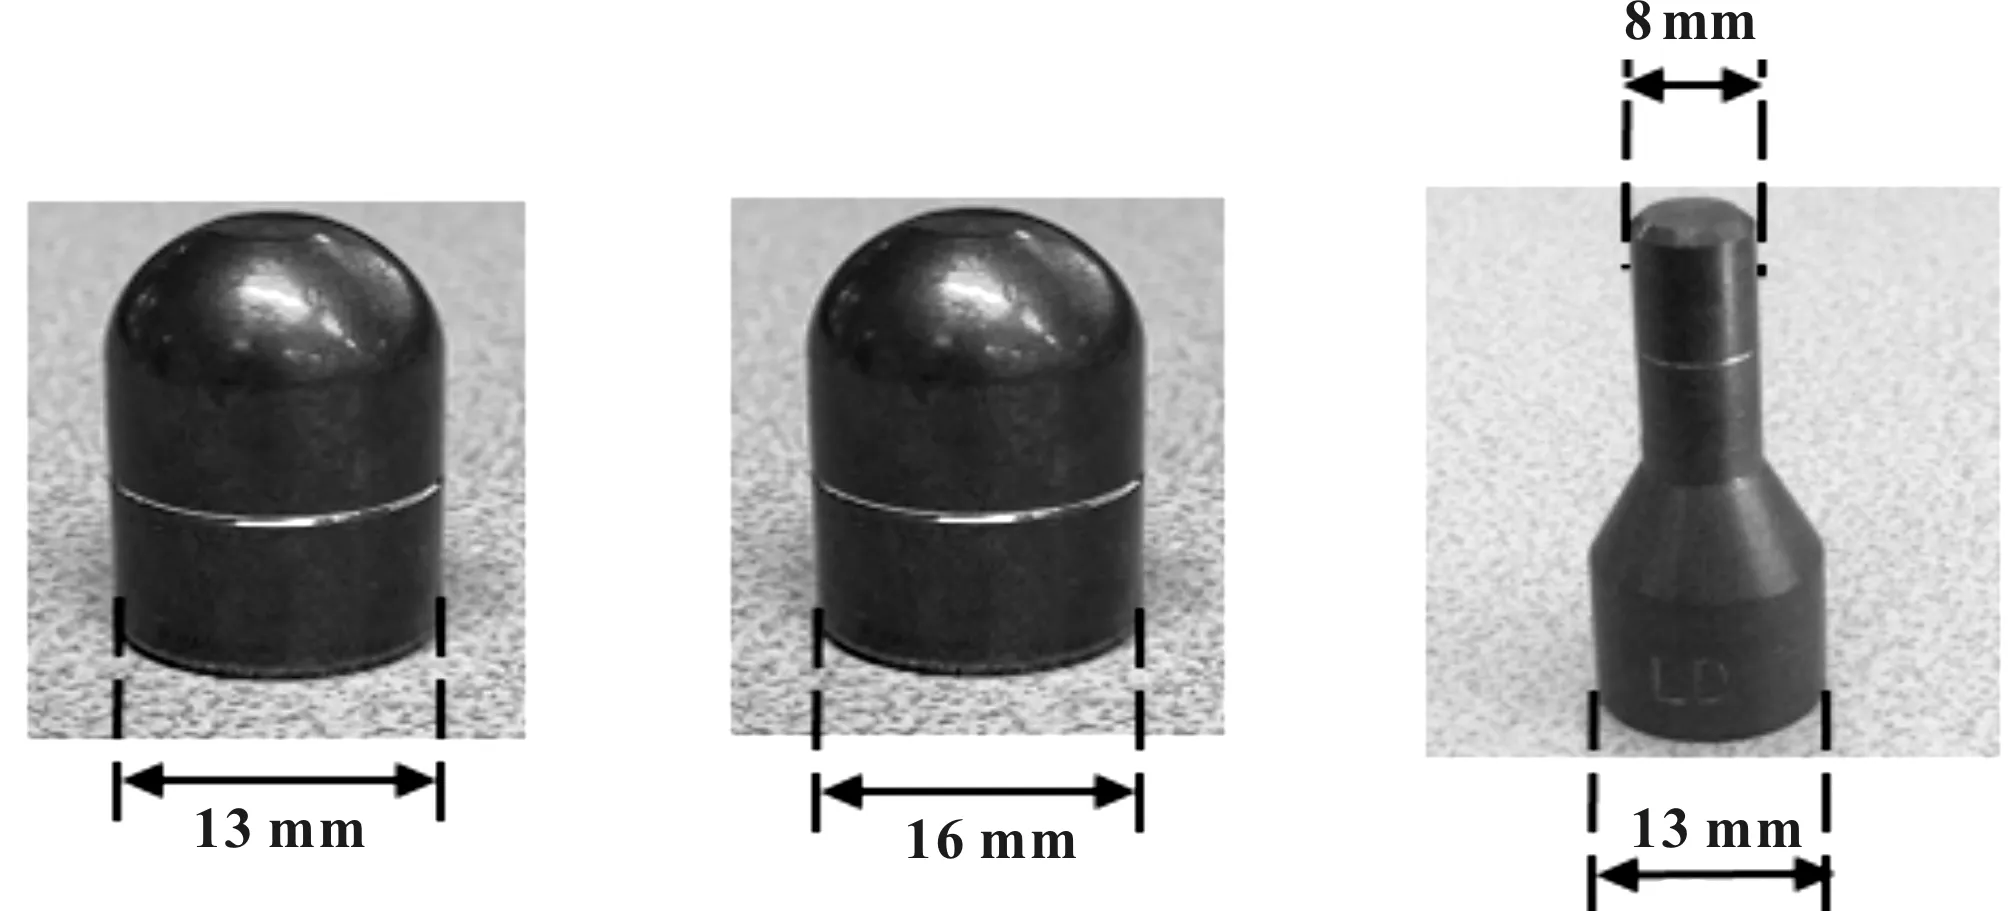
图2 电极帽示意
2.2 焊点的焊核及热影响区
焊接材料经液化状态形成焊核,环绕着焊核周围有一个足够的热影响区,以保证形成的焊核冷却而无溅出。焊核宽度示意图如图3所示。……
登录APP查看全文
猜你喜欢
发明与创新·小学生(2021年3期)2021-03-25 11:48:49
科学(2020年5期)2020-11-26 08:19:22
软件(2020年3期)2020-04-20 01:45:18
商周刊(2018年15期)2018-07-27 01:41:20
敦煌学辑刊(2018年1期)2018-07-09 05:46:42
新疆农垦科技(2016年2期)2016-08-21 13:50:16
中国科技博览(2016年2期)2016-04-25 20:32:39
小学生导刊(2016年34期)2016-04-11 00:49:44
新疆财经大学学报(2015年3期)2015-12-10 03:49:15
电测与仪表(2015年5期)2015-04-09 11:30:52
