
管道环焊缝数字射线成像检测最少透照次数的确定
2021-12-22 00:39:02刘长山
无损检测
2021年3期
刘长山
(四川迪派锐科技有限公司,绵阳 621000)
国内现行的数字射线成像检测常用标准主要有GB/T 3323.2-2019,NB/T 47013.11-2015,SY/T 4109.5-2013等,选择管道环焊缝数字射线成像的最少透照次数时几乎都是参照胶片射线检测标准,但是直接引用会存在很大的局限性,主要是因为平板探测器呈刚性,无法像胶片一样紧贴焊缝,且出于对平板探测器安全的考虑,其需要与焊缝表面保持一定距离,这样存在的几何放大效应远远大于胶片检测的,因此必须要考虑进行搭接,以避免漏检的情况发生,此外平板探测器有效成像长度很有限,常用的大面积平板探测器有效成像长度约为300 mm,这就进一步影响了透照次数。管道环焊缝射线检测的主要透照方式为双壁单影透照和中心内透照两种,从理论或标准角度考虑,两种方式最少透照次数所涉及的控制指标主要有几何不清晰度、横向裂纹检出角、几何放大倍数比、平板探测器的有效成像长度以及X射线机辐射场范围等,笔者依据标准SY/T 4109.5-2013分别对两种透照方式影响透照次数的控制指标进行逐条分析。
1 双壁单影透照方式最少透照次数的计算
利用数字射线成像技术对环焊缝进行双壁单影透照的透照布置如图1所示。
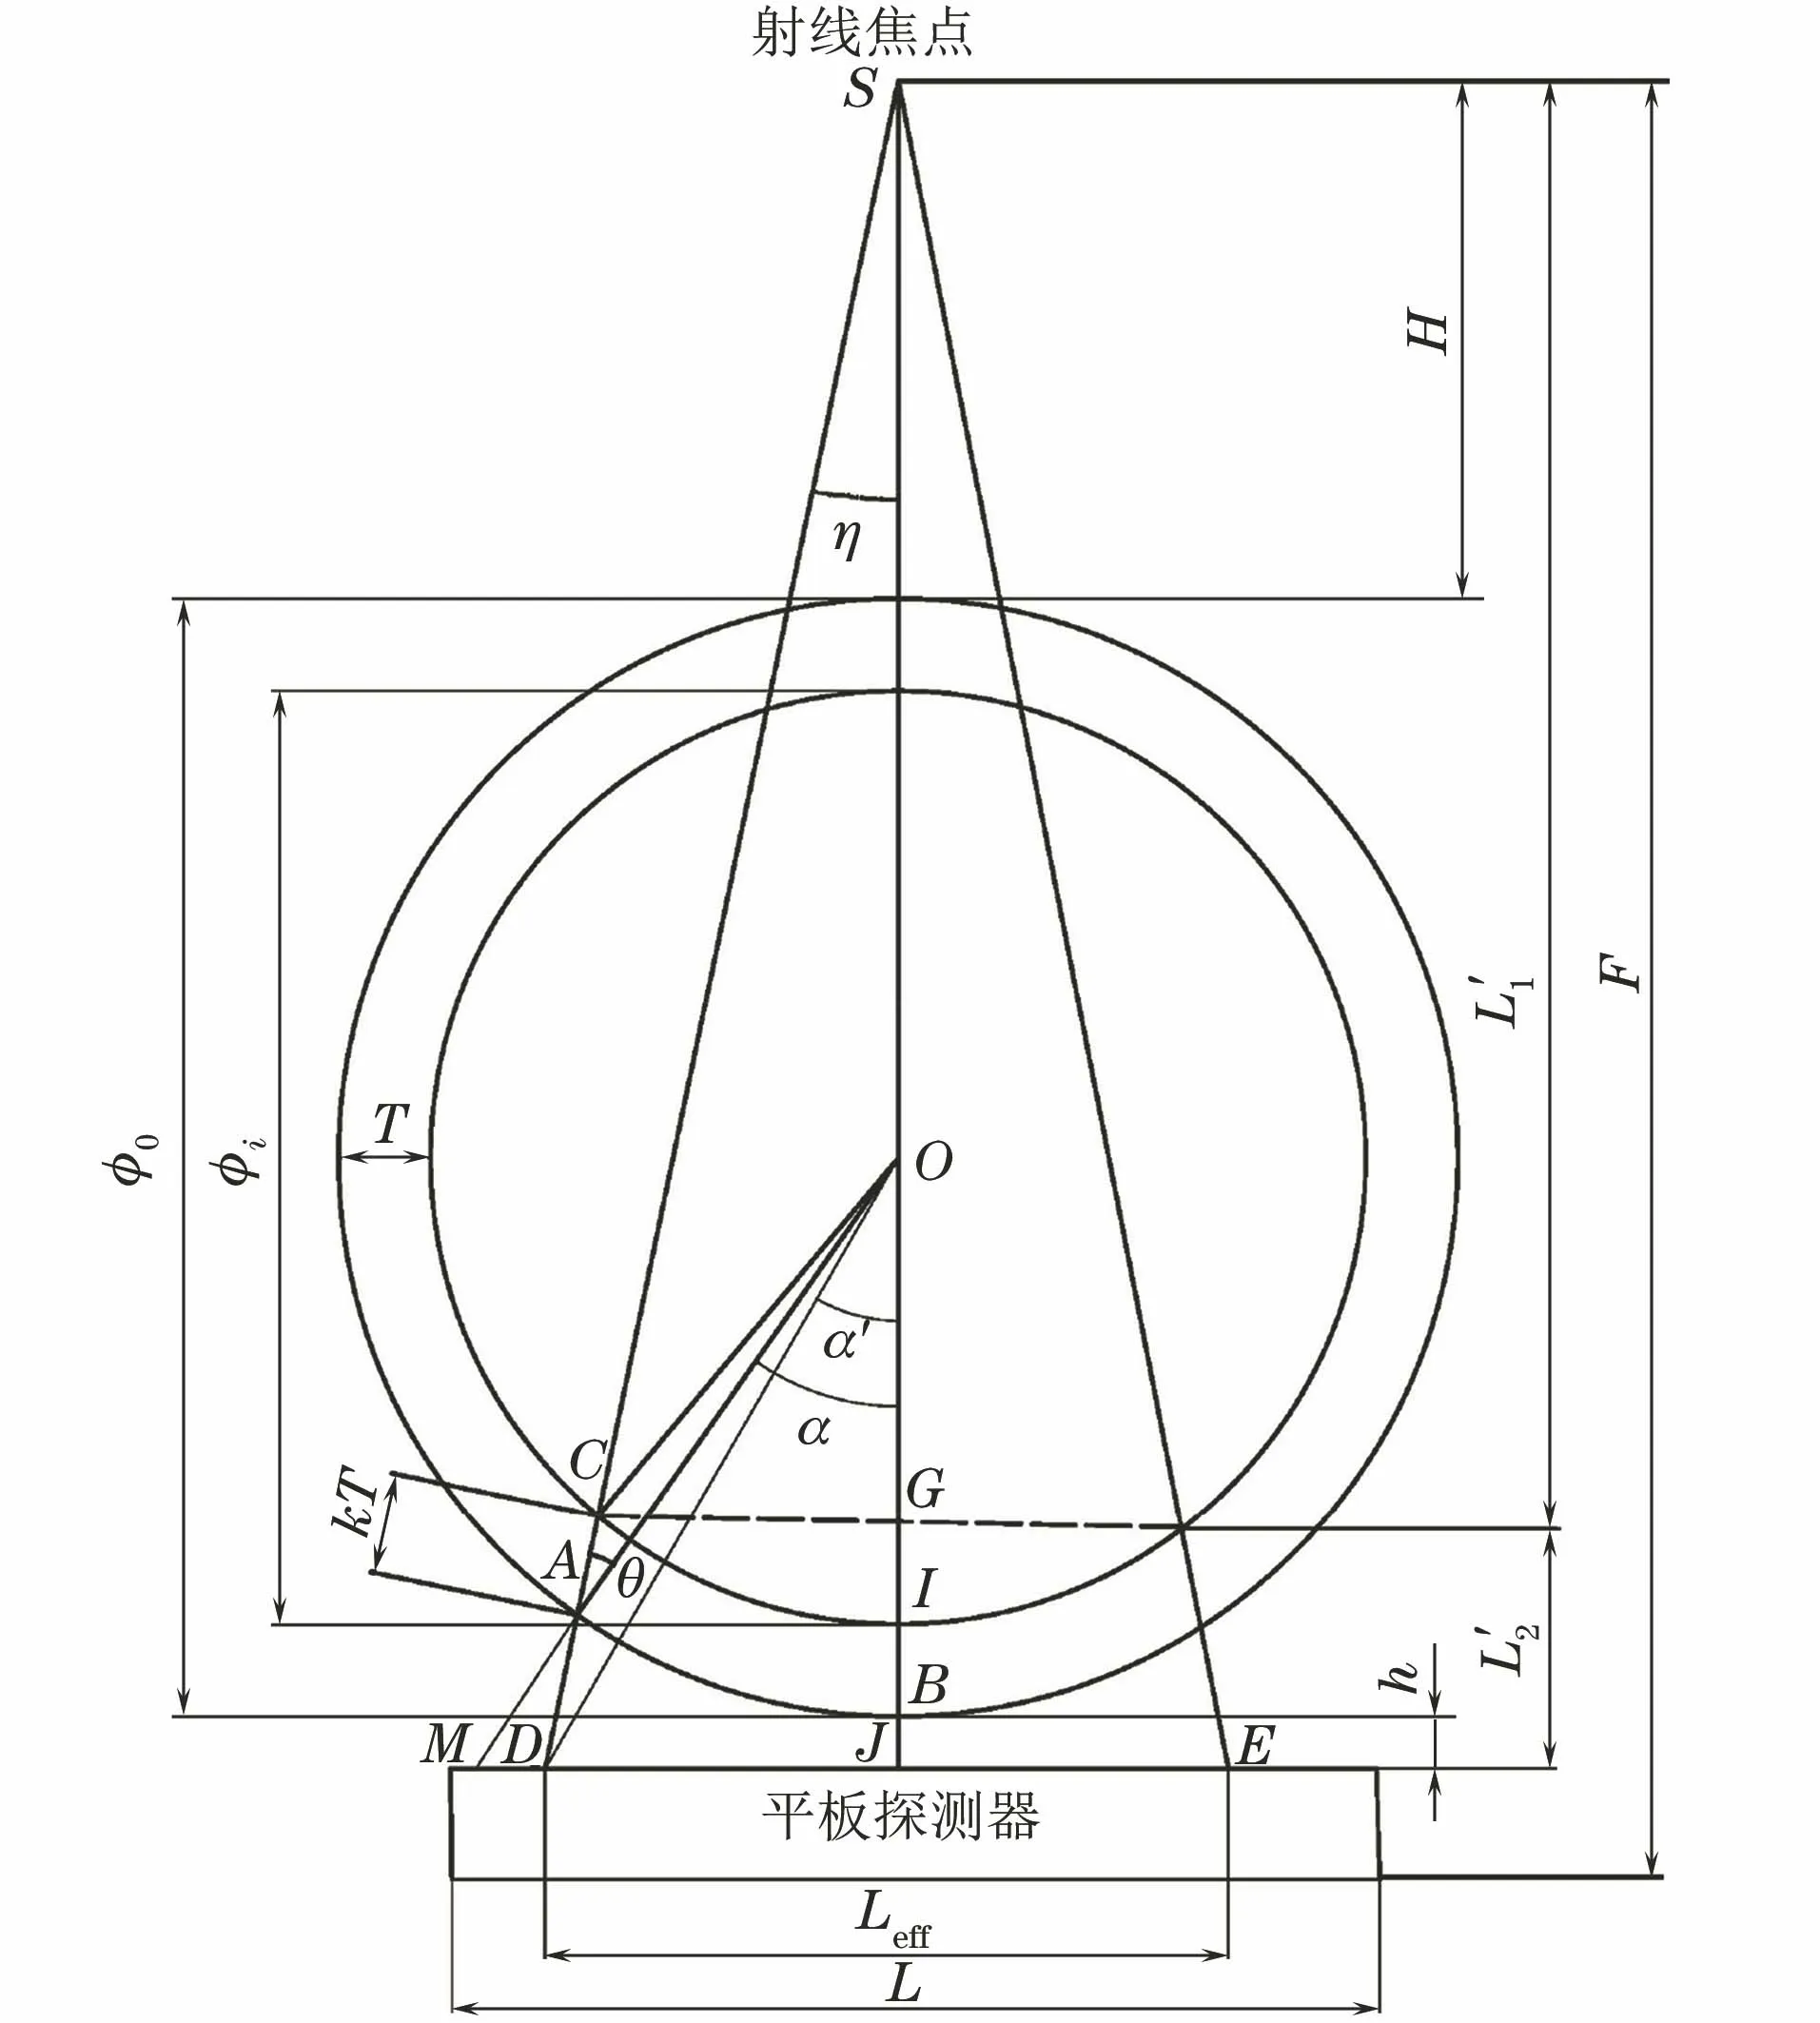
图1 双壁单影透照布置示意
1.1 满足几何不清晰度的最少透照次数N1
图1中,线段AC≈GI,则
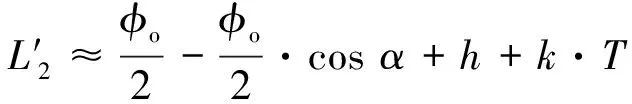
(1)
(2)
根据标准SY/T 4109.5-2013要求有
1≥10d·2·T-1/3
(3)
则解出满足几何不清晰度的最少透照次数
N1=π/α
(4)
1.2 满足K值(控制横向裂纹检出角)的最少透照次数N2
可以采用公式计算[1]或直接查标准附录的最少透照次数图来确定最少透照次数N2。……
登录APP查看全文
猜你喜欢
城市道桥与防洪(2022年4期)2022-07-01 06:04:12
建材发展导向(2021年6期)2021-06-09 05:57:08
装备制造技术(2021年1期)2021-05-21 07:55:04
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
当代陕西(2019年8期)2019-05-09 02:22:48
动漫星空(兴趣百科)(2019年3期)2019-03-07 07:23:10
制造技术与机床(2018年12期)2018-12-23 02:40:58
家庭影院技术(2018年4期)2018-05-09 07:07:52
制造业自动化(2017年2期)2017-03-20 14:26:13
专用汽车(2016年4期)2016-03-01 04:13:43
