插齿机行程位置调节装置的维修与改造
2021-12-22 11:15:30周梅斌董震云曹萧
金属加工(冷加工)
2021年12期
周梅斌,董震云,曹萧
泰尔重工集团股份有限公司 安徽马鞍山 243000
1 序言
插齿加工前,需要根据工件轮齿的长度调节插齿刀的行程大小,同时还需要根据工件的高度调节插齿刀行程的上下位置。我公司有多台YK51160插齿机,其行程位置调节装置经常出现卡死故障,调节装置一旦出现卡死就无法使用,需重新更换配件,且更换极为繁琐。已多次更换原厂配件(每件配件需6000元),但使用寿命都较短。
如果工件较短,可以垫高工件;如果工件较长,不能向上调节插齿刀位置,就无法加工。公司有一批工件急需插齿加工,又出现了卡死故障,无法抬高插齿刀,工件无法加工。如果购买更换配件,则等待时间较长,无法满足客户交货期的要求;如果委外加工,则费用需要93万元,因此公司亟待对原行程位置调节装置进行维修与改造。
2 原调节装置结构分析
原行程位置调节装置(见图1、图2)是由带正反牙的双头螺杆、伞齿轮轴、伞齿轮、衬套、调整垫、箱体、箱盖、平键及螺母等零件组成,相当于一个一级伞齿轮减速机,其输入轴为伞齿轮轴、输出轴为双头螺杆。当需要调节行程位置时,先松开滑块连杆和曲柄连杆上的螺栓,再用扳手转动伞齿轮轴,通过伞齿轮带动双头螺杆转动,调节滑块连杆和曲柄连杆之间的距离,来实现插齿刀行程位置的调节。当调节到理想位置时,拧紧滑块连杆和曲柄连杆上的螺栓,使双头螺杆锁死。
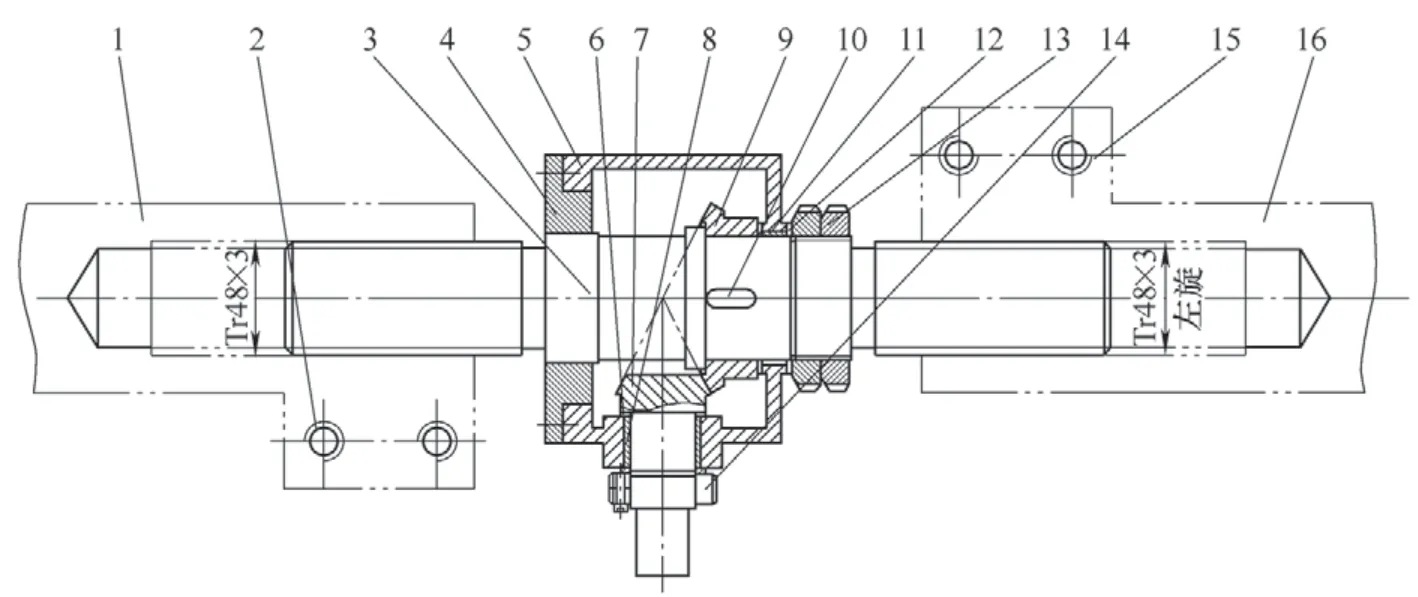
图1 原行程位置调节装置结构示意
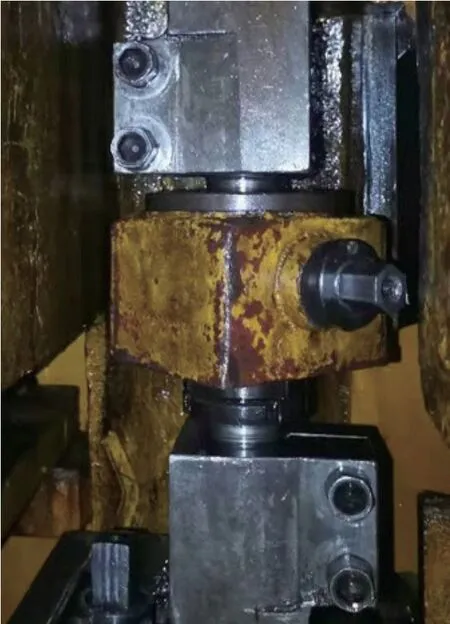
图2 原行程位置调节装置
登录APP查看全文