发动机缸体三刃钻优化解决刀柄粘屑质量隐患
2021-12-23 02:35:32薛飞
汽车工艺师
2021年11期
关键词:工艺
薛 飞
上汽大众汽车有限公司 上海 201805
缸体孔系加工中有不少闷盖孔,精度等级H9。以5B286孔为例,如图1所示,先用两刃带直槽钻将毛坯钻出φ19.5的孔,再铰至φ20H9。这种“钻-铰”的工艺路线(见图2)是加工中小直径孔普遍采用的加工方式,该方案加工经济精度能达到7级。但是在实际生产过程中偶尔会遇到闷盖孔加工直径超差的现象,但追溯工件批次后,发现往往这种超差件的前后加工工件孔直径都是合格的。这也就意味着通过正常的抽检无法完全发现这种直经超差工件,只有等到缸体送到装配线在压装闷盖时才会被发现。
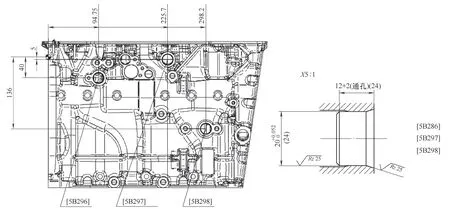
图1 闷盖孔工序
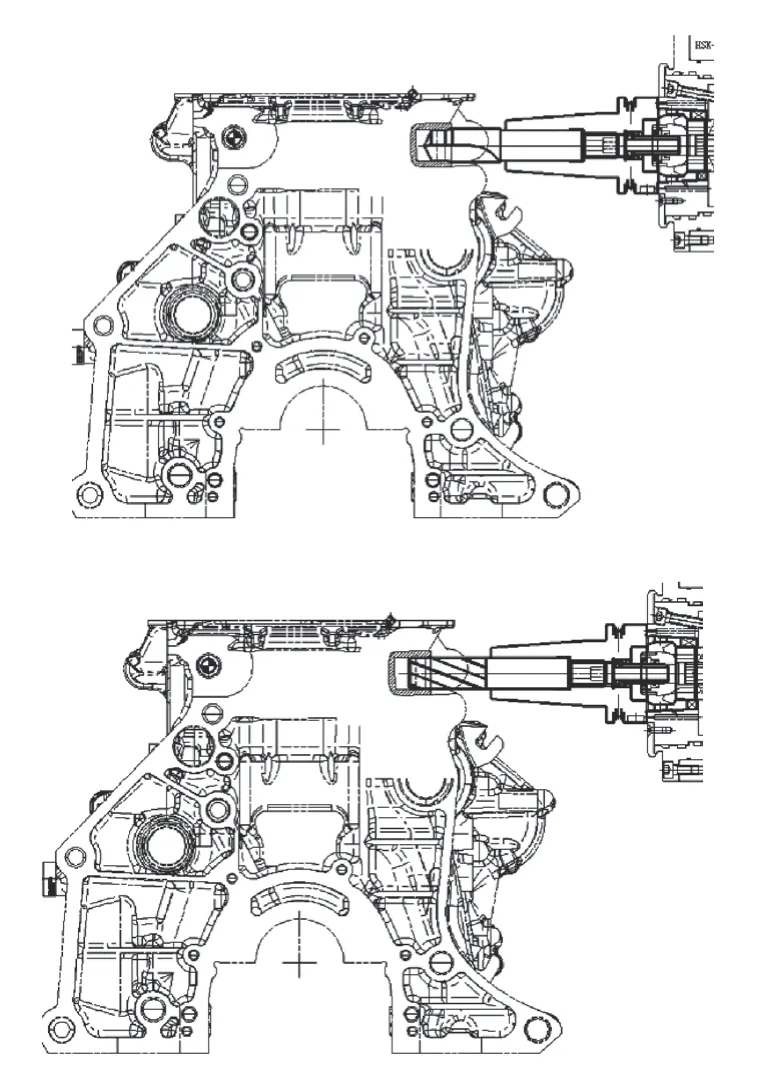
图2 “钻—铰”工艺示意
问题分析
经过分析加工工艺和加工程序,认为这种超差现象是由于铰刀刀柄粘铁屑造成的。如图3所示,GROB加工中心的刀库中有一个清洁刀柄的毛刷。执行换刀的辅助命令有二种,一种是M6指令,该指令动作为先用毛刷清洁刀柄然后换刀;另一种是M66指令,该指令动作为不清洁刀柄直接换刀。当前刀具加工时间较长时,刀库中有足够的时间完成毛刷清洁刀柄动作,就采用M6命令换刀,当前刀具加工时间小于刀库的换刀时间(例如只加工一个孔),为了不引起等待换刀对节拍的影响。GROB编程人员就会使用“不刷刀柄直接换刀”的方式。
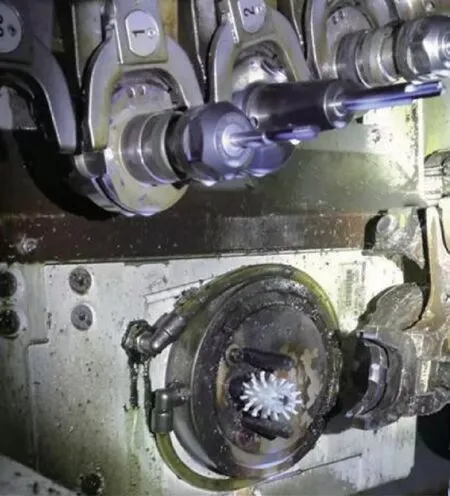
图3 刀库清洁刀柄毛刷机构
既然找到了原因,解决的办法就有了,只需要把铰刀的换刀指令改为M6。问题看似解决了,但毛刷清洁刀柄过程需要3s,而且同一道工序,类似情况还不只一把刀具,需要继续探寻是否存在既能解决主轴粘屑的问题又能不延长节拍的办法。……
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年5期)2022-08-26 09:19:32
矿产综合利用(2020年1期)2020-07-24 08:50:40
山东冶金(2019年6期)2020-01-06 07:45:54
收藏界(2019年2期)2019-10-12 08:26:06
世界农药(2019年2期)2019-07-13 05:55:12
世界农药(2019年2期)2019-07-13 05:55:10
模具制造(2019年3期)2019-06-06 02:11:00
山东工业技术(2016年15期)2016-12-01 05:30:59
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52