编码器原理及铸造工程应用分析
2011-01-23 06:08:56卢铭
铸造设备与工艺
2011年6期
卢 铭
(广西玉柴机器股份有限公司,广西 玉林 537005)
在铸造车间造型线分箱机、主机、下箱机、下芯机等重点设备中,大量使用德国福瑞巴(FRABA)公司的编码器,其编码器是集光机电技术于一体的速度位移传感器,具有高分辨率,高抗干扰,高稳定性等特点,在苛刻的工业现场中显示出其较为优异的性能,为广大工业厂商所选用和认可。
1 编码器概述
1.1 增量型编码器
如图1,每转一周产生一系列脉冲,脉冲的数量表示角位移的测量。其内有一圆盘——编码盘,通常为一光学玻璃,码盘最外圈的码道上均布有相当数量的透光与不透光的扇形区域,用来产生记数脉冲的增量码道。码盘刻线间距均等,对应每一个分辨率区间,可输出一个增量脉冲。光源发出平行且定向的光束照到码盘上,光敏元件接受被调制的光线,获得四组正弦波信号组合成A、B、C、D,每个正弦波相差90°相位差,如将C、D信号反向,叠加在A、B两相上,可增强稳定信号;另每转输出1一个Z相脉冲以代表零位参考位。
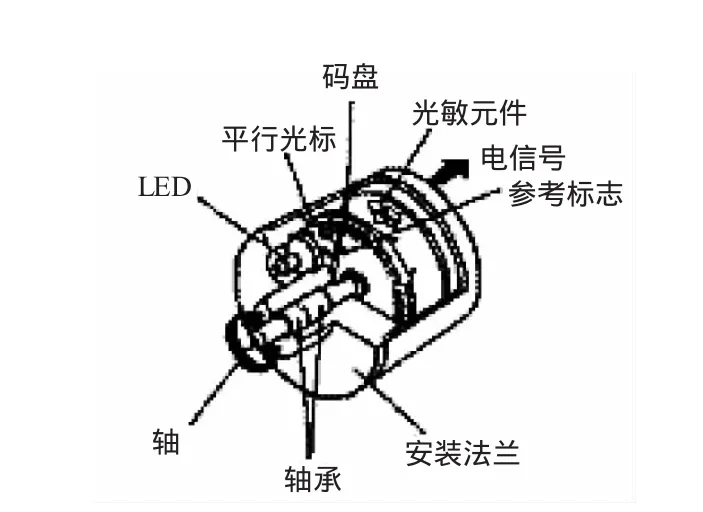
图1 增量型编码器结构
扇形区的多少决定了编码器的分辨率,扇形区越多分辨率越高。输出的脉冲需要一个计数系统进行累计计数,一般还需要基准数据即零位基准才能完成角位移测量。
正转与反转的判别方法:由于A、B两相相差90°,可通过比较A相在前还是B相在前。同时通过零位脉冲,可获得编码器的零位参考位。
辨向原理:如图 2a)、2b)、2c)有 A 相、B 相和 Z相三条环带,A相和B相在码盘上互相错半个区域,在相位上相差1/4周期。……
登录APP查看全文