翻板式输送小车及同步输送系统运用简介
2011-03-23 03:46:46陆文庆
柴油机设计与制造
2011年2期
关键词:系统
陶 军,陆文庆
(上海柴油机股份有限公司,上海200438)
1 前言
上柴公司D114系列发动机装配生产线2000年正式投产,当时的板式装配输送装配生产线的零部件,物流配送是按批量方式集中堆放到生产线各岗位两旁。由于每天的装配台数都在300台左右,造成生产线两旁零部件堆放混乱,现场物流不顺,随着生产量的不断增长,该问题突出影响到正常生产。为此,工艺部门经过现场调研,决定采用“翻板式输送小车及同步输送系统”方案解决该问题。
2 系统的工作原理及结构参数
2010年1月由上海柴油机股份有限公司工艺中心规划,上海睿鹏清洗设备有限公司设计制造的翻板式输送小车及同步输送系统在上柴公司二分公司发动机后续装配生产线上正式启用。
2.1 系统技术参数
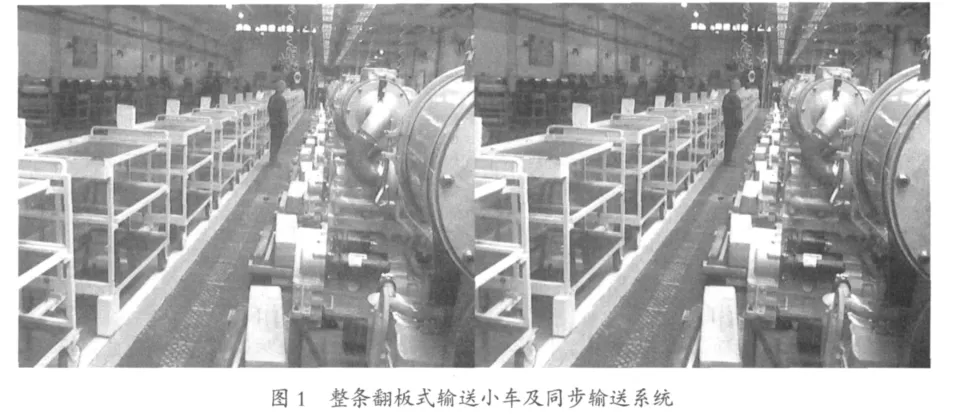
翻板式输送小车及同步输送系统全长44m,通过变频器调整电机速度,从而使输送小车的速度保持与原发动机板式装配生产线速度同步,变频器调速范围在0.7~2.1m/min。全线头部和尾部各设置一套动力驱动装置,驱动减速电机为三相380 V,功率0.75 kW,速比1∶288。该系统可同时有26部翻板式输送小车运行,每个小车间距为500mm,见图1。
2.2 系统的工作原理
当第一部小车被推入时,头部驱动装置的推力挡块推动小车进入轨道并一直推着直到挡块脱离小车,但此前已有第二部小车联结第一部小车后进入轨道,驱动装置上第二个推力挡块已在推动小车(第二部小车)。依次下去,可一部接一部地将小车推入轨道,最后当第一部小车与尾部驱动装置上的推力挡块对接时全线相连。……
登录APP查看全文
猜你喜欢
工业设计(2022年8期)2022-09-09 07:43:20
军民两用技术与产品(2021年10期)2021-03-16 06:05:30
北京测绘(2020年12期)2020-12-29 01:33:58
装备制造技术(2019年12期)2019-12-25 03:06:46
制造技术与机床(2019年10期)2019-10-26 02:47:06
中国洗涤用品工业(2019年4期)2019-05-11 09:27:34
铁道通信信号(2018年5期)2018-06-28 03:06:24
家庭影院技术(2017年9期)2017-09-26 03:41:45
通信电源技术(2016年6期)2016-04-20 06:21:32
智能系统学报(2015年4期)2015-12-27 09:37:59