火电厂磨煤机负荷控制方法的改进
2012-09-22 03:19:12,
电气传动
2012年1期
,
(1.内蒙古工业大学 电力学院,内蒙古 呼和浩特 010080;2.内蒙古能源发电投资有限公司,电力工程技术研究院,内蒙古 呼和浩特 010020)
采用直吹送粉工艺的发电机组需要考虑制粉工艺的较大时延和滞后现象。机组协调控制策略的一个基本控制思想是:协调总燃烧量和总送风量的动态平衡,协调磨煤机负荷与一次风量的动态平衡,确保锅炉燃烧过程[1]的平稳。直吹式制粉系统锅炉在适应负荷变化或消除燃料内扰方面反应均较慢,因而更容易引起汽压较大的变化。因此,磨煤机负荷控制不仅是火电厂的难点之一,也是设计直吹式制粉系统锅炉燃烧自动控制系统予以特别考虑的问题[2]。
1 磨煤机负荷及一次风量的基本控制方法
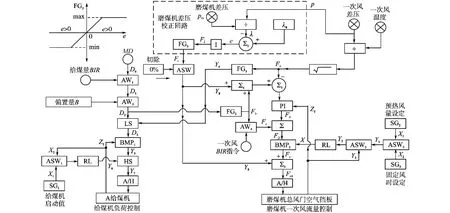
图1 磨煤机负荷的改进控制策略Fig.1 Improved control strategy of coal mill load
图1给出了以A磨煤机为例的工作负荷及相关的一次风挡板的风量改进控制策略。图1中MD为磨煤机的总负荷控制指令信号,此指令平行输入各个磨煤机控制回路;BIR为给煤量;BMP为平滑切换功能模块;AW为加权加法器;HS为高选模块;LS为低选模块;A/H为自动、手动模块;RL为速率限制模块;SG1为最小给被控量指令信号;FG为函数模块;Σ为求和;PI为比例积分调节器;I为积分器。
图1中除虚线部分均为磨煤机负荷的基本控制策略。以磨煤机增加负荷为例,基本的调节过程如下[4]。
在AW1模块,MD信号与给煤机加速信号BIR相加,得到D1指令值。
因为不同磨煤机的特性可能存在差异,为此设置了AW2进行偏置校正,加入偏置量B。B是一个可设置的,可以为正、也可以为负的偏置量,校正之后的指令信号D2=D1+B,使得各台磨煤机的起始负荷工作值尽可能相同,从而达到均匀送粉的目的。……
登录APP查看全文
猜你喜欢
科普童话·神秘大侦探(2023年1期)2023-05-30 12:48:10
鸭绿江(2021年35期)2021-04-19 12:24:18
考试与评价·高一版(2020年6期)2020-11-02 02:45:24
中国生殖健康(2019年3期)2019-02-01 06:12:26
测控技术(2018年5期)2018-12-09 09:04:26
电子测试(2018年18期)2018-11-14 02:30:34
电信科学(2016年10期)2016-11-23 05:11:56
凿岩机械气动工具(2016年3期)2016-03-01 04:00:25
海军航空大学学报(2015年3期)2015-11-11 17:20:00
西安航空学院学报(2014年5期)2014-07-13 01:27:52