高密度网眼孔板分段冲孔工艺及技术装备
2012-10-23 05:49:50梁东凯
制造技术与机床
2012年6期
梁 睦 梁东凯
(①中原工学院机电学院,河南郑州450007;②河南省煤炭高级技工学校,河南新郑 451199)
在与美国杜邦公司合作生产的腈纶设备中,有一种帘子网版,需要在3 050 mm×410 mm的不锈钢板上制35 489个4.76 mm×1.19 mm的长圆孔,网眼孔形布局如图1所示。
笔者当时面临的加工难题有两个:
其一:如此密集的网眼布局(直接按3.57 mm×3.175 mm呈品字形布置冲头),冲头在冲模上无法固定;
其二:原有冲床数控进给机构的工作行程是:X坐标(长度方向)为2200 mm,Y坐标(宽度方向)为1200 mm;可满足一般国产钢板(尺寸为2 100 mm×1 000 mm)网板的冲孔加工要求;但是原设备进给丝杠长度只有2 500 mm,无法满足3 050 mm的进给长度加工要求。
为解决加工难题,笔者首先采用了套冲工艺,解决冲头固定的难题。即冲头按6.35 mm×10.71 mm间隔呈品字形(如图2中阴影的长圆孔)布局,每次纵向间歇性进给7.14 mm。具体做法是:用一20 N·m、步距角1.8°的步进电动机,驱动一直径40 mm、螺距3 mm的单头丝杠,每次转动476个步距角,间歇性进给7.14 mm,由冲头相对钢板冲孔一次。累积冲孔形成的网眼布局如图2所示。
脉冲数计算如下:
板料相对于冲头每前进7.14 mm,步进电动机驱动丝杠需要转动的角度为:
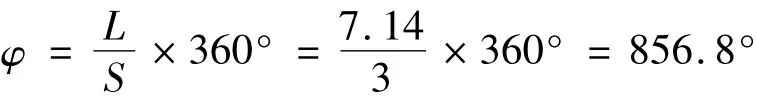
折算成步进电动机需要输入的脉冲电流数为:
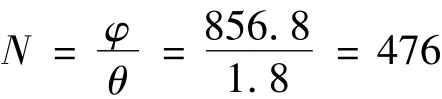
上述计算中:L为欲冲孔板料每间歇性进给一次需要前进的距离;S为丝杠导程;φ为板料每间歇性进给一次,步进电动机需要驱动丝杠连续转动的角度;θ为步进电动机的步距角;N为板料每间歇性进给一次,驱动电源需要向步进电动机输入的脉冲电流数。
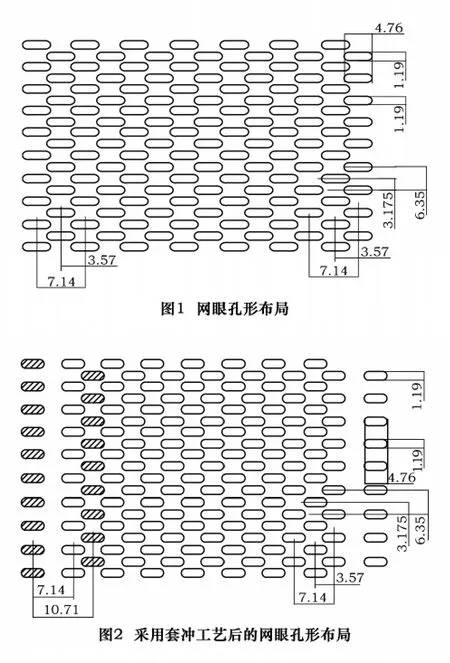
采用上述套冲工艺的优点是:解决了冲头固定和连续冲孔工艺的基本难题,为原设备改造提供了最经济的可行性方案。……
登录APP查看全文