
DAGC在600 mm九机架热连轧机上的应用
2012-12-03 07:54:56李玉贵张进之盛庆伟
重型机械
2012年6期
燕 铎,李玉贵,张进之,康 军,盛庆伟
(1.太原科技大学,机械工程学院,山西 太原 030024;2.钢铁研究总院,北京 100081;3.天津红日电气自动化有限公司,天津 300300)
0 前言
在板带材轧制中,板厚精度是衡量产品质量的一项重要指标。随着我国科学技术和经济的发展,热轧板带材的需求量大幅度增加及市场竞争的日益激烈,对其厚度精度的要求也日益提高。在热轧带钢生产中,通常是通过精轧的自动化厚度控制 (Automatic Gauge Control,AGC)功能来提高带钢厚度指标,以获得带钢纵向厚度的均匀性,满足后续工序或用户的需要。所以AGC系统是现代板带钢生产中不可缺少的组成部分。
传统的BISRA-AGC模型中没有轧件参数Q,从理论上讲是不完备的;GM-AGC控制系统可能会出现有伪正反馈现象 (简称“跑飞”)[1-2]。传统 AGC虽然能满足厚控精度的基本要求,但存在一些不足之处,所以在热连轧机上推广应用DAGC控制系统。与传统AGC相比,DAGC比BISRA系统具有响应速度快和可变刚度范围宽的优点[3]。实际轧制过程扰动是随机变化,DAGC发现轧件扰动可测,由测得的压力、辊缝实际值,一步计算出辊缝的调节量来实现厚度恒定控制。DAGC由数学分析法得出了动态辊缝差分方程,属动态数学模型[4],所以在工程实际中得到广泛应用。
本文结合DAGC在某钢厂600 mm九机架热连轧精轧机上的应用,介绍了DAGC系统的控制原理和结构,分析在实际轧制过程中轧件塑性系数Q对辊缝调节量的影响。
1 600 mm九机架热连轧机工艺
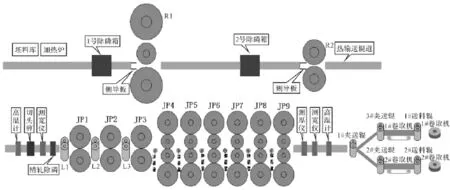
图1 600 mm九机架热连轧生产线轧机布置简图Fig.1 Arrangement of 600 mm nine-stand hot strip mill
如图1所示,600 mm九机架热连轧生产线包括:板坯库、加热炉区、粗轧机区、粗精轧之间的输送辊道及高温计、切头剪、测宽仪、精轧区、测厚仪、测宽仪、高温计、蛇阵及热输出辊道 (平板链)、卷取区设备和成品库组成。……
登录APP查看全文
