车架侧梁自动组焊装置
2013-10-21 01:32:10濮建秀
卷宗
2013年7期
关键词:质量
濮建秀
摘 要:机车的车架侧梁是由一长十多米的横截面为U形钢与相应长度的底板组焊而成,现有焊接方法焊接质量很难控制。本文对此设计了一种可进行自动组焊装置,使用该车架侧梁自动组焊装置可保证产品的焊接质量和提高生产效率。
关键词:车架侧梁;自动焊接;质量;生产效率
1 概述
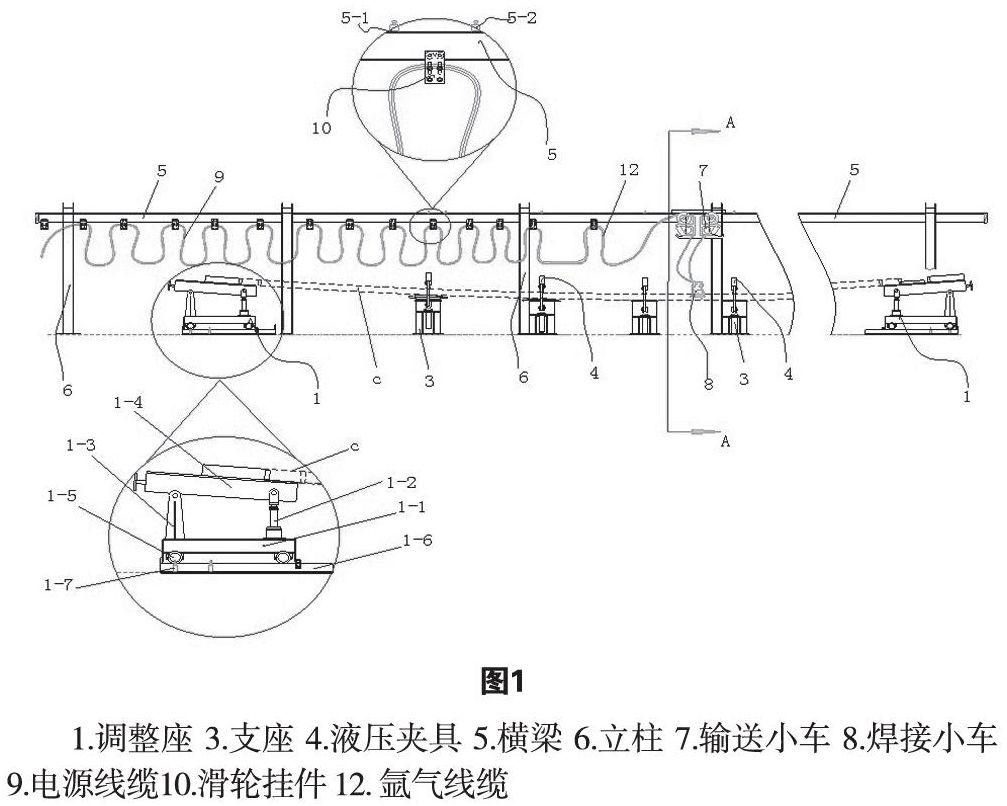
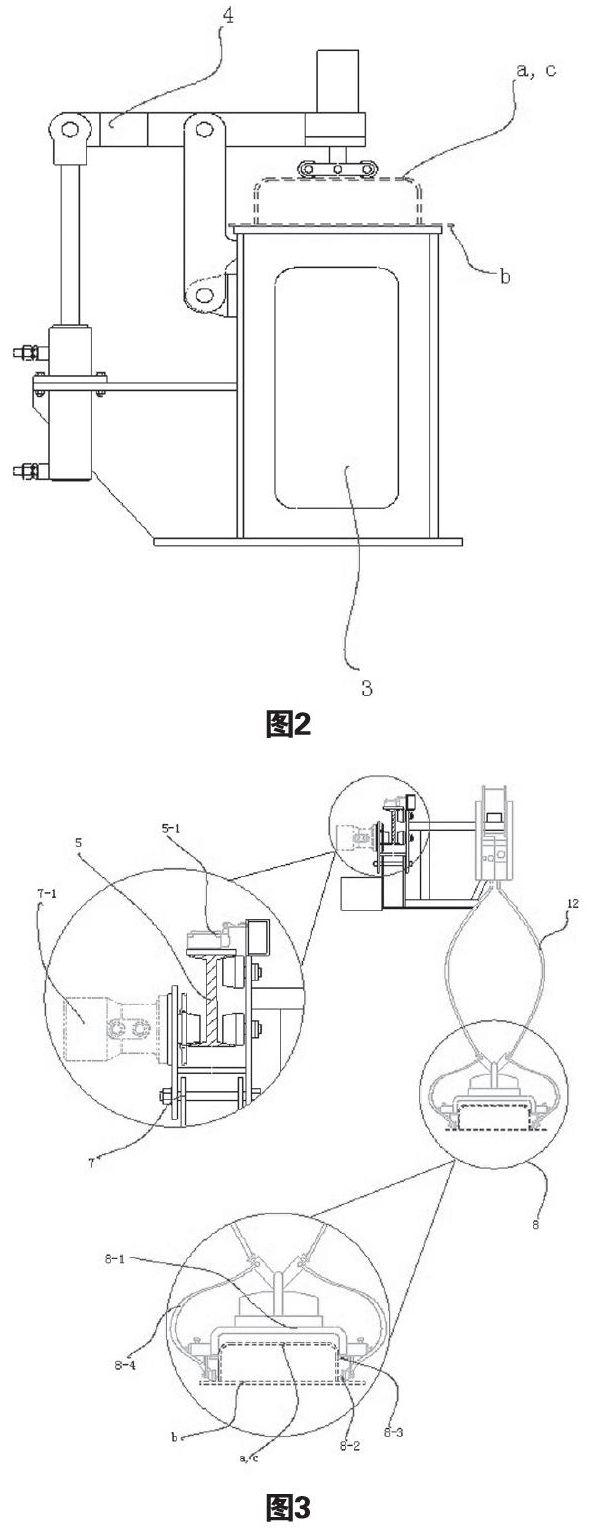
车架侧梁自动组焊装置主要由反挠度胎具、双边自动焊接小车、输送小车、液压夹紧装置、液压、电器控制系统和辅助系统钢结构所组成,如图1所示。在图1中,上左侧的调整座、6个支座及右侧的调整座的上端面形成一反挠度胎具,6个支座上的液压夹紧装置,将工件压紧在反挠度胎具上。双边自动焊接小车沿车架侧梁两侧边移动,确保两边焊缝同时同速焊接,焊缝质量好,外观漂亮。焊接小车的电源及氩气的线缆由输送小车供给,经横梁上的各滑轮挂件与焊接小车相连。输送小车由马达驱动,并使输送小车的移动速度与焊接小车基本一致,从而在双边自动焊接小车移动焊接过程中,电源及氩气能正常、安全地供应。当焊接小车将与液压夹紧装置相遇时,输送小车也接触左边行程开关,电器和液压控制系统会控制相应支座上的液压夹具打开,让焊接小车通过液压夹具后,输送小车又接触右边行程开关,电器和液压控制系统会控制相应支座上的液压夹具再夹紧,以确保焊接小车在焊接的同时安全经过该液压夹具所在的位置。本车架侧梁自动组焊装置,因是在预设的反挠度胎具上进行焊接,可以抵消焊接变形,最终控制车架侧梁的挠度在允许范围内,保证了产品焊接质量;……
登录APP查看全文
猜你喜欢
中国生殖健康(2019年2期)2019-08-23 08:12:08
石油化工建设(2018年6期)2018-04-22 03:16:54
产品可靠性报告(2017年7期)2017-09-05 09:49:12
汽车观察(2016年3期)2016-02-28 13:16:26
民生周刊(2014年7期)2014-03-28 01:30:54
中国质量与标准导报(2014年1期)2014-02-28 22:21:28
海外英语(2013年1期)2013-08-27 09:36:04