
一种去除折断丝锥的加工方法
2014-04-21 06:48:31姜国辉大连职业技术学院辽宁大连116035
机械工程师
2014年2期
关键词:方法
姜国辉(大连职业技术学院,辽宁 大连 116035)
0 引言
近几年来,随着电加工技术的广泛应用,模具行业,大量使用各种专业自动化设备,产品的制造能力得到了很大提高,各种尖端产品正在向高精度、高标准的方向发展。同时,大量特殊材料和难以加工材料的使用,给攻丝钻孔等加工带来了很大难度,加工中折断丝锥钻头是常见的现象,有的甚至成为影响产品的生产进度、产品合格率的主要因素。
1 传统加工方法
处理折断丝锥钻头的传统方法主要有:1)手工慢慢剔,砸碎;2)气焊后拧出;3)酸腐蚀;4)火焰切割烧;5)专业机床去除;6)普通电火花机床去除。上述方法的缺点主要有:效率低,时间长,增加生产生产成本,需要专门工具,去除后一般都会影响或破坏被加工工件的质量。
2 穿孔机的加工特点和工作原理及其使用的电极形状
穿孔机作为一种电加工专用机床,已经在模具生产企业中广泛使用。该机床的加工特点:
1)采用中空管状电极,截面形状如图1所示。
2)管状电极中通有高压工作液(自来水)强制排除加工碎屑。
3)电火花穿孔机原理。电火花穿孔机属于电火花加工机床。采用铜管作为电极,由导向器导向,在电极与工件之间施加高频脉冲电源,加工时由主轴带动电极在伺服系统控制下作伺服进给,在电极与工件之间产生脉冲高频放电,蚀除工件。加工中,高压水质工作液从电极的内孔中喷出,对加工区域实施强迫排屑冷却,保证加工的顺利进行。
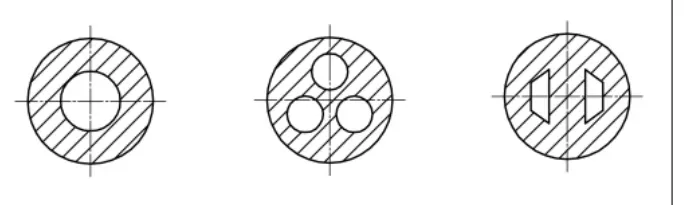
图1
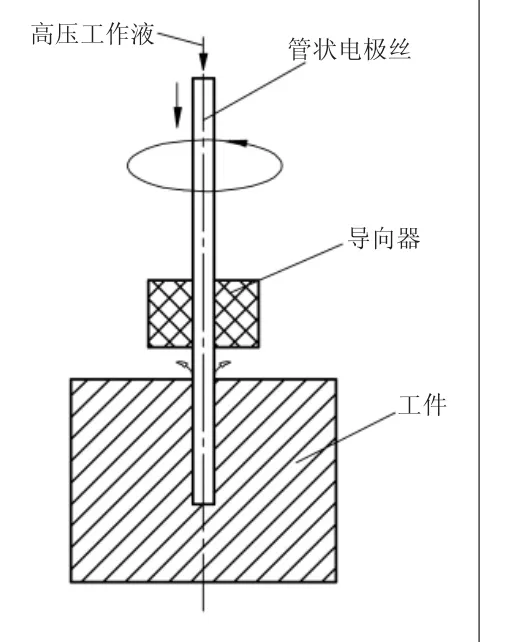
图……
登录APP查看全文
猜你喜欢
中老年保健(2021年9期)2021-08-24 03:52:04
河北画报(2021年2期)2021-05-25 02:07:46
中学生数理化(高中版.高考理化)(2020年2期)2020-04-21 05:33:04
儿童绘本(2020年5期)2020-04-07 17:46:30
儿童故事画报(2019年5期)2019-05-26 14:26:14
Coco薇(2016年2期)2016-03-22 02:42:52
山东青年(2016年1期)2016-02-28 14:25:23
Coco薇(2015年1期)2015-08-13 02:47:34
小雪花·成长指南(2015年7期)2015-08-11 15:03:12
小雪花·成长指南(2015年4期)2015-05-19 14:47:56
