
细长空心轴同轴度超差的工艺改进
2014-04-21 06:49:28梁兴王春花
机械工程师
2014年2期
梁兴, 王春花
(安阳莱工科技有限公司,河南安阳455000)
0 引言
对于零件加工来说,细长轴是较难加工的一种轴类工件,尤其是高精度细长空心轴的加工难度更大,加工过程中产生的废品率较高,按照常规车、热处理和磨加工工艺很难达到图纸设计要求,主轴质量无法得到保证,严重制约主轴的生产。
1 细长空心轴的主要技术参数
图1为我公司为上海莱必泰配套生产高精度车床主轴LS20-04。长度与直径比为:587÷26=23,此轴结构特点是细长、空心、壁薄,并且主轴右端有键槽和通槽,造成加工刚性差,工件易产生弯曲变形,同轴度难以保证,加工难度较大。
细长空心轴主要尺寸及精度(mm):φ500-0.003,φ44-0.003,φ40-0.01-0.03,φ35-0.01-0.03,φ26+0.010+0.004( 内孔),φ34+0.010+0.004( 内孔);形状精度要求:内孔的跳动公差为0.003 mm;位置精度要求:φ50、φ44 外圆的同轴度公差为 0.003 mm,φ40、φ35 外圆的同轴度公差为0.005 mm,主轴最高转速为10 000 r/min。
2 细长空心轴的加工工艺
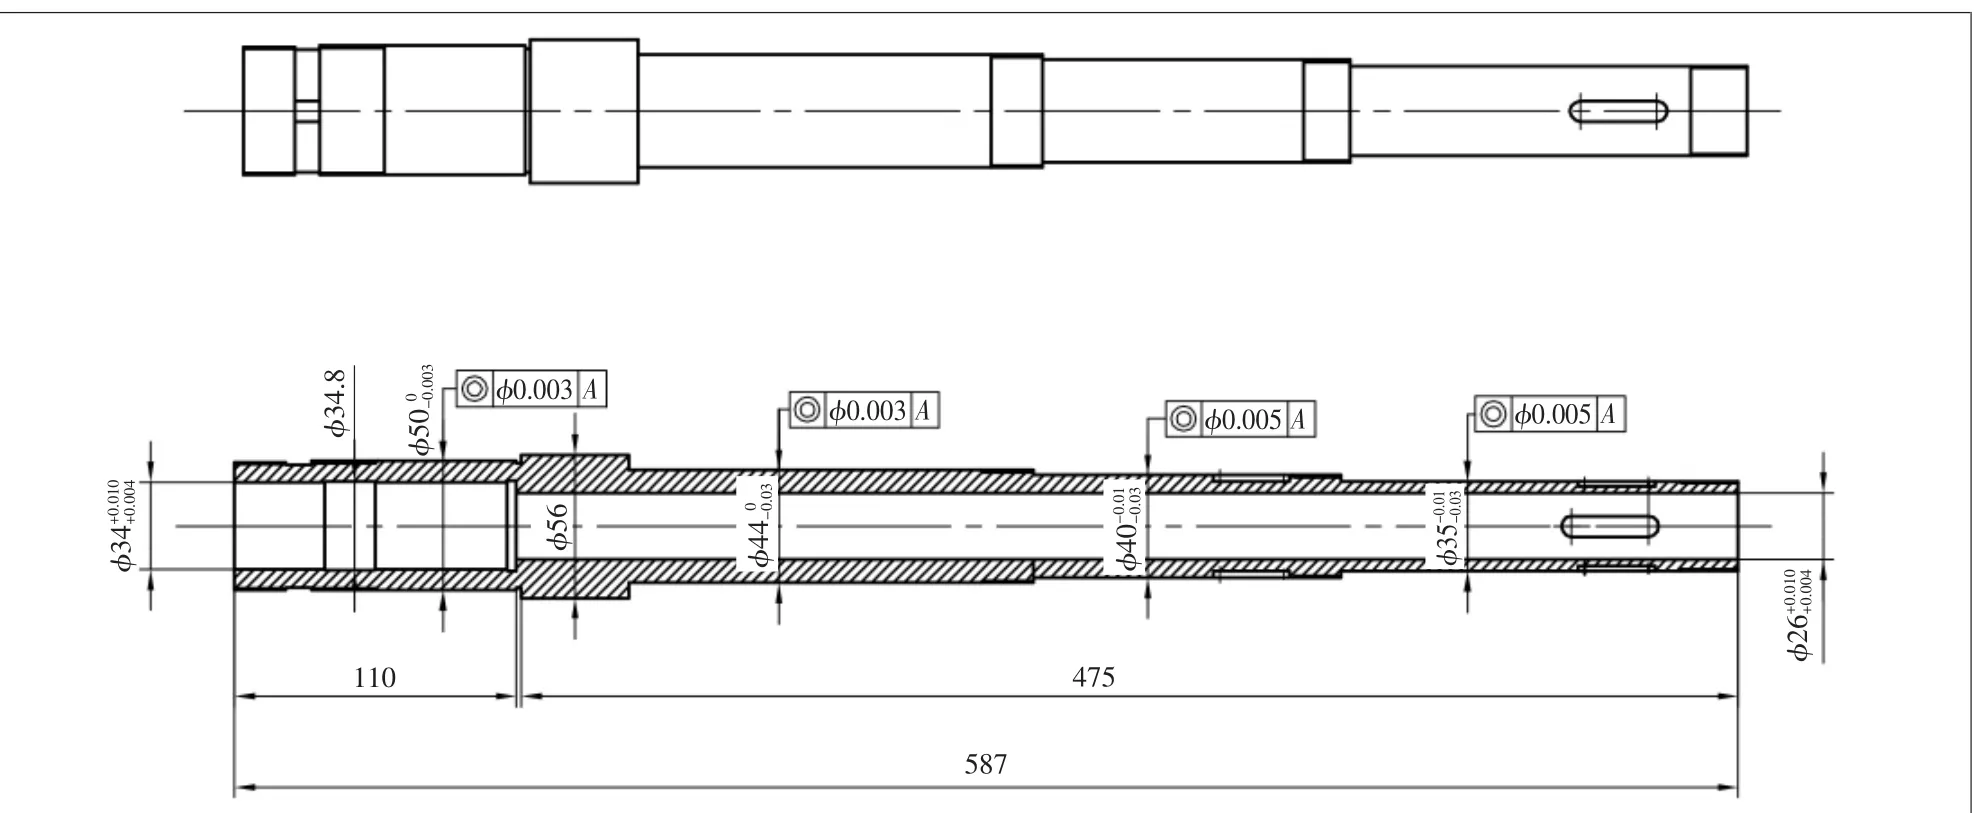
图1 高精度车床主轴LS20-04
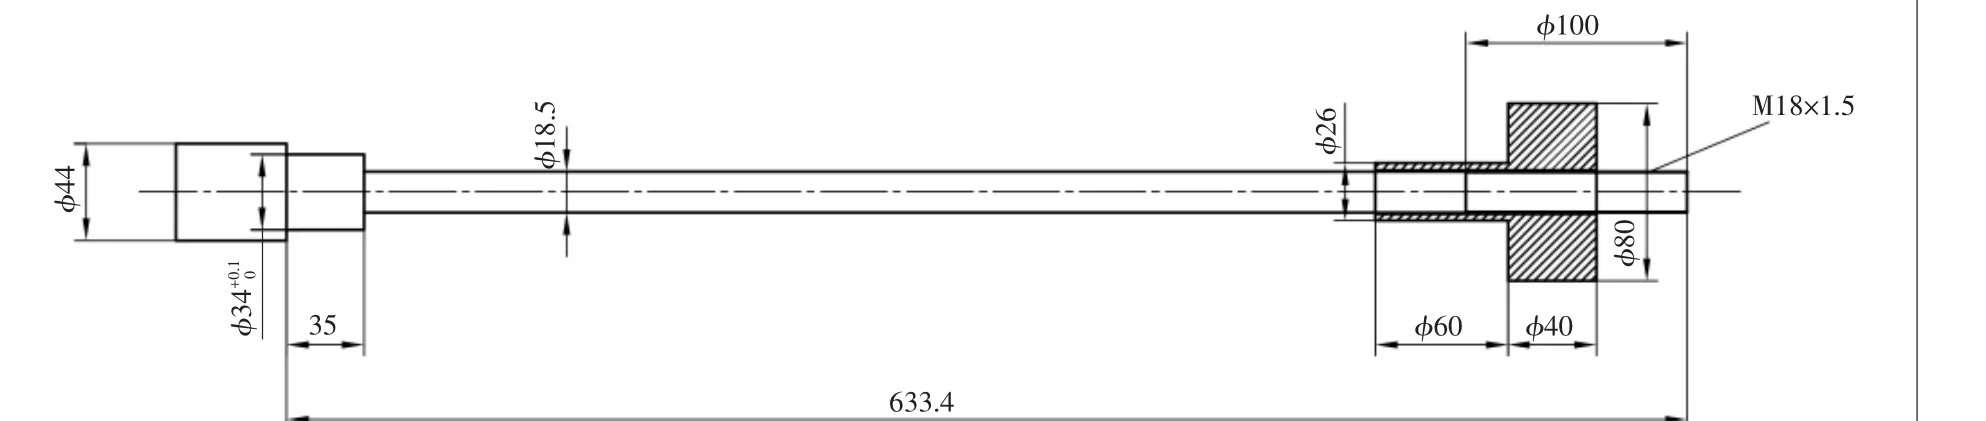
图2
1)编制工艺。根据产品结构和精度要求,初步编制的工艺路线为:粗车→精车→渗碳→车碳层→外磨→钳工→铣键槽→淬火→粗磨外圆→支中心架粗磨内孔→时效→半精磨内外圆→时效→倒角切槽取长短→工具磨(磨对方)→线切割通槽→磨螺纹→精磨各外圆→精磨内孔→精车内孔→钳(清槽清孔)。
2)试制结果。按照此工艺路线进行生产加工,第一批次试制5根,在第一次精磨外圆内孔后,经检查,主轴的尺寸精度基本到达图纸设计要求,但主轴四处同轴度为0.01~0.05 mm,均超差,判定主轴不合格,经与客户沟通,因主轴为高速旋转部件,同轴度超差影响主轴的整体加工精度,不同意使用。……
登录APP查看全文
猜你喜欢
中华诗词(2020年1期)2020-09-21 09:24:52
山东冶金(2019年6期)2020-01-06 07:45:54
世界农药(2019年2期)2019-07-13 05:55:12
小学生作文(中高年级适用)(2018年5期)2018-06-11 01:22:56
数学大王·中高年级(2016年12期)2016-12-26 21:37:36
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52
石油化工应用(2014年8期)2014-03-11 17:40:03
机械制造文摘(焊接分册)(2013年6期)2013-03-20 13:57:28
学与玩(2005年3期)2005-04-29 00:00:00
