SABS真空助力器壳体钢改铝工艺技术探索
2014-10-10 06:20:30王万祥,朱清,李爱清
锻造与冲压
2014年20期
为了达到使SABS真空助力器减重的目的,本文通过对铝、钢两种不同材料在化学成分和机械性能方面的数据分析,不仅指出了铝材的冲压工艺在工序上比钢材增加两序,而且在模具设计、制造方面指出了铝、钢件模具的不同要求。最后经过CAE软件的分析,得出两种比较合理的冷冲压工艺流程,使真空助力器材质由钢改铝后最终实现单件减重1.5kg。
产品选择
为推动汽车轻量化的工作.选择轿车真空助力器的前后壳体皮膜托板作为减轻试制目标(本文由于篇幅所限只选后壳体作钢铝材质比对)。该项目于2013年3月启动.5月实现减轻547g的目标.壳体合格率达到85%以上。主要减轻措施是改换壳体材料.选铝镁合金板料替换原来钢板材料.采用CAE分析和冷冲压成形完成试制过程。产品的数模结果如图1所示.开发成功的后壳体如图2所示。该铝件重量(290g).比钢(837g)减轻约547g.仅为钢件重量的35%。
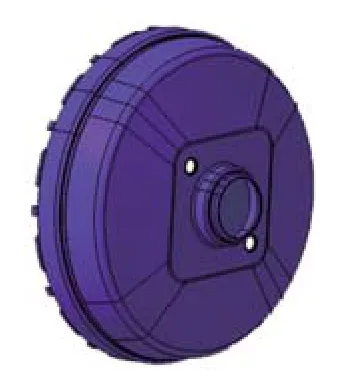
图1 产品的数模

图2 冲压件图片
钢材和铝材物化性能对比
钢材壳体和铝材壳体的物化性能及重量参数分别见表1、表2。
钢、铝材质对比就力学指标范围而言.铝壳要比钢壳小而低.抗拉强度项铝壳要比钢壳下限低80MPa.上限低130MPa.屈服强度项铝壳要比钢壳下限低40MPa.延伸率项铝壳要比钢壳要低20%。这些不利因素会大大增加铝壳拉深成形的难度.特别是对惯于生产钢壳体的零部件企业来说.难度更大。
CAE分析
图3为钢材件的CAE分析图.从中可以看出.在黄色区域变薄率最大为28%.但能满足实际要求。……
登录APP查看全文