铝合金扁锭的尺寸控制
2016-12-13 08:33:02徐正权
铝加工
2016年3期
徐正权
(西南铝业(集团)有限责任公司,重庆 401326)
铝合金扁锭的尺寸控制
徐正权
(西南铝业(集团)有限责任公司,重庆 401326)
分析了不同结晶器设计收缩率及铸造工艺参数对铝合金扁锭尺寸的影响,为如何准确控制铝合金扁锭尺寸提供了参考。
铝合金;扁锭尺寸;结晶器设计;铸造工艺
0 前言
铝合金扁锭的形状及尺寸直接影响着后步工序的锯切量及铣面量,甚至铣面效率。锯切量或铣面量不够,会对最终产品质量造成一定影响,同时,过多的锯切量和铣面量又降低了成品率。本文针对直接水冷半连续铸造铝合金扁锭探讨了结晶器尺寸设计、铸造工艺对铝合金扁锭最终形状及尺寸的影响,我们针对615mm×1880mm及620mm×1880mm两个规格结晶器尺寸及在不同工艺下生产出的扁锭产品尺寸进行了测量及分析。
1 结晶器尺寸
锭尾膨胀是在铸造初始阶段由于铸造工艺不稳定造成的铸锭尺寸较名义尺寸大的现象,其值为铸锭中心最大厚度与名义厚度的差值。锭尾膨胀的大小与结晶器尺寸有直接关系。
我们对615mm×1880mm及620mm×1880mm规格结晶器进行了实际尺寸测量,测量位置及实测尺寸如图1、表1和表2所示。
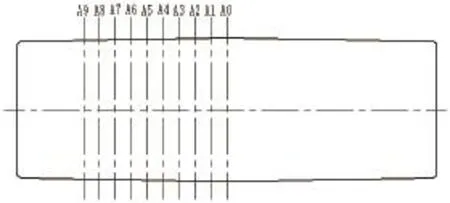
图1 结晶器测量位置示意图
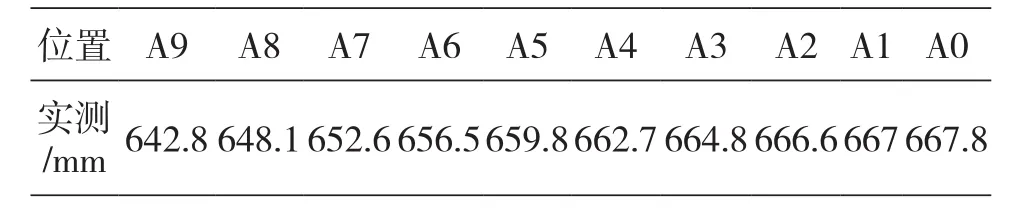
表1 615mm×1880mm规格结晶器实测尺寸
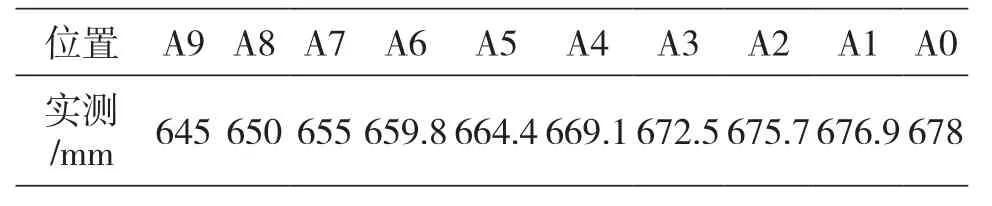
表2 620mm×1880mm规格结晶器实测尺寸
扁锭厚度方向收缩率=(结晶器实测尺寸-铸锭名义尺寸)/ 结晶器实测尺寸×100%。
615mm×1880mm规格铸锭厚度方向最大收缩率=(667.8-615)/667.8×100%≈7.9%。
620mm×1880mm规格铸锭厚度方向最大收缩率=(678-620)/678×100%≈8.6%。
在相同铸造开头工艺下,铸锭锯切450mm后所测得的截面最大厚度如表3所示。……
登录APP查看全文