大型壳体密封槽数控加工技术研究
2018-06-04 12:49:27陈宏亮古海轮
机械工程与自动化
2018年3期
关键词:深度
张 亮,陈宏亮,古海轮
(首都航天机械有限公司,北京 100076)
0 引言
大型壳体是弹箭体的典型结构件,是首都航天机械公司的核心产品。大型壳体特征集成度高,通常含有网格、凸台、下陷、窗口、密封槽、孔、螺纹等特征。密封槽为大型壳体的典型特征,一般位于壳体端面以及壳体与口盖配合部位,对整个产品起着密封的作用。密封槽尺寸精度高,表面粗糙度要求严,加工后密封槽内部不允许存在接刀台阶、不允许有划痕。故本文首先围绕大型壳体密封槽进行数控加工工艺设计,然后针对端面密封槽刀具装夹精度低,槽底加工精度低及存在砂眼、气泡等铸造缺陷提出改进方法;最后,针对柱面密封槽进刀、退刀处过切及切削深度不一致现象提出优化柱面密封槽加工方法。
1 密封槽数控加工工艺设计
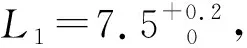
1.1 端面密封槽数控加工工艺方案
由上述可知,端面密封槽槽深公差为0.05 mm,槽宽公差为0.2 mm,现有立式车床X轴定位精度为0.014 mm,Z轴定位精度为0.012 mm,满足端面密封槽尺寸精度要求,故优先选用数控双柱立式车床加工大型壳体端面密封槽。加工端面密封槽一般选用切槽刀,其宽度为4 mm、主偏角为90°、前角为8°、后角为10°、刀尖圆弧半径为0.5 mm。槽宽测量器具选用量程为150 mm的游标卡尺,精度为0.02 mm;槽深测量器具选用量程为150 mm的深度卡尺,精度为0.02 mm。
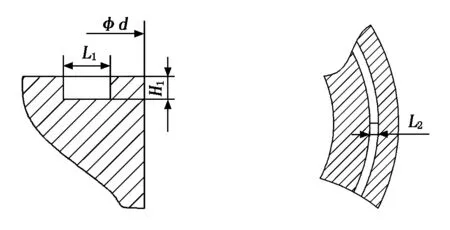
图1 端面密封槽截面 图2 柱面密封槽截面
端面密封槽一般采用车削方法进行加工,加工流程共4步:粗车、精车一侧面、精车另一面和检验,如图3所示。密封槽粗车余量一般为两侧面1 mm、底面0.5 mm。……
登录APP查看全文
猜你喜欢
快乐学习报·教育周刊(2022年16期)2022-05-01 21:25:05
艺术品鉴证.中国艺术金融(2018年8期)2019-01-14 01:14:28
艺术品鉴证.中国艺术金融(2018年10期)2019-01-08 02:44:26
艺术品鉴证.中国艺术金融(2018年6期)2019-01-08 02:43:04
艺术品鉴证.中国艺术金融(2018年12期)2018-08-26 06:03:48
新闻传播(2016年10期)2016-09-26 12:14:59
新闻传播(2015年10期)2015-07-18 11:05:40
交通建设与管理(2015年15期)2015-03-20 15:18:57
交通建设与管理(2015年13期)2015-03-20 15:18:17
当代畜禽养殖业(2014年11期)2014-02-27 07:59:57