
HEESS淬火压床与双推盘炉的联机开发
2018-08-23 02:00:46刘胜勇
金属加工(热加工)
2018年8期
关键词:信号
■ 刘胜勇
扫码了解更多
1. 概述
在信息时代,齿轮等热处理工艺会更加充分利用计算机技术,使热处理生产管理、工艺过程控制、工艺设计与质量预测分析实现高度数字化和智能化。综观国内外汽车齿轮、薄壁类零件热处理工艺与装备技术的发展,总体将朝着高品质、低能耗、环保、智能化方向发展。我公司已列入年度固定资产投资的两台德国HEESS淬火压床迫切要求按期高效稳定地投入使用。从动锥齿轮压淬只是两条STKES-60型双推盘式渗碳压淬、直淬生产线(下称双推盘炉)中的一个环节,HEESS淬火压床与国产Y9050B淬火压床有着本质区别。只有进行HEESS压床与双推盘炉的联机开发,方可实现两条双推盘炉内气体渗碳和直接压淬(模压限形淬火)的全自动生产动作。
2. 方案设计
在图1所示双推盘炉西线中,4台Y9050B压床均位于压淬取料机械手的同侧,安装HEESS淬火压床时,需去掉1号、2号Y9050B淬火压床,将其装于两者中间位置。在双推盘炉东线中,两台Y9050B淬火压床位于压淬取料机械手左右两侧,安装HEESS淬火压床时,仅需去掉左侧Y9050B淬火压床,将其装于原位置即可。基于上述这两种情况,项目组实地调研后,一致认为:HEESS淬火压床嵌入双推盘炉东西线,均要解决如下三项关键问题。
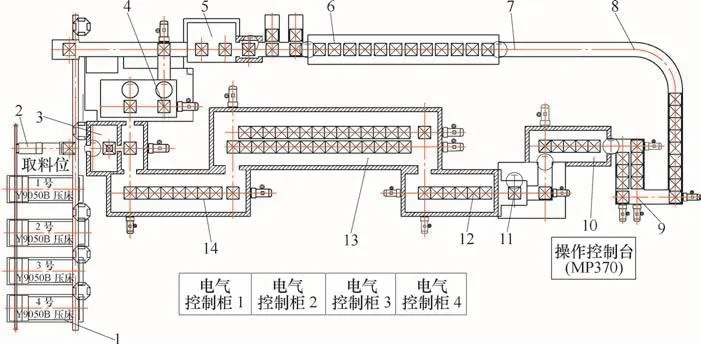
图1 西侧STKES-60型双推盘式渗碳压淬、直淬生产线的平面布局
(1)HEESS淬火压床与双推盘炉的交互信号对接,实现双推盘炉侧全自动控制从动锥齿轮的压淬任务。
(2)HEESS淬火压床在MP370侧位置数据重设。因装料、卸料用悬臂机械手的各个停止位置是在操作控制台MP370侧预先设定并送入S7-400PLC内的,故悬臂机械手无法在HEESS淬火压床的工作上方停靠。……
登录APP查看全文
猜你喜欢
鸭绿江(2021年35期)2021-04-19 12:24:18
考试与评价·高一版(2020年6期)2020-11-02 02:45:24
妈妈宝宝(2019年10期)2019-10-26 02:45:34
中国生殖健康(2019年3期)2019-02-01 06:12:26
铁道通信信号(2018年11期)2019-01-19 01:15:08
电子制作(2018年11期)2018-08-04 03:25:42
铁道通信信号(2018年2期)2018-04-18 12:18:10
铁道通信信号(2016年11期)2016-06-01 12:11:32
凿岩机械气动工具(2016年3期)2016-03-01 04:00:25
中国病理生理杂志(2015年8期)2015-12-21 12:38:06
