
数控龙门加工中心X轴滚珠丝杠的计算*
2020-07-21 03:06:32肖软生
机械制造
2020年7期
□ 肖软生
安阳鑫盛机床股份有限公司 河南安阳 455000
在车床生产中,床鞍是关键部件,其生产工序较复杂,按传统加工工艺,需要几十道工序。为了满足生产需求,降低成本,公司决定研制专用机床,缩短工艺流程,提高加工质量。XK231240-CA001型专用龙门加工中心是床鞍加工用三序专用机床。滚珠丝杠的设计中,切削力的计算是重点。笔者通过对X轴滚珠丝杠轴向铣削力进行计算,求出滚珠丝杠的额定动载荷。选取滚珠丝杠主参数并设计轴端尺寸,最后对滚珠丝杠进行刚度校核。
1 轴向切削力计算
床鞍加工图如图1所示,主要完成粗糙度Ra0.8 μm燕尾平面、粗糙度Ra12.5 μm空刀槽、粗糙度Ra6.3 μm两侧面的加工,还有其它钻孔、攻丝等工序。
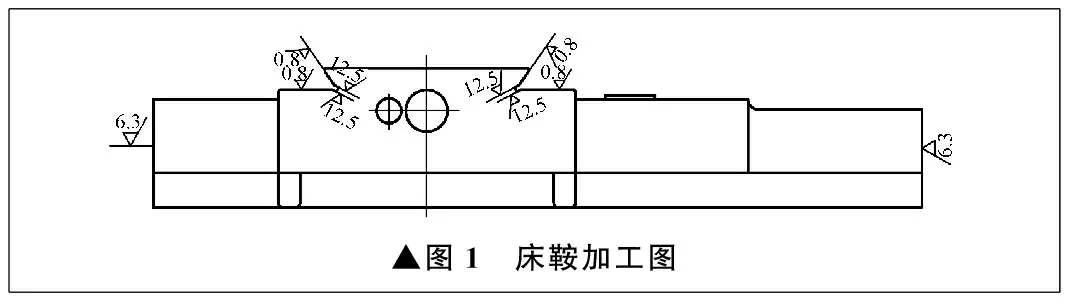
▲图1 床鞍加工图
燕尾平面加工图如图2所示。采用直径350 mm的55°成型燕尾盘铣刀,两侧燕尾平面一次铣削成型。
铣刀直径Dc1为350 mm,切削速度Vc1为100 m/min,每齿进给量fz1为0.2 mm/Z,铣刀齿数Zn1为12,切削深度ap1为3 mm,侧进刀量ae1为100 mm。
铣刀转速n1为:
n1=1 000Vc1/(πDc1)=91 r/min
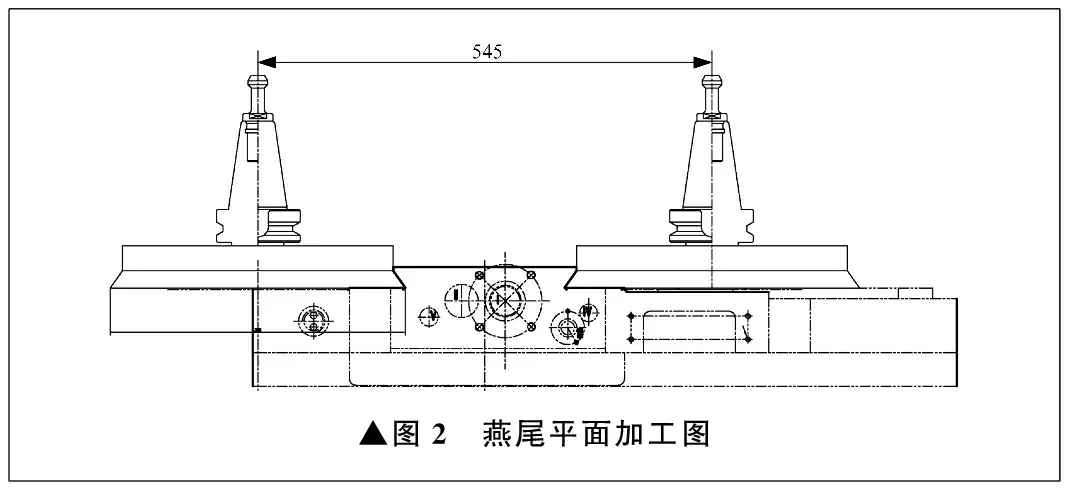
▲图2 燕尾平面加工图
工作台进给速度Vf1为:
Vf1=n1fz1Zn1=218.4 mm/min
切削功率Pc1为:
Pc1=ae1ap1Vf1kc/(60×106η)=1.85 kW
式中:kc为单位切削力,查刀具手册,kc=1 350 MPa;η为机械效率,η=0.8。
切削力Fv1为:
Fv1=Pc1×60×103/Vc1=1 110 N
由金属切削手册查得,铣刀的走刀抗力FH1为60%~90%切削力,取FH1为:
FH1=0.9Fv1=999 N
两个燕尾槽铣刀的轴向铣削力Fx1为:
Fx1=2FH1=1 998 N
床鞍两侧面加工图如图3所示。采用直径为200 mm的圆盘铣刀,两侧面一次铣削成型。
铣刀直径Dc2为200 mm,切削速度Vc2为110 m/min,每齿进给量fz2为0.2 mm/Z,铣刀齿数Zn2为8,切削深度ap2为3 mm,侧进刀量ae2为105 mm。
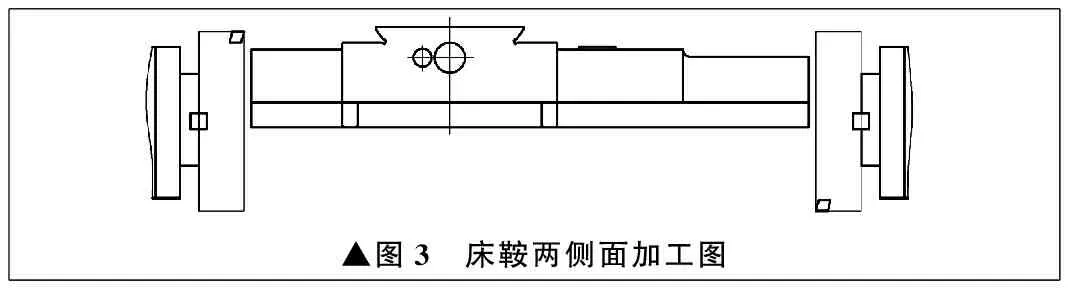
▲图3 床鞍两侧面加工图
铣刀转速n2为:
n2=1 000Vc2/(πDc2)=175 r/min
工作台进给速度Vf2为:
Vf2=n2fz2Zn2=280 mm/min
切削功率Pc2为:
Pc2=ae2ap2Vf2kc/(60×106η)=2.5 kW
切削力Fv2为:
Fv2=Pc2×60×103/Vc2=1 364 N
铣刀的走刀抗力FH2为:
FH2=0.9Fv2=1 228 N
两侧面轴……
登录APP查看全文
