
高效智能化的曲轴油道孔加工中心
2020-08-13 03:37:56神龙汽车有限公司湖北襄阳441004叶宗茂刘雪松
金属加工(冷加工)
2020年8期
关键词:程序
■ 神龙汽车有限公司 (湖北襄阳 441004) 叶宗茂 刘雪松
高级工程师 叶宗茂
发动机曲轴油道孔加工经历了枪钻自动线加工时代,加工工艺采用复合刀具进行工序分散加工,刀具寿命短,油道孔位置精度难以保证,严重困扰着曲轴生产线的节拍和效率,是曲轴生产线的瓶颈工序。其后又经历了油道孔卧式加工中心时代,虽然油道孔加工精度、加工效率得到了保证,但单机生产节拍78s,仍然较低,1条20万产能的曲轴生产线至少需要两台加工中心才能满足产能要求,严重影响了生产线布局,增加了生产线投资和产出费用。近年来西班牙ETXE-TAR公司在满足用户需求的同时,基于丰富的经验和强大的研发能力,开发出高效节能的曲轴油道孔加工中心,如图1所示,生产节拍为78s/3支,一经推出,就受到了国内外汽车及发动机制造企业的广泛关注,并被使用。
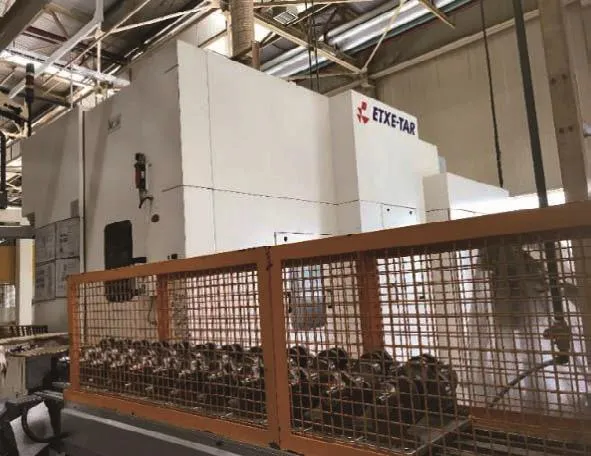
图1 布置在曲轴生产线的ETXE-TAR曲轴油道孔加工中心
1. ETXE-TAR曲轴油道孔加工中心结构和性能
ETXE-TAR曲轴油道孔加工中心采用西门子840Dsl系统,油孔钻采用MQL微量润滑,渗透能力强,润滑效果好,加工效率高,1次可同时加工3支曲轴全部油道孔加工内容,如图2所示,20万支年产能的曲轴生产线仅需要配备1台ETXE-TAR曲轴油道孔加工中心。ETXE-TAR曲轴油道孔加工中心为用户提供了具备复合柔性、产量高效可靠、节能环保和最佳工艺条件下的高水平曲轴油道孔加工解决方案。
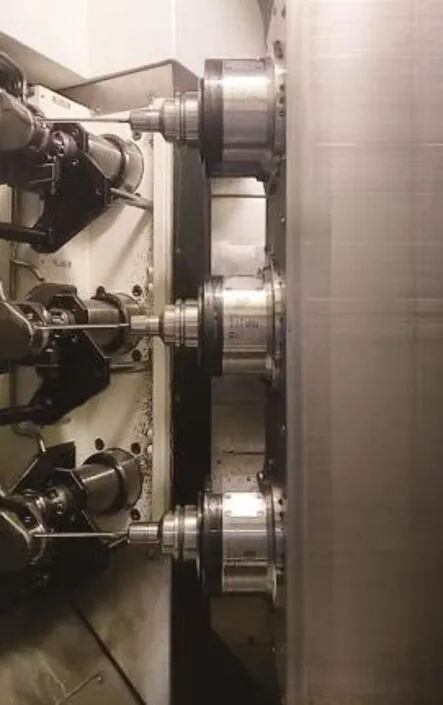
图2 1次加工3支曲轴
ETXE-TAR曲轴油道孔加工中心轴坐标系如图3所示,设计有直线轴X、Y、Z,如图4所示,旋转轴A、B、Q,以及主轴SP11、SP12、SP13;……
登录APP查看全文
猜你喜欢
电脑爱好者(2020年6期)2020-05-26 09:27:33
人大建设(2019年12期)2019-05-21 02:55:44
中山大学法律评论(2018年1期)2018-03-30 01:21:00
瞭望东方周刊(2017年42期)2017-12-05 18:49:38
环球时报(2017-03-30)2017-03-30 06:44:45
信息安全与通信保密(2016年3期)2016-08-23 01:23:56
山西省政法管理干部学院学报(2016年2期)2016-07-31 18:19:34
山西省政法管理干部学院学报(2016年2期)2016-07-31 18:19:25
中国卫生(2015年3期)2015-11-19 02:53:32
政治与法律(2014年11期)2014-03-01 02:20:40
