
阀门类锻件生产研究与实践(下)
2021-02-27 07:11:48纪长全王赫大连大锻锻造有限公司
锻造与冲压
2021年3期
文/纪长全,王赫·大连大锻锻造有限公司
《阀门类锻件生产研究与实践》(上)见《锻造与冲压》2021 年第1 期
阀门类锻件典型材料介绍
我们企业锻造生产过以下材料:
⑴碳钢系列:20Mn、А105、LF2、А42АР、Р355NH、Р280GH;
⑵合 金 结 构 钢 系 列:F5、F11、1Cr5Mo、12Cr1MoV、30CrMo、4130、18CrNiMo7-6、34CrNiMo6;
⑶不锈钢系列:1Cr13、2Cr13、F316、F316L、F304、F304L、F321、F347、F310、Z2CND18-12NS、Z2CN19-10、17-4;
⑷镍基合金:660、630、690、625、哈氏合金、英科耐尔材料、蒙乃尔合金;
⑸铜合金;
⑹钛合金。
材料变化,衍生了新的锻造工艺和经验方法,需要我们不断地去探索与实践。
典型产品锻造工艺介绍(体、盖)
法兰阀体整体锻造
法兰与阀体整体锻造是近几年的发展方向,这样做的好处是完全避免焊接缺陷,增强阀门可靠性,缺点是锻造难度增加、材料利用率降低,这种结构形式会逐渐得以推广,以替代焊接结构,如何将锻造工艺进一步优化是锻造同仁的责任与义务。
⑴锻造工艺流程如下:原材料检验→下料→加热→压扁→预锻→终锻→切边→热处理→表面清理→无损检验→防锈→包装→发货。
⑵锻件的基本信息。双法兰阀体锻造毛坯外形尺寸:法兰处最大直径125mm,阀体总长164mm,如图8 所示。

图8 双法兰阀体锻造毛坯
1)制坯。原材选用直径110mm,长度140mm 的F316 不锈钢圆棒料。圆棒料在模具平面上直接压扁至70mm,如图9 所示。
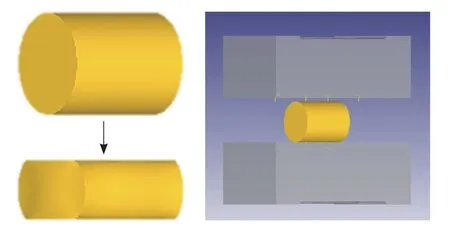
图9 制坯
2)预锻。预锻形状两端法兰直径为125.86 mm,法兰处截面积为12435mm2,两端法兰之间长度为165mm。制坯后,材料高70mm,宽140mm,长160mm,截面积约为9800mm2。制坯形状与预锻形状对比:截面积小于预锻;长度小于预锻。压扁后的材料直接立放于预锻型腔内(图10)。制坯过程中,材料未对中法兰部位单独镦粗处理。
3)终锻。将预锻后毛坯放入终锻模中,直接终锻成形(图11)。……
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年6期)2022-09-20 02:52:28
流程工业(2022年3期)2022-06-23 09:41:08
煤气与热力(2021年3期)2021-06-09 06:16:18
山东冶金(2019年6期)2020-01-06 07:45:54
世界农药(2019年2期)2019-07-13 05:55:12
电子制作(2018年11期)2018-08-04 03:26:08
工业设计(2016年12期)2016-04-16 02:52:00
铜业工程(2015年4期)2015-12-29 02:48:39
中学科技(2014年11期)2014-12-25 07:38:53
消费者报道(2014年7期)2014-07-31 11:23:57
