
斜支臂弧形闸门焊接支铰制造关键技术
2021-03-09 06:23:02张茂华
四川水利
2021年1期
关键词:焊缝
张茂华
(中国水利水电第十工程局有限公司机电安装分局,四川 都江堰,611830)
1 概述
近年来,斜支臂弧形闸门焊接支铰的应用在不断增多,与常规的斜支臂弧形闸门相比,其主差异在于支臂扭转后,在两支臂相交处采用轴套将支臂焊接成一体,并形成焊接支铰,不再单独设铸钢活动铰。斜支臂制造时,调整支臂的扭角后,通过调整轴套与支臂的拼装角度来控制支臂的水平偏斜角,同时控制轴套的中心位置,拼装难度大,拼装工艺较为关键。焊接支铰整体预拼装后再对铰轴孔进行机械加工,对加工精度要求高。另由于轴套与支臂焊接成一体形成焊接支铰后,外形尺寸较大,机械加工时找正、装夹难度大。受零部件拼装误差、焊缝变形、热处理、整体预拼装测量误差、加工精度等多种因素叠加,进一步加大了斜支臂弧形闸门焊接支铰制造的技术及工艺难度。因此,斜支臂弧形闸门焊接支铰制造的技术含量高,制造过程中,需制定合理的工艺,采取有效的控制措施。否则,极易出现质量问题,造成大量返修、返工,造成不利后果。
2 闸门特性
老挝南欧江六级水电站共设置了3套露顶式溢流表孔弧形闸门,孔口尺寸13m×21m,设计水头21.85m,弧门半径22.5m,支承跨度10.6m,支铰高度11.5m,总水压力31062.2kN,弧门单套重量301.32t。
弧门支铰采用的焊接支铰(结构如图1所示),由支臂和轴套焊接组成,单件重量约27t,外形尺寸6.15m×3.65m×1.6m。支臂材质为Q345B,由12mm~50mm的钢板组装、焊接而成。轴套材质为Q345B,锻造而成,最终加工后尺寸φ1080/φ670-820mm。
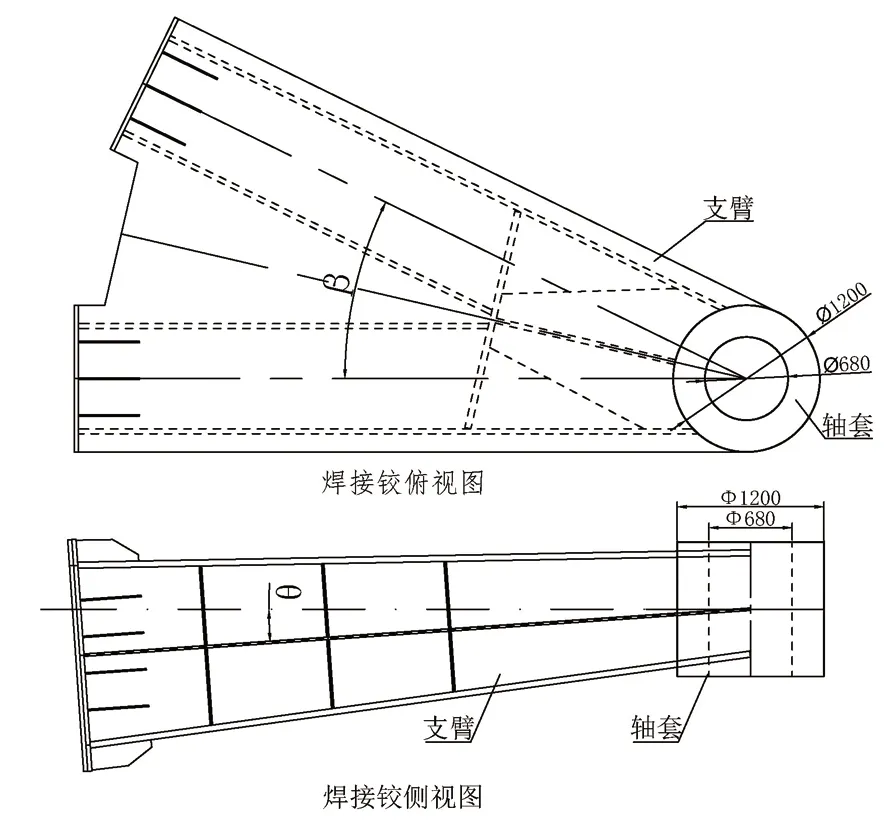
图……
登录APP查看全文
猜你喜欢
建材发展导向(2021年6期)2021-06-09 05:57:08
装备制造技术(2021年1期)2021-05-21 07:55:04
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
制造技术与机床(2018年12期)2018-12-23 02:40:58
石家庄铁路职业技术学院学报(2017年4期)2017-05-25 13:26:35
制造业自动化(2017年2期)2017-03-20 14:26:13
设备管理与维修(2015年12期)2015-04-09 06:57:24
机电信息(2015年3期)2015-02-27 15:54:47
机械工程师(2015年9期)2015-02-26 08:38:15
水电站机电技术(2014年4期)2014-10-13 08:30:07
