
微型导向器整体增材制造研究和应用分析
2021-03-18 06:41:16鲍毅超
机械工程与自动化
2021年1期
关键词:变形
蒋 聪,鲍毅超
(中国航空工业集团公司 金城南京机电液压工程研究中心,江苏 南京 210006)
0 引言
某型空气涡轮起动机体积较小,其导向器叶形复杂,采用焊接的方法将导向器叶片与外壳体连接会出现焊疤和叶片变形,导致流道面积发生变化,严重的会导致涡轮前总压畸变[1],影响产品在高转速下的稳定性。同时焊接花费较高,经济性差,且成功率低。
增材制造技术可以解决焊接质量较差的问题,实现导向器的一体化加工,但增材制造在制造尺寸空间和间隙较小的叶片时容易发生叶片变形的情况,因此需要解决叶形底部支撑、残余应力消除等加工难点,同时需要在产品整机上对增材制造的涡轮导向器进行可行性验证。
1 增材制造方案
1.1 零件成型难点分析
1.1.1 整体零件变形控制
激光熔化成形过程中,由于高能移动激光束的局部热输入效应,导致成形件温度场随着激光束的移动在整个成形过程呈现连续起伏变化,由此导致成形过程中存在复杂的应力应变演化,产生残余应力分布和变形,影响零件的疲劳强度、结构尺寸精度等物理性能。
导向器整体结构如图1所示,零件底部为较大的悬空面,在打印过程中该部位极易发生翘曲变形,支撑控形较为重要,因此如何准确地控制成形过程产生的变形、减轻或消除残余应力是关键难点之一[2]。
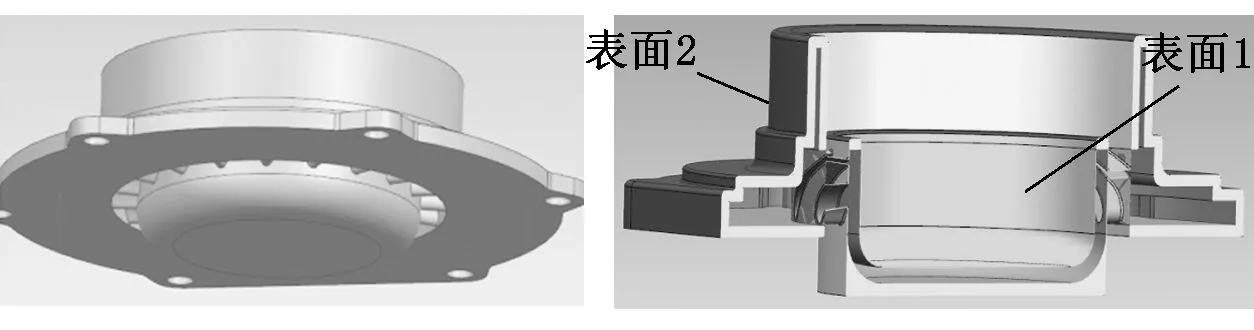
图1 导向器整体结构 图2 余量添加图
1.1.2 叶片尺寸精度及表面粗糙度控制
叶片为薄壁结构,带有弧形曲线,由于上扬角度较低,不利于打印成形。……
登录APP查看全文
猜你喜欢
智慧少年·故事叮当(2020年10期)2020-11-06 06:19:00
中华诗词(2020年1期)2020-09-21 09:24:52
河北理科教学研究(2020年1期)2020-07-24 08:14:34
作文周刊·小学二年级版(2018年29期)2018-11-26 11:20:28
小学生作文(中高年级适用)(2018年5期)2018-06-11 01:22:56
童话世界(2018年14期)2018-05-29 00:48:08
数学大王·中高年级(2016年12期)2016-12-26 21:37:36
学与玩(2005年3期)2005-04-29 00:00:00
