
基于MATLAB的逐点比较法直线插补和圆弧插补算法的研究
2021-03-26 06:50:30陈雨
科技经济导刊
2021年6期
关键词:方向
陈 雨
(广西大学行健文理学院,广西 南宁 530000)
插补算法是数控机床计算机控制系统中重要的组成部分。逐点比较法是插补中使用最广泛的算法之一,它既可以作直线插补,又可以作圆弧插补,其特点是运算直观,插补误差小于一个脉冲当量,输出脉冲均匀,而且输出脉冲的速度变化小,调节方便。因此,在两坐标联动的数控机床中应用较为广泛[1]。本文分析了第一象限逐点比较法直线插补和圆弧插补的原理,分别给出计算公式和计算过程,最后基于MATLAB编程实现,验证结果。
1.第一象限内逐点比较法直线插补
1.1 偏差计算公式
在第一象限想加工出直线段OA,直线段终点目标A(xe,ye)已知,点m(xm,ym)为加工点,如图1-1所示。
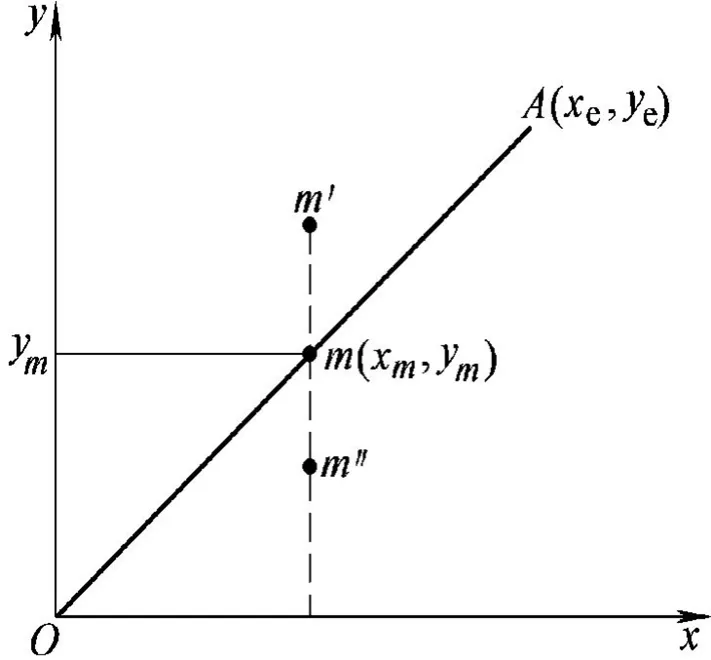
图1-1 第一象限直线
图中直线插补的偏差判别式为

第一象限逐点比较法直线插补的原理是:从直线的起点出发,当Fm≥0时,往+x轴的方向前进一步;当Fm<0,往+y轴的方向前进一步;当往+x和+y方向所经的步数与规定的终点坐标A(xe,ye)相同时,停止插补。
显然式1-1的偏差计算做了两次乘法,进一步简化偏差计算公式。当Fm≥0时,往+x轴的方向前走一步,xm+1=xm+1,ym+1=ym,该点偏差为
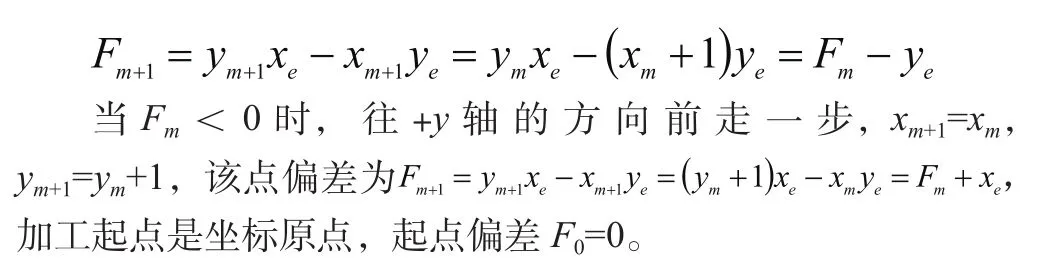
1.2 MATLAB程序实现直线插补计算
直线插补的过程有四个步骤,分别是判别偏差、进给坐标、计算偏差和判断终点。
取第一象限一条直线OA进行加工,起点为原点o(0,0),终点为目标A(4,5),步长初值为其中Xe=4,Ye=5,初始偏差值F0=0。
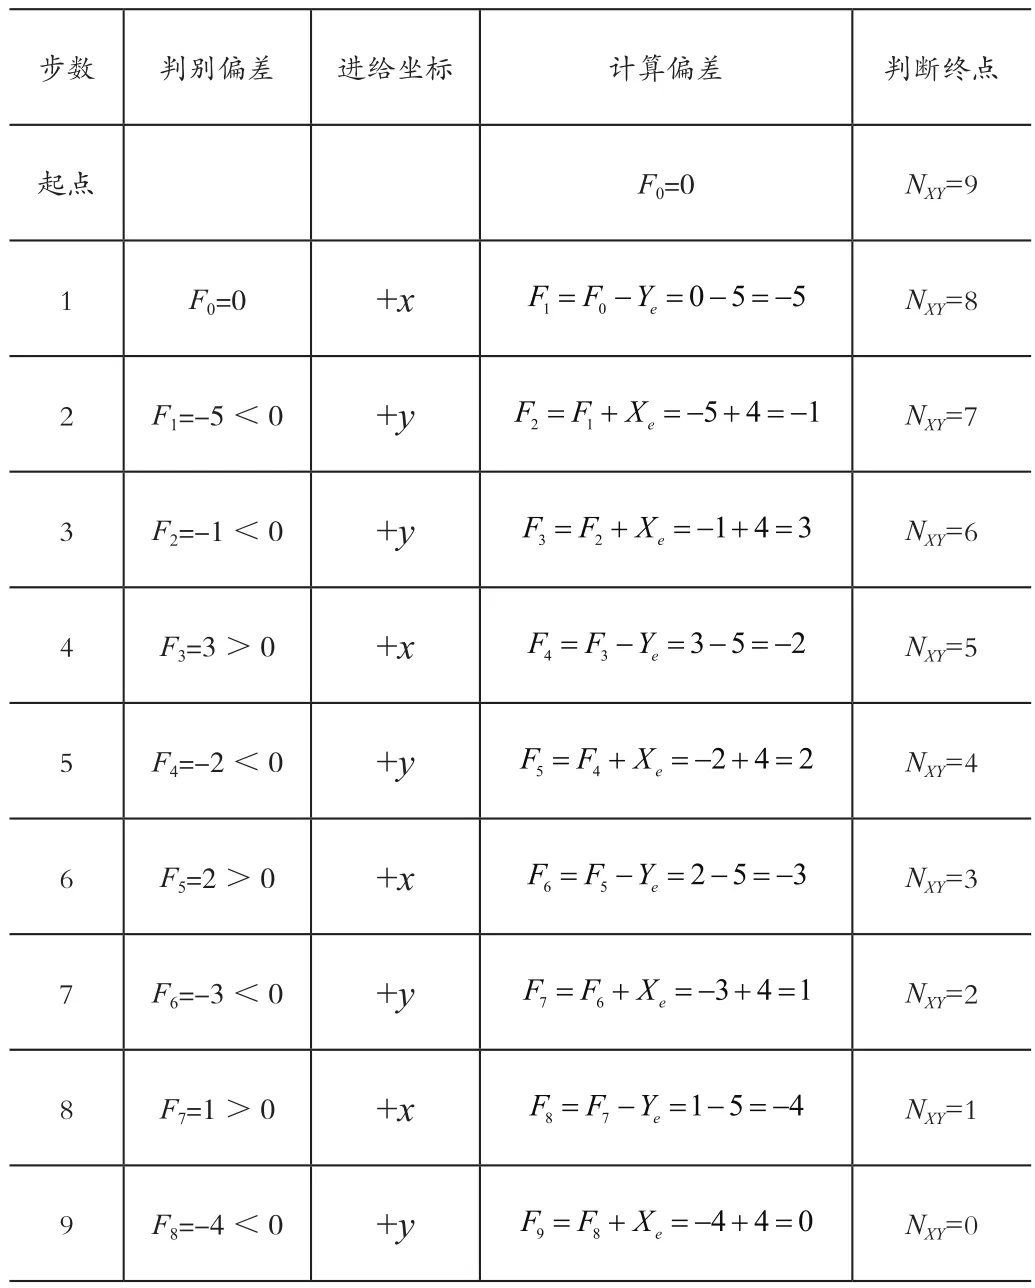
表1-1 计算直线插补
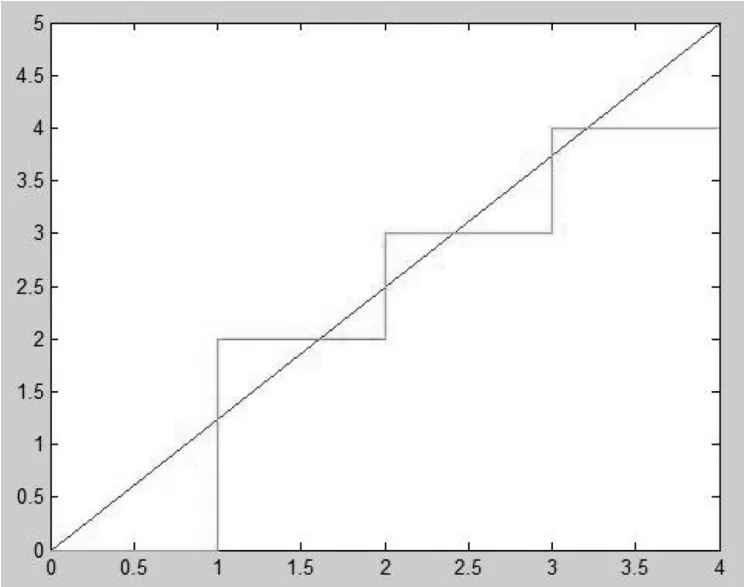
图1-3 直线插补走步轨迹图
2.第一象限内逐点比较法圆弧插补
2.1 偏差计算公式
在第一象限加工逆圆弧AB,已知起点A(x0,y0),终点目标B(xe,ye),圆弧半径为R,点m(xm,ym)为加工点,如图2-1所示。……
登录APP查看全文
猜你喜欢
计算机应用(2023年1期)2023-02-03 03:09:28
音乐天地(音乐创作版)(2022年10期)2023-01-13 05:47:42
湘潮(上半月)(2022年5期)2022-12-06 03:02:28
计算机应用(2022年2期)2022-03-01 12:33:42
计算机应用(2022年1期)2022-02-26 06:57:42
计算机应用(2021年4期)2021-04-20 14:06:36
数学小灵通(1-2年级)(2021年3期)2021-04-13 01:01:58
计算机应用(2021年3期)2021-03-18 13:44:48
计算机应用(2021年1期)2021-01-21 03:22:38
计算机应用(2017年3期)2017-05-24 14:45:22
