
汽车涂装中间烘房盘管换热器的改进
2021-05-25 02:23:48田雄刘宗春冯元科
电镀与涂饰
2021年8期
田雄*,刘宗春,冯元科
(一汽大众汽车有限公司,四川 成都 610100)
随着日益严格的排放法规施行,各个层面环保意识的提升,如何有效减少废气、废水的排放成为涂装行业面临的重大课题。汽车涂装工艺中目前广泛采用了水性漆进行喷涂。水性漆最大的优势在于超低的VOCs(挥发性有机化合物)排放。使用溶剂型色漆产生的VOCs 排放约为750 g/L,而水性色漆可以把VOCs 排放降低70%[1]。水性漆含较大量的水(见图1),高的蒸发温度和热容使得水的蒸发缓慢,在喷涂雾化过程中仅仅挥发了25%。因此,水性漆的喷涂对施工工艺和设备提出了新的要求。
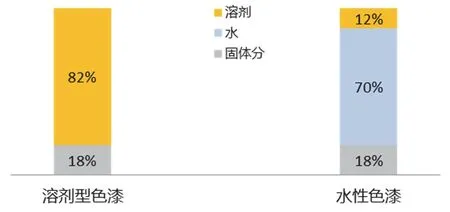
图1 溶剂型色漆与水性色漆的成分对比 Figure 1 Composition comparison between solvent-based and water-based paints
水性漆工艺施工环境的特殊性主要包括:
(1) 喷漆室体的温度和湿度必须严格控制。最佳温度一般为(23 ± 2) °C,相对湿度(65 ± 5)%。
(2) 必须设置中间烘干设备,以便将水从水性色漆涂层中强制挥发出去,在喷涂清漆前必须把90%的水从色漆涂层中除掉,才能获得最佳的漆膜外观。
(3) 室体易受潮部位的材质要防腐蚀。大量的水对容器、输送管路、换热器等易受潮部位有腐蚀性,要用不锈钢或塑料制品,防止出现腐蚀后设备的有效性受到影响。
1 水性漆中间烘房的结构和工作原理
因清漆要求对底层漆固含量不低于80%,故水性涂层在中间烘房内要完成脱水,脱水率需要达到约90%。为了在喷涂清漆前能够满足脱水率的要求,水性漆工艺中需要设置中间烘房(见图2)。中间烘房工艺参数的控制是水性漆工艺喷涂过程中非常重要的环节。……
登录APP查看全文
猜你喜欢
山东冶金(2019年6期)2020-01-06 07:45:54
世界农药(2019年2期)2019-07-13 05:55:12
山东冶金(2019年1期)2019-03-30 01:35:32
制造技术与机床(2017年8期)2017-11-27 02:10:21
商洛学院学报(2017年2期)2017-05-17 05:19:50
石油化工建设(2016年4期)2016-02-27 15:03:16
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52
制造技术与机床(2015年10期)2015-04-09 07:06:00
石油化工应用(2014年8期)2014-03-11 17:40:03
