传感器底座的机加工工艺分析
2021-05-28 18:47:09谭鹏
内燃机与配件
2021年8期
谭鹏


摘要:传感器底座为一款异形铸造零件,零件较小且容易变形,该零件精密加工主要依靠加工中心。合理的工装设计和工艺编排,可以大幅提升加工设备的有效利用率。就该产品,从工艺分析、夹具设计、刀具选择、走刀路径进行分析。通过可重复较稳定的定位方式,保证加工的每一个零件都在满足图纸的相关技术要求,产品可以及时交付。
关键词:传感器底座;工艺分析;夹具设计
中图分类号:S951.4+3 文献标识码:A 文章编号:1674-957X(2021)08-0108-03
1 工艺分析
在夹具设计方案确定之前,首先应对零件图进行详细的分析,根据图纸相关技术要求,明确需要机加工区域,了解需加工零件的轮廓形状及最大尺寸,确定零件是属于回转体、异形或箱体类零件,查看所有技术要求。
常规机加工过程中,通常集中工序,采用先开粗加工,然后留适当加工余量进行精密加工。再者是先铣削加工面,在进行各类孔的钻削加工,尤其是“先铣削面然后加工孔”这样的加工方式,能有有效的缩短机加工时间和保证产品加工过程中零件的尺寸稳定性。
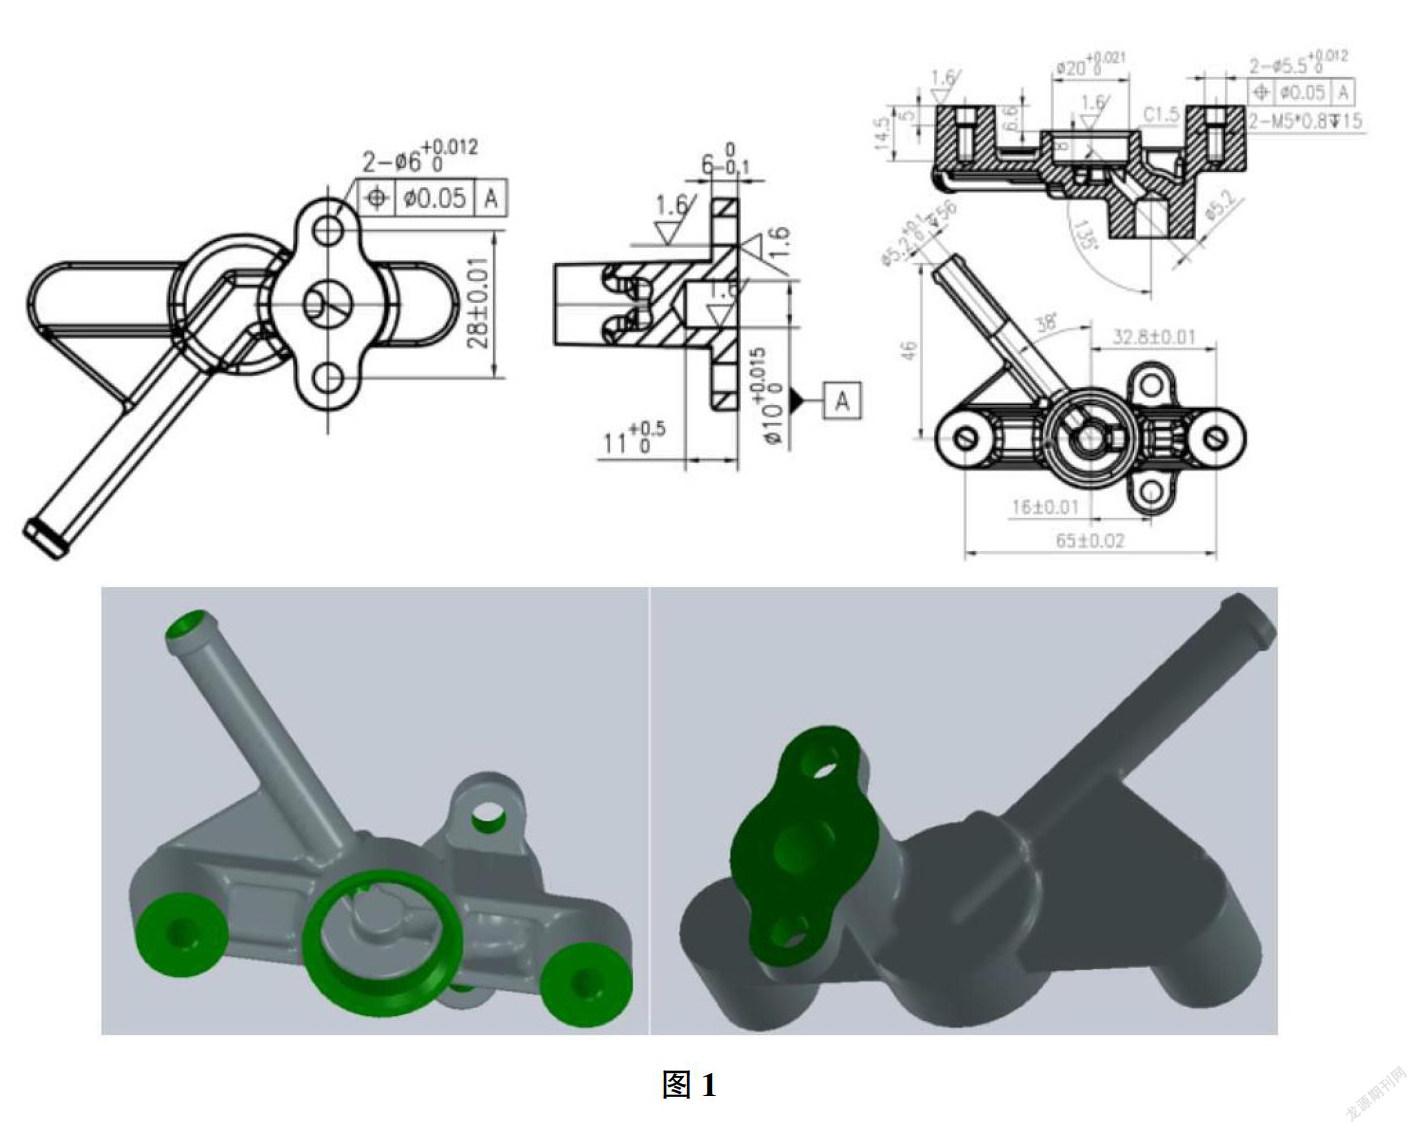
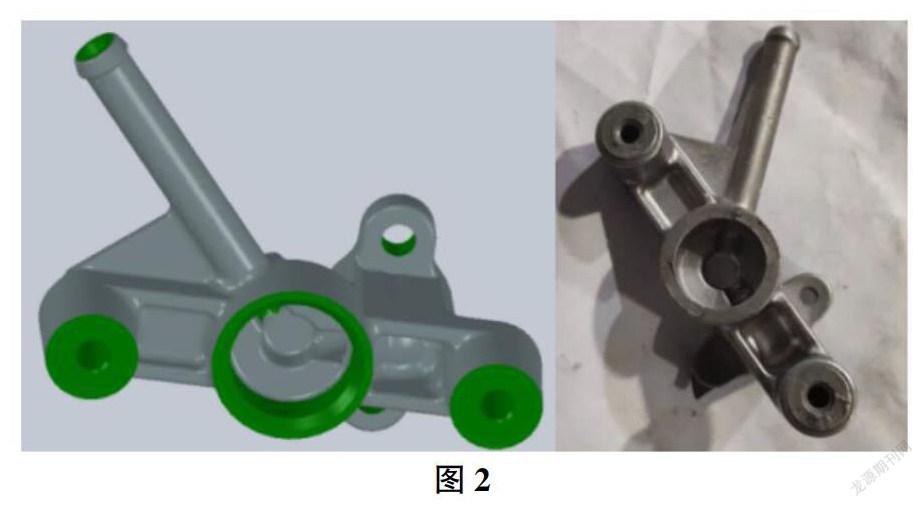
对图1进行分析,该零件为一款异形加工零件。加工重要尺寸分别为2-?准6+0.01/0、?准10+0.015/0、?准20+0.021/0、2-?准5.5+0.012/0等。满足该零件的加工方式有多种,这里就列举两种工艺进行比对:①需加工区域,每垂直Z轴的一个角度设计制作一套工装,共需4套工装即可;设备选用普通三轴立加进行钻铣加工就能完成该产品的加工;优点是工装制作简单,加工设备实惠;不足之处就是需……
登录APP查看全文