
一种球铁大平板在V 法工艺上的实践
2021-06-03 09:31:02胡智菲孔亚南
中国铸造装备与技术
2021年3期
胡智菲,陶 标,于 凝,孔亚南
(安徽合力股份有限公司合肥铸锻厂,安徽合肥 230000)
一种球铁托板,铸件外形尺寸较大(3590mm×1790mm),平均壁厚30~50mm,属薄板类型铸件,在凝固收缩过程中易变形。同时该平板用于冲压模具工作台,需要具有很好的强度和硬度,质量要求高。我厂以往同类产品主要采用树脂砂工艺生产,树脂砂工艺生产需要配备专用的工装,另外型砂的再生回用率较低,成本高、效率低。采用V 法铸造生产,相比较于树脂砂工艺生产成本低,对V 法铸造技术拓展应用是挑战,也是机遇,可促进我厂V 法球铁铸件开发技术的提升。
1 铸件特性
铸件外形尺寸3590mm×1790mm×110mm,铸件最薄位置为30mm,铸件布满加强筋,属于超薄超大件,是目前我厂生产的最大、最薄的球墨铸铁件。其铸件材质:QT600-3。图1 为铸件外形尺寸图。
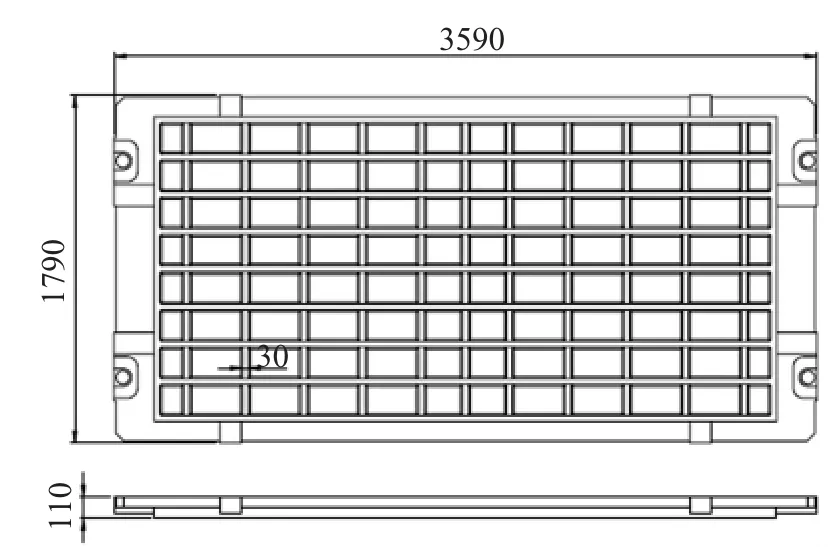
图1 铸件外形尺寸图
2 生产条件
V 法铸造用水环真空泵;柔性V 法生产线;4000mm×2600mm×600mm/800mm 特大V 法砂箱;12.5t 中频感应电炉;3t 球化浇包1 只;6t 普通浇包1 只。
3 铸造工艺设计
3.1 铸造工艺分析
球铁托板(图件号T4-800-50009),整体结构不复杂,尺寸相对较大,单重2930kg,毛坯重量3540kg,浇注重量4300kg,采用特大V 法砂箱4000mm×2600mm×600mm/800mm。配型板外形尺寸4000mm×2600mm×350mm/250mm。生产该产品的主要难点:
(1)铸件外形尺寸较大(3590mm×1790mm),平均壁厚30~50mm,属薄板类型铸件,在凝固收缩过程中易变形。
(2)V 法工艺生产,不适合倾斜浇注,易产生塌箱、变形、缩松等问题。
(3)材质要求QT600-3,铸件重、尺寸大,球化质量不易保证,易衰退。
(4)V 法铸造保温保压时间长,冷却速度慢,硬度低。
3.2 工艺方案确定
考虑到该平板大平面向下,即重要的加工面在底箱,筋条面向上。……
登录APP查看全文
猜你喜欢
小学科学(学生版)(2020年10期)2020-10-28 07:52:12
中华诗词(2020年1期)2020-09-21 09:24:52
中国化肥信息(2020年7期)2020-03-19 01:54:02
山东冶金(2019年6期)2020-01-06 07:45:54
世界农药(2019年2期)2019-07-13 05:55:12
小学生作文(中高年级适用)(2018年5期)2018-06-11 01:22:56
中国军转民(2017年6期)2018-01-31 02:22:28
数学大王·中高年级(2016年12期)2016-12-26 21:37:36
铜业工程(2015年4期)2015-12-29 02:48:39
机械制造文摘(焊接分册)(2014年5期)2014-03-20 13:57:44
