氧枪喷头参数优化与应用
2021-06-21 14:12:48郭文波
世界有色金属
2021年4期
关键词:深度
苏 醒,郭文波
(新余钢铁集团有限公司,江西 新余 338001)
1 前言
在近几年钢材效益较好的大环境下,各钢铁厂为抢抓市场机遇均立足于缩短转炉冶炼周期来开展工作,其中供氧环节作为冶炼周期中的重要环节,不仅关系到供氧时间的长短,而且决定了终点命中率的高低,作为供氧的核心部件氧枪喷头,其参数的设计非常关键。目前限制我厂供氧时间缩短的主要原因在于供氧流量在现有水平下继续增加会造成氧压偏高、增加操作难度如喷溅发生率上升、加剧炉底侵蚀等问题[1]。因此,要达到缩短供氧时间、优化终点命中率的目的改进现有氧枪喷头参数十分必要。
2 现状分析
我厂转炉公称吨位110吨、装入量约121吨,原有氧枪喷头采用四孔拉瓦尔型,中心夹角12°、马赫数2.0、喉口直径38.4mm,吹炼过程中普遍使用19500m3/h和23000m3/h两个档位的供氧流量。使用供氧流量23000m3/h时对应氧枪支管阀后压力高达0.93Mpa~0.95Mpa。高氧压操作一方面增加了吹炼控制难度,喷溅发生率增加,另一方面易对炉底造成侵蚀(具体冲击深度见表1)。现有供氧条件下平均吹炼时间长达787秒,如采用低档位19500m3/h氧流量则吹炼时间会更长。
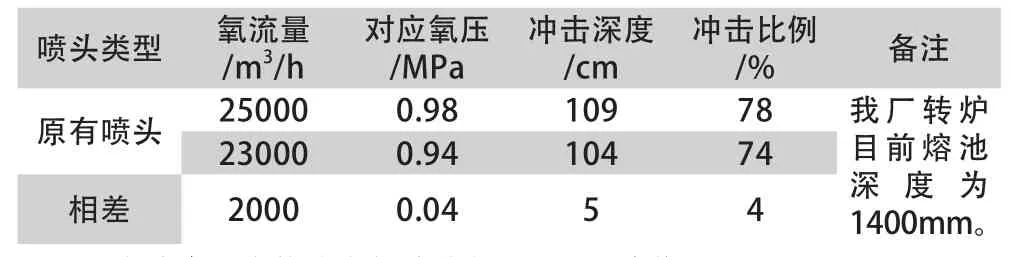
表1 原有喷头不同氧压条件下氧射流冲击深度对比
上表中冲击深度根据佛林公式计算得出:
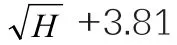
式中:H—操作枪位cm;
P—使用压力MPa;
d喉—喉口直径cm。
此公式对单孔喷头适用,对于多孔喷头取修正系数0.90。
由表1可见,在正常拉碳枪位1200mm下将氧流量从23000m3/h提高到25000m3/h后,冲击深度增加5cm、冲击比例增加4%。据相关资料介绍,氧射流冲击深度控制在70%比较理想,过浅脱碳速度和氧气利用率降低;……
登录APP查看全文
猜你喜欢
快乐学习报·教育周刊(2022年16期)2022-05-01 21:25:05
艺术品鉴证.中国艺术金融(2018年8期)2019-01-14 01:14:28
艺术品鉴证.中国艺术金融(2018年10期)2019-01-08 02:44:26
艺术品鉴证.中国艺术金融(2018年6期)2019-01-08 02:43:04
艺术品鉴证.中国艺术金融(2018年12期)2018-08-26 06:03:48
新闻传播(2016年10期)2016-09-26 12:14:59
新闻传播(2015年10期)2015-07-18 11:05:40
交通建设与管理(2015年15期)2015-03-20 15:18:57
交通建设与管理(2015年13期)2015-03-20 15:18:17
当代畜禽养殖业(2014年11期)2014-02-27 07:59:57