
基于DeForm的板条冲压扭曲成形数值模拟
2021-06-25 10:00:50杨启正张如华
模具工业
2021年6期
关键词:变形
王 磊,杨启正,张如华
(1.南昌大学 共青学院,江西 九江 332020;2.湖南交通工程学院 机电工程学院,湖南 衡阳 421008;3.南昌大学 机电工程学院,江西 南昌 330031)
0 引 言
扭曲是一种与弯曲、拉深、胀形、翻边、缩/扩口、旋压等并列的板料成形加工方法[1-3]。近年来,扭曲成形件在一些专业领域发挥重要的作用[4,5]。肖海涛等研究了相同工况条件下,扭曲工艺加工的离心泵叶片在结构上的优势使其效率更高,比未进行扭曲工艺加工的叶片扬程提高了2%[6];王可胜等设计的压力臂扭曲冲压零件,实现了工序少、合格率高、经济效益好等特点[7]。
典型的冲压工艺如弯曲、拉深、胀形等成形研究较完善,但扭曲成形工艺文献甚少或仅见名词[8]。赵伟等以方锥件为例,借助有限元数值模拟,表明渐进成形中改变工具头半径和层间距能降低零件扭曲程度,提高零件成形精度[9]。
基于DeForm软件模拟不同尺寸规格板条和多种工艺参数条件下扭曲成形的规律,结合工艺试验进行验证,初步描述板条扭曲成形性能的影响。丰富金属板料扭曲成形性能的内容,为板料加工实践提供借鉴和理论参考。
1 板条扭曲成形模拟试验
1.1 模拟试样和夹具设计
参照标准GB/T 228—2002[10],图1所示为设计的板条扭曲试样(带夹持部分),3种不同几何尺寸的模拟试验板条具体尺寸如表1所示。

图1 试样零件
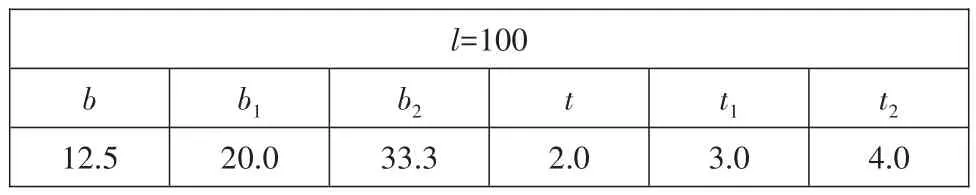
表1 模拟试样主要几何尺寸参数表 mm
1.2 有限元模拟建立
1.2.1 试验制件导入
为实现板条扭曲成形过程模拟,采用刚粘塑性有限元模拟方法分析扭曲变形性能影响[11,12]。……
登录APP查看全文
猜你喜欢
智慧少年·故事叮当(2020年10期)2020-11-06 06:19:00
中华诗词(2020年1期)2020-09-21 09:24:52
河北理科教学研究(2020年1期)2020-07-24 08:14:34
作文周刊·小学二年级版(2018年29期)2018-11-26 11:20:28
小学生作文(中高年级适用)(2018年5期)2018-06-11 01:22:56
童话世界(2018年14期)2018-05-29 00:48:08
数学大王·中高年级(2016年12期)2016-12-26 21:37:36
学与玩(2005年3期)2005-04-29 00:00:00
