香皂盒模具设计与开模温度的数值模拟分析
2021-07-15 01:46:16王万哲
机械研究与应用
2021年3期
关键词:模型
王万哲
(沈阳格劳博锂电设备技术有限公司,辽宁 沈阳 110004)
0 引 言
模具设计与注塑成型生产是一个复杂的过程[1],模具设计中的浇注系统、脱模结构、冷却系统、脱模结构等是整个模具设计的要点,如果设计不当会导致生产的不顺畅或者停产,所以模具设计必须合理。注塑工艺中的开模温度是重要的工艺环节,开模时间短,易造成产品的尺寸缺陷或者不成型,如果开模时间过长则影响生产效率,进行了瞬态温度场的模拟计算,得到了合理的开模时间,为模具设计与注塑实际生产提供了理论基础。
1 皂盒模具设计要求
皂盒模具装配图如图1所示。本模具为两板式结构,一模四腔,分流道形状如图,流动比、流动面积比均为最佳状态。圆形分流道分布在分型面两侧,使流道截面积与周长的比值达0.25D形状效率最高,侧浇口在定模侧,浇口套流道锥度为4°,以防止注射溶体倒流。由于制品有缺口设计,所以分型面为空间曲面,采用刮料板脱模。动定模均采用水冷却,保障工作时模具温度适中,从而保障生产效率,定模采用直通式水冷却,动模采用型芯冷却,用隔板形成水道。拉料杆为球形拉料杆,可以保障分型时制品留在动模上,以便于刮料板将制品和流道凝料脱出。推件板6为共用导柱导套导向,推杆固定板不设导向以简化模具结构。
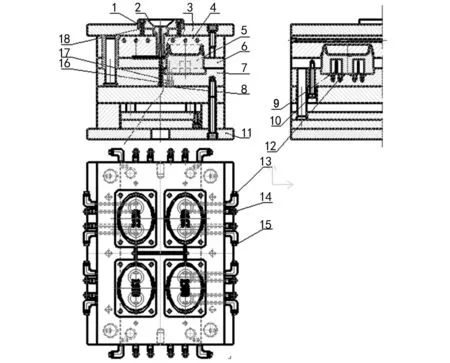
图1 皂盒模具装配图1.定位圈 2.浇口套 3.定模固定板 4.定模 5.型芯 6.推件板 7.型芯固定板 8.拉料杆 9.隔板 10.限位拉杆 11.底板12.O型圈 13.螺……
登录APP查看全文
猜你喜欢
童话王国·奇妙逻辑推理(2024年5期)2024-06-19 16:03:38
网络安全与数据管理(2022年1期)2022-08-29 03:15:20
导航定位学报(2022年4期)2022-08-15 08:27:00
新世纪智能(数学备考)(2021年9期)2021-11-24 01:14:36
成都医学院学报(2021年2期)2021-07-19 08:35:14
新世纪智能(数学备考)(2020年9期)2021-01-04 00:25:14
数学物理学报(2020年2期)2020-06-02 11:29:24
光学精密工程(2016年6期)2016-11-07 09:07:19
核科学与工程(2015年4期)2015-09-26 11:59:03
中学数学杂志(初中版)(2006年1期)2006-12-29 00:00:00