球铁轧辊辊颈等离子堆焊材料设计和工艺研究
2021-07-20 04:01:30刘士彬杜江伟陈亚通霍晓真冯志平
四川冶金
2021年3期
关键词:裂纹
刘士彬,杜江伟,张 雨,陈亚通,霍晓真,冯志平
(1.邢台轧辊特种制造有限公司,河北 邢台 054000;2.中钢集团邢台机械轧辊技术中心,河北 邢台 054000;3.轧辊复合材料国家重点实验室,河北 邢台 054025)
热连轧粗轧工作辊的辊颈材质为球墨铸铁,硬度低,强度低,耐磨性较差。由于粗轧工作辊扭矩大,振动大,并且还进行可逆轧制,使用一段时间后在扁头的四个棱边处会产生严重的磨损,使工作辊的轧制平稳性差,影响轧制效果,甚至不能再使用,为此在轧辊制造工艺上对易磨损处采取堆焊耐磨层措施[1-5]。而球铁材质存在大量球形石墨,碳当量比较高,易出现白口及淬硬组织,塑性较差,发生裂纹的敏感性强。为解决目前球铁辊芯的表面堆焊问题,针对现有埋弧堆焊的线能量高、热输入大、熔深大等特点,拟采用一种堆焊熔深可控、母材稀释率低的小熔池熔敷手段,解决球铁轧辊焊接易产生裂纹的问题。基于此,对球铁耐磨层的等离子堆焊方法进行了研究。
1 等离子试验设计和结果
本试验采用等离子设备型号为DML-03BD,试验参数电流125A,送粉转速为25 r/min,三种气体和流量分别为保护气15 L/min,送粉气5 L/min和等离子气1.5 L/min。
1.1 过渡层试样试验
1.1.1 过渡层合金粉的设计
本试验选用铁镍合金,Ni的质量分数如表1所示,其余元素为Fe。
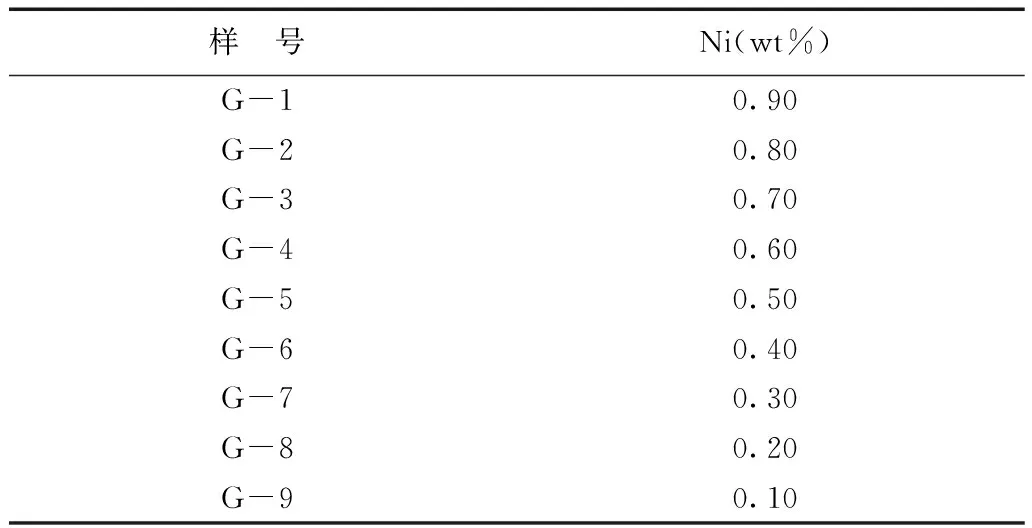
表1 过渡层材料成份设计表
试验件选取球铁工作辊辊颈扁面部位,材料为球铁。用砂轮机在扁面上磨制尺寸为6 mm×40 mm×5 mm的长条缺陷36条,分别采用冷焊、热焊(中间温度大于200 ℃)进行9种材料的堆焊,每条缺陷逐层堆焊,堆焊高度为超出扁面的平面2 mm,焊后包裹石棉布缓冷。……
登录APP查看全文
猜你喜欢
舰船科学技术(2022年20期)2022-11-28 08:19:18
舰船科学技术(2022年13期)2022-08-11 09:29:16
舰船科学技术(2022年6期)2022-04-19 11:01:32
成都信息工程大学学报(2021年4期)2021-11-22 07:44:46
山东冶金(2019年6期)2020-01-06 07:45:58
World Journal of Diabetes(2019年7期)2019-07-23 11:52:08
山东冶金(2019年3期)2019-07-10 00:54:06
扬子江(2019年1期)2019-03-08 02:52:34
四川轻化工大学学报(自然科学版)(2017年3期)2017-06-29 12:00:57
焊接(2015年2期)2015-07-18 11:02:38