1550酸洗-冷连轧机组乳化液系统降耗技术改进
2021-08-02 00:53:54罗年高王世伟陈战锋张圣东成晓举
河南冶金
2021年2期
关键词:系统
罗年高 王世伟 陈战锋 张圣东 成晓举
(安钢集团冷轧有限责任公司)
0 引言
随着钢铁形势越来越严峻,市场竞争力越来越大,降本增效成为各生产企业的工作重点,对于安钢冷轧厂新建的1550酸洗五机架冷连轧机组,与其他同类型机组相比,乳化液系统的吨钢消耗一直居高不下,而且占据吨钢消耗的重要部分。笔者在保证生产稳定和产品质量的前提下,围绕降低乳化液的吨钢消耗,对五连轧酸轧机组乳化液系统的工艺参数、生产操作以及设备维护进行了系统研究。的带钢需要配置不同的乳化液浓度,同时需要对不同状态下乳化液的温度等工艺参数进行控制[1]。
安钢1550酸轧机组乳化液系统包括供液系统、配液系统、乳化液提升站系统、轧机清洗系统、污液收集系统、排污系统,共有三个供给箱,工艺流程如图1所示。
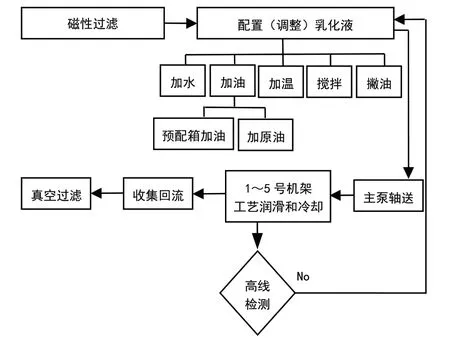
图1 安钢冷轧1550酸轧机组乳化液系统工艺流程
1 安钢酸轧机组乳化液系统的介绍
安钢冷轧1550冷轧工程酸轧机组已经建成投产,设计产能120万t/年,产品规格:(0.25~2.0)×(800~1430) mm,产品为轧硬卷和热轧酸洗板,轧硬卷主要为连退、镀锌机组提供原料。轧机为五机架六辊UCM连轧机。其中,乳化液供液系统分两套,一套供S1-S4机架,一套供S5机架。
乳化液的主要作用是减小轧制摩擦力、清洗带钢表面、冷却带钢。为保证轧制的稳定和产品质量,正常生产过程中针对不同规格、不同牌号
乳化液系统属于循环系统,日常还需对循环系统中的各个设备进行维护和管理[2]。为……
登录APP查看全文
猜你喜欢
工业设计(2022年8期)2022-09-09 07:43:20
军民两用技术与产品(2021年10期)2021-03-16 06:05:30
北京测绘(2020年12期)2020-12-29 01:33:58
装备制造技术(2019年12期)2019-12-25 03:06:46
制造技术与机床(2019年10期)2019-10-26 02:47:06
中国洗涤用品工业(2019年4期)2019-05-11 09:27:34
铁道通信信号(2018年5期)2018-06-28 03:06:24
家庭影院技术(2017年9期)2017-09-26 03:41:45
通信电源技术(2016年6期)2016-04-20 06:21:32
智能系统学报(2015年4期)2015-12-27 09:37:59