特涂舱中锈点区焊补工艺研究及应用
2021-08-04 08:39:02陆子友
中国修船
2021年3期
关键词:焊缝
陆子友,朱 池
(中船澄西船舶修造有限公司,江苏 江阴 214433)
在现代船舶建造中,一般采用CO2气体保护焊、焊条电弧焊和手工钨极氩弧焊进行焊缝修补[1]。在化学品船的特涂舱修补中,不仅要考虑工作效率、施工环境和对特涂油漆损坏程度影响,还需要找出特涂液货舱的最优修补焊接方法。CO2气体保护焊需要送丝机、气瓶和焊线,其中送丝机容易破坏舱室地面的特涂油漆以及焊线笨重,该焊接方法还存在有药渣、热输入量大和焊缝抗裂性较差等问题。经过分析,采用焊条电弧焊和手工钨极氩弧焊较为合适。为了找到最优的修补方法,对焊条电弧和手工钨极氩弧焊进行对比试验,找出合理的焊接工艺,不仅能提高特涂舱修补成功率,还能减少背面油漆修补,提高工作效率。文中通过对比试验进行分析,为实船修补找出合适的焊补方案。
1 试验材料及焊前准备
按照LR船级社规范要求,新的修补方案在实船应用需要进行工艺认可试验,具体试验如下。
1)焊接试板。焊接试验采用母材为AH36,厚度为18 mm,尺寸为250×500,一共12块试板。
2)焊接材料及方法。焊接方法和焊材见表1。
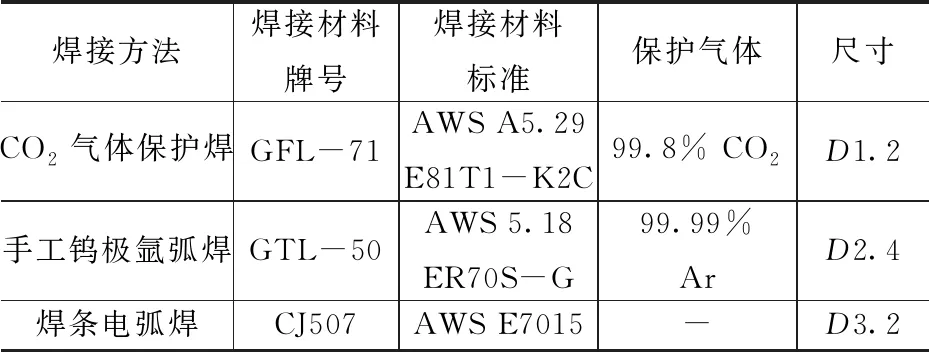
表1 焊接方法和焊材
3)焊接坡口形式。 焊接坡口形式见图1,焊条电弧焊焊接接头要求见图2,手工钨极氩弧焊焊接接头要求见图3。
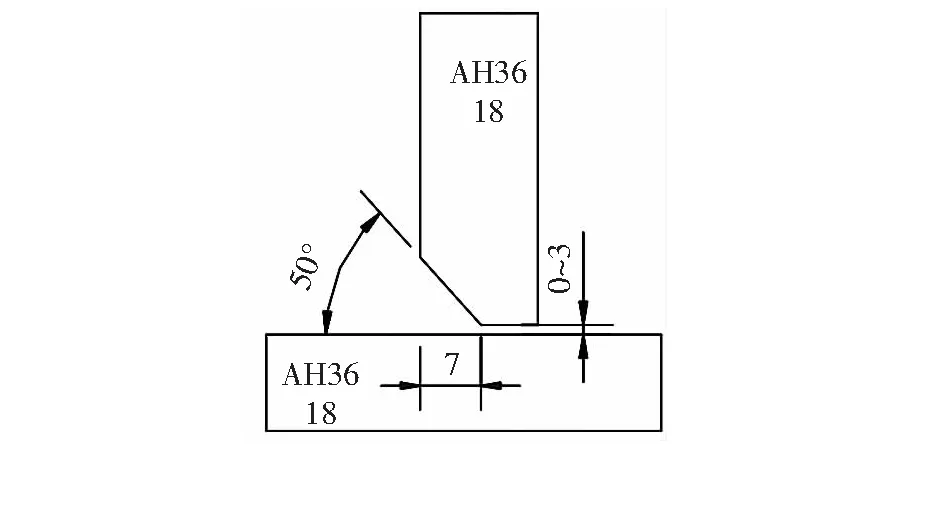
图1 焊接坡口形式
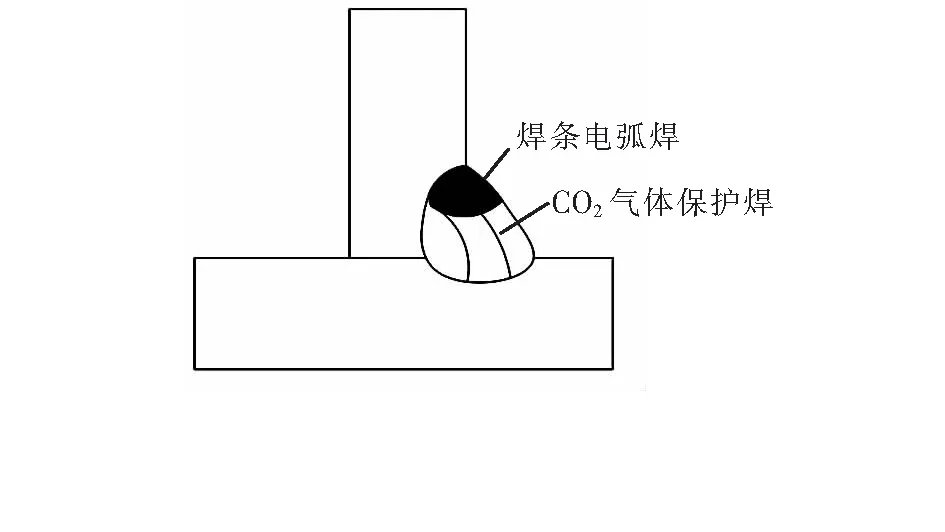
图2 焊条电弧焊焊接接头要求
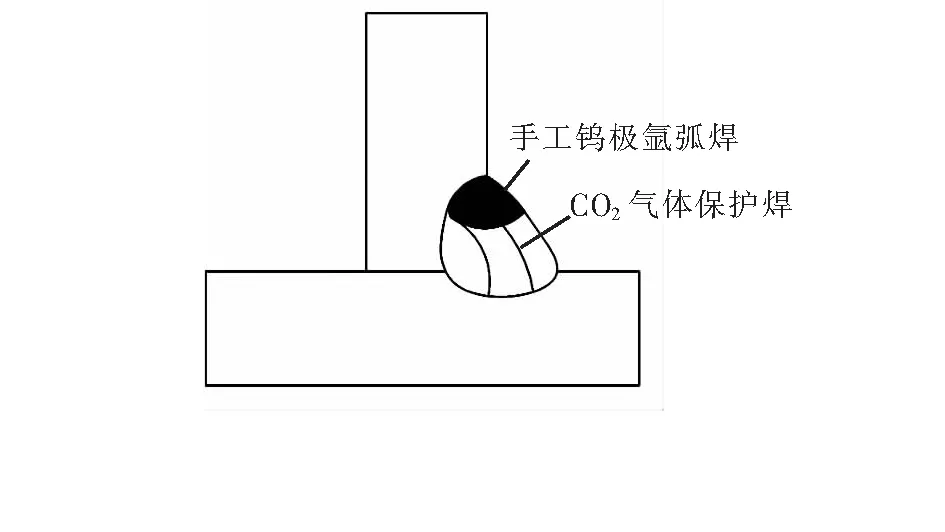
图3 手工钨极氩弧焊焊接接头要求
4)补焊试验要求。
(1)补焊位置为角焊缝与母材处,见图2和图3所示。需要将补焊处刨4~5 mm深度后修补。……
登录APP查看全文
猜你喜欢
建材发展导向(2021年6期)2021-06-09 05:57:08
装备制造技术(2021年1期)2021-05-21 07:55:04
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
制造技术与机床(2018年12期)2018-12-23 02:40:58
石家庄铁路职业技术学院学报(2017年4期)2017-05-25 13:26:35
制造业自动化(2017年2期)2017-03-20 14:26:13
设备管理与维修(2015年12期)2015-04-09 06:57:24
机电信息(2015年3期)2015-02-27 15:54:47
机械工程师(2015年9期)2015-02-26 08:38:15
水电站机电技术(2014年4期)2014-10-13 08:30:07