
光整机速度补偿分析与优化
2021-08-09 07:59:26王艳强吕剑田才宗志军张永国张森建
冶金设备
2021年3期
关键词:焊缝
王艳强 吕剑 田才 宗志军 张永国 张森建
(首钢京唐钢铁联合有限责任公司冷轧作业部 河北唐山063210)
1 前言
光整机是冷轧热镀锌产线重要的工艺设备,带钢经光整后可以消除屈服平台,提高板面平直度,改善带钢机械性能,进而提升产品质量[1]。延伸率和张力作为光整机控制的两个关键参数,其实现过程都是通过补偿光整机轧辊及张力辊的转速来完成的。速度补偿不合理会导致延伸率和张力控制不稳定,严重的会导致带钢褶皱或断带。光整机控制的相关文献[2-4]对速度补偿的研究和介绍比较宽泛,本文结合两个光整机断带案例,对光整机速度补偿的具体实现过程进行研究,发现了程序中存在的问题并进行了优化,对其他产线有一定的借鉴意义。
2 光整机控制模式
某冷轧厂四辊单机架光整机工艺布置图如图1所示,主要设备包括光整机入口5号张力辊、入口测张辊、4辊式光整机、出口测张辊和出口6号张力辊。
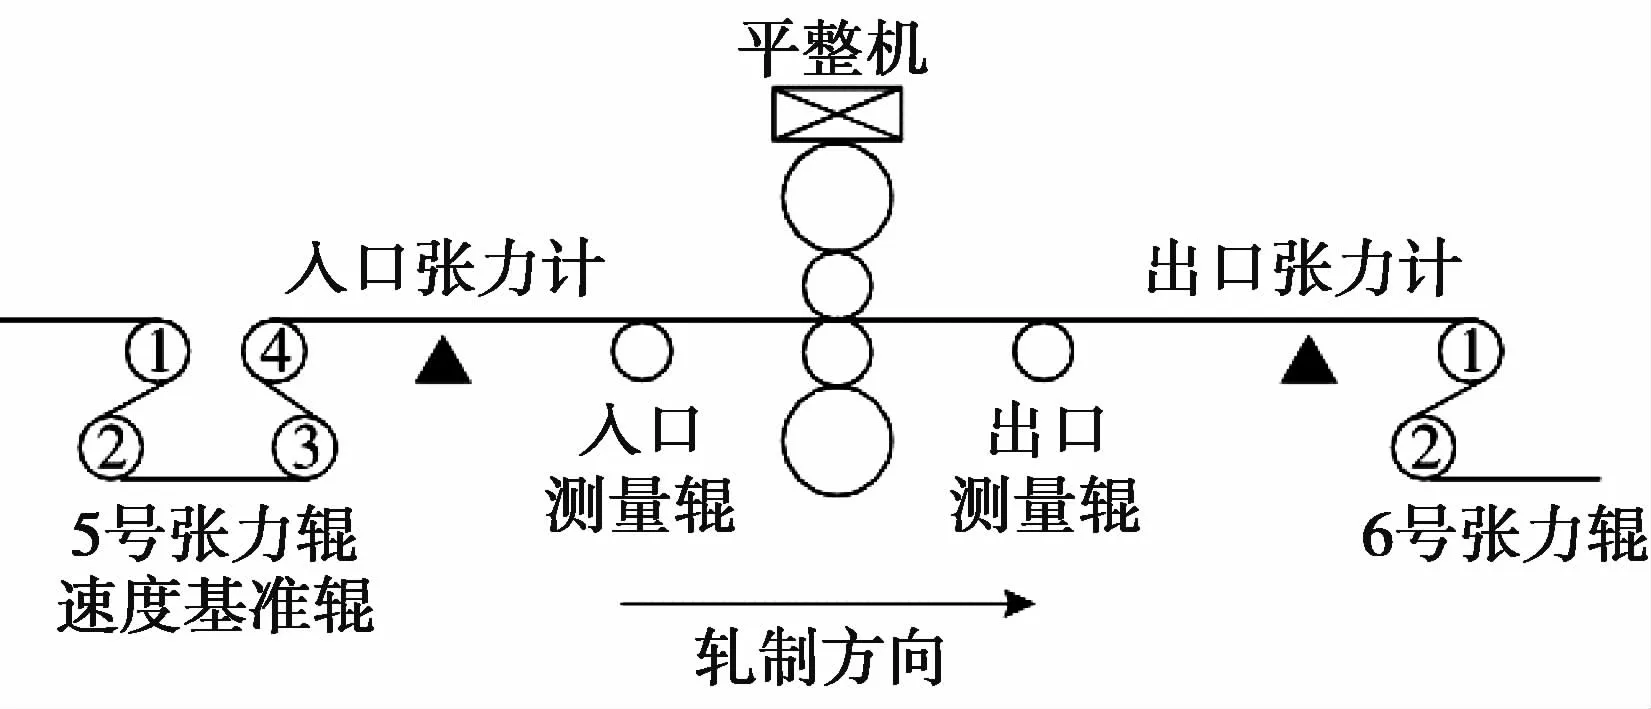
图1 光整机区域工艺布置图
5号张力辊为速度基准辊,入出口张力计分别安装在入出口测张辊上,用来检测光整机入出口实际张力,实现张力闭环控制。在入口和出口的测量辊上还分别装有编码器,用于检测光整机入、出口带钢的速度,实现光整机延伸率的闭环控制[5]。
光整机的控制方式分为延伸率模式和恒轧制力模式[6]。
延伸率控制模式是保持光整机入出口张力(设定值)恒定的情况下,通过改变光整机的轧制力来实现。……
登录APP查看全文
猜你喜欢
建材发展导向(2021年6期)2021-06-09 05:57:08
装备制造技术(2021年1期)2021-05-21 07:55:04
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
制造技术与机床(2018年12期)2018-12-23 02:40:58
石家庄铁路职业技术学院学报(2017年4期)2017-05-25 13:26:35
制造业自动化(2017年2期)2017-03-20 14:26:13
设备管理与维修(2015年12期)2015-04-09 06:57:24
机电信息(2015年3期)2015-02-27 15:54:47
机械工程师(2015年9期)2015-02-26 08:38:15
水电站机电技术(2014年4期)2014-10-13 08:30:07
