基于UG的底座结构件注射成型模具设计
2021-08-19 09:19:16杨太德
连云港职业技术学院学报
2021年2期
杨太德,王 洋
(1.连云港职业技术学院机电工程学院,江苏连云港222006;2.亚普汽车部件股份有限公司油管分厂,江苏扬州225009)
近年来,塑料模的数字化设计得到了快速发展。UG是一款融合了实体造型、曲面造型和线框模技术的大型CAD/CAE/CAM软件,利用UG可以进行模具的设计、分析并自动编制加工程序。图1所示塑件是某款家用台灯上的底座结构件,材料为PC,该塑件属于较典型的深腔不对称盒形类零件。基于UG NX 10.0 Mold Wizard设计结构合理、适应大批量生产、安全可靠、高效率的注射模,加工中需要解决的设计难点是型腔布局、推出机构的设置、冷却水道的布置等诸多方面。

图1 塑件
由于PC塑料密度小,成型温度范围宽,水敏性强,流动性差,因此,加工前物料必须干燥处理[1]117。模具一般应通过加热控制在90℃~110℃[2]14,浇注系统以大尺寸、短流程为优选方案[3]228。
1 型腔布局
1.1 定义型腔、型芯的插入工件
通过参考点方式,修改工件的尺寸,x轴方向以底面中心点对称且总长为190mm;y轴方向以底面中心点对称且总长为180mm;z轴方向总长为175mm,如图2所示。
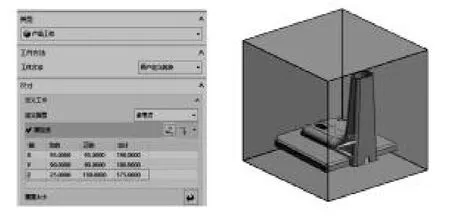
图2 工件尺寸的定义
1.2 型腔布局
考虑到经济性、生产效率及客户要求,塑件采用一模四腔。通过线性型腔布局,获得如图3(a)所示的型腔布置方式。该方案左右两侧的塑件由于充模路径不同致使充模时间有差异,影响塑件的成型质量。通过型腔布局变换,可以获得如图3(b)、3(c)所示的两种型腔布置方式。如图3(b)所示的方案,充模路径最长,塑料熔体流动性下降最多,塑件容易出现冷疤或充填不足现象,不利于不对称深腔类塑件成型。……
登录APP查看全文
猜你喜欢
海峡姐妹(2020年9期)2021-01-04 01:35:44
VOGUE服饰与美容(2020年9期)2020-09-02 14:47:26
现代装饰(2020年7期)2020-07-27 01:27:42
流行色(2020年1期)2020-04-28 11:16:38
艺术启蒙(2018年7期)2018-08-23 09:14:18
海峡姐妹(2017年7期)2017-07-31 19:08:17
Coco薇(2017年5期)2017-06-05 08:53:16
山东青年(2016年1期)2016-02-28 14:25:25
当代修辞学(2014年3期)2014-01-21 02:30:44
公务员文萃(2013年5期)2013-03-11 16:08:37