汽车车身CMT焊接工艺研究
2021-08-21 09:11:38汪飞叶少剑田永强彭彬彬李庆利
新型工业化
2021年5期
关键词:焊缝
汪飞,叶少剑,田永强,彭彬彬,李庆利
(广汽乘用车(杭州)有限公司,浙江 杭州 310000)
0 引言
MAG/MIG(熔化极气体保护焊)是目前应用最广泛,经济、生产效率较高的气体保护焊,但也存在焊接飞溅大、易变形、焊缝易成形不良等缺点。CMT(冷金属过渡技术)焊接是奥地利Fronius公司在异种材料焊接和无飞溅起弧基础上发展而来,相比于传统的MAG/MIG,CMT具有焊接飞溅小、变形小、电弧稳定、焊缝均匀一致等优点。特别是对汽车车身常用的1mm以下钢板的连接,CMT技术比MAG/MIG具有更好的焊接成形效果[1]。
1 CMT焊接原理及特点
CMT焊接是在短路过渡基础上发展而来,同MAG/MIG技术相比(图1),金属溶滴过渡热输入量更低,至少降低50%左右。图2为CMT焊接系统。在溶滴过渡时,短路发生,电流与电压几乎降为零,焊丝立即停止前进并自动回抽,电弧熄灭,热输入量迅速降至最低,整个焊接过程始终在冷热交替中往复进行,如图3所示。区别于普通的气体保护焊,CMT焊接送丝系统是闭环控制的,首次将送丝运动与熔滴过渡相结合,焊丝回抽频率可达90Hz。当数字化的控制监测到一个短路信号,就会反馈给送丝机,送丝机作出回应,迅速回抽焊丝,从而使得焊丝与熔滴分离。正是因为CMT如此特别的设计,整个焊接过程中热输入时间非常短,给了溶池一定的冷却时间,使得CMT焊接具有良好的搭桥能力,不仅适用于薄板的焊接,而且装配间隙要求更低,节约企业的生产成本[2]。
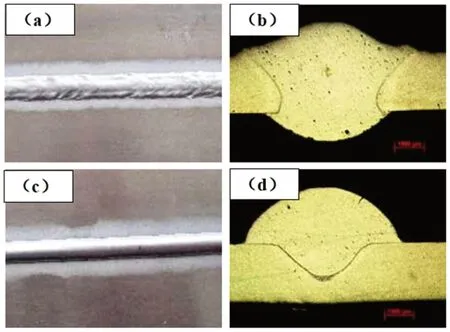
图1 MIG与CMT成形效果对比
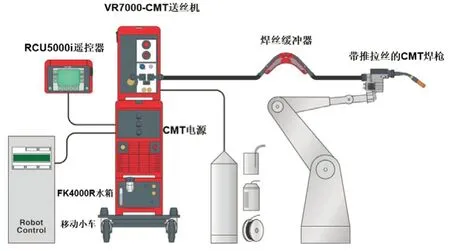
图2 CMT焊接系统
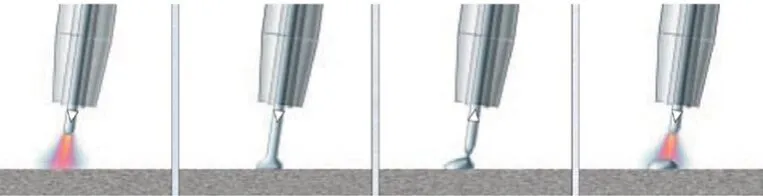
图3 CMT焊接过程
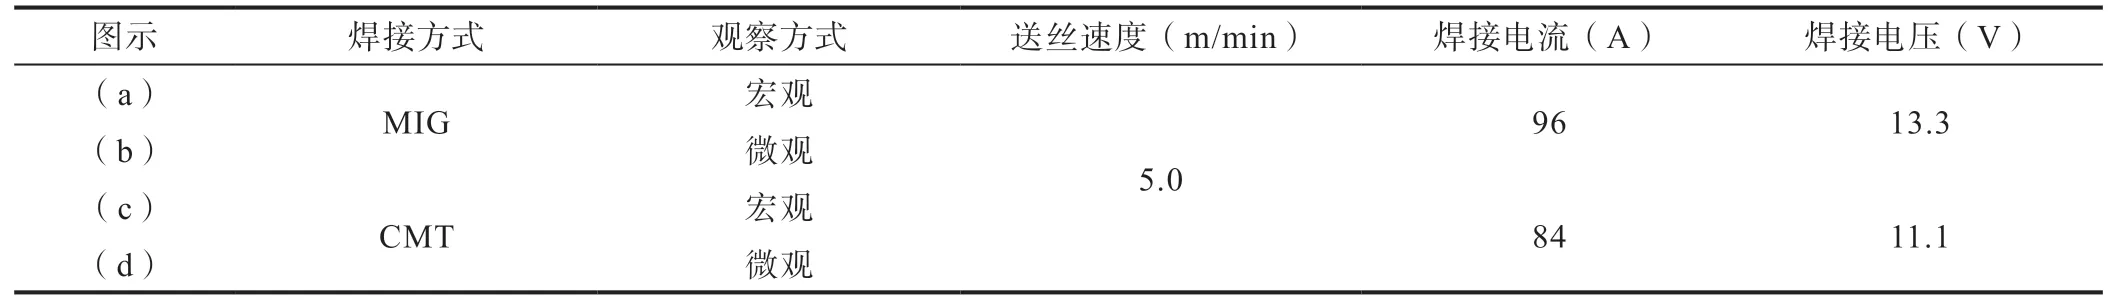
表1 MIG与CMT工艺参数
广汽乘用车(杭州)有限公司焊装车间大量使用了Fronius公司生产的CMT焊接设备,应用于车身中轮罩、前地板、中通道、B柱等部位焊接。……
登录APP查看全文
猜你喜欢
建材发展导向(2021年6期)2021-06-09 05:57:08
装备制造技术(2021年1期)2021-05-21 07:55:04
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
制造技术与机床(2018年12期)2018-12-23 02:40:58
石家庄铁路职业技术学院学报(2017年4期)2017-05-25 13:26:35
制造业自动化(2017年2期)2017-03-20 14:26:13
设备管理与维修(2015年12期)2015-04-09 06:57:24
机电信息(2015年3期)2015-02-27 15:54:47
机械工程师(2015年9期)2015-02-26 08:38:15
水电站机电技术(2014年4期)2014-10-13 08:30:07