高速钢立铣刀崩刃断裂分析
2021-08-26 06:15:14潘明余志勇
金属加工(热加工)
2021年8期
关键词:分析
潘明,余志勇
1.中国航发南方工业有限公司工模具分公司 湖南株洲 412002
2.中科信工程咨询(北京)有限公司 北京 100039
1 序言
2020年5月某加工中心反映制造的立铣刀存在质量问题,出现了切削刃崩裂的情况。
出现质量问题的立铣刀图样外形尺寸为φ25m m×180m m,材料为高速钢,总共有两个批次出现了崩刃和断裂的情况,分别是20100210和20190620批次。20100210批次的立铣刀材质为W18Cr4V钢,从2010年制造交付使用到现在,期间经过几次修磨,最近一次修磨后使用就出现切削刃崩裂的情况。20190620批次的立铣刀,材质为W6Mo5Cr4V2Al钢,是交付后使用就出现加工零件有振刀现象,导致切削刃崩裂。本文对这两个批次的立铣刀进行了理化分析,并对立铣刀切削刃崩裂问题进行了全面分析。
2 立铣刀理化分析
(1)外观观察 两件立铣刀加工面均呈金属色,非加工面均呈黑色,立铣刀刃部有崩裂,我们对立铣刀切削刃部位进行剖切检查,如图1所示。
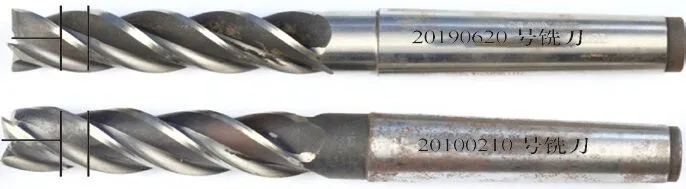
图1 立铣刀剖切示意
(2)金相检验 20190620批次立铣刀:切削刃存在明显的磨削淬火烧伤现象,烧伤深度约为5μm,如图2所示。基体无过热现象,组织符合JB/T 9986—2013《工具热处理金相检验》中附录B图B.3中的1级,如图3所示。共晶碳化物不均匀度符合GB/T 14979—1994《钢的共晶碳化物不均匀度评定法》中附录A图A2中的2级。
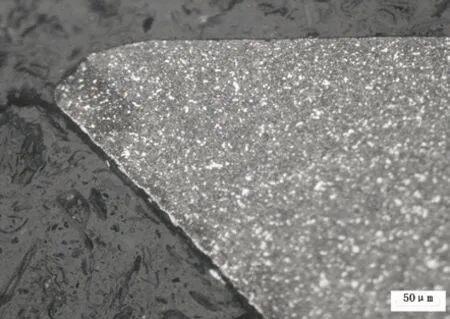
图2 20190620批次立铣刀刃部磨削淬火烧伤现象
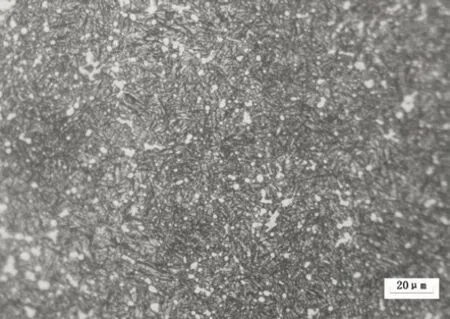
图3 20190620批次立铣刀基体显微组织
20100210批次立铣刀:切削刃存在明显的磨削淬火烧伤现象,烧伤深度为5~10μm,如图4所示。基体无过热现象,组织符合JB/T 9986—2013附录B图B.3中的1级(见图5),共晶碳化物不均匀度符合GB/T 14979—1994附录A图A1中的2级。……
登录APP查看全文
猜你喜欢
现代畜牧科技(2021年9期)2021-10-13 06:39:14
民用飞机设计与研究(2020年4期)2021-01-21 09:15:02
电子制作(2018年18期)2018-11-14 01:48:24
山东工业技术(2016年15期)2016-12-01 05:31:22
当代经济研究(2016年5期)2016-12-01 03:12:05
现代农业(2016年5期)2016-02-28 18:42:46
出版与印刷(2016年3期)2016-02-02 01:20:11
财经界(学术版)(2015年20期)2015-12-23 09:20:13
中国中医药现代远程教育(2014年11期)2014-08-08 13:23:44
华北水利水电大学学报(社会科学版)(2014年3期)2014-04-16 04:38:31