钢筋米重离线自动检测技术的研究与应用
2021-08-31 00:53:00胡阳
冶金动力
2021年4期
关键词:测量
胡阳
(山钢股份莱芜分公司棒材厂,山东济南 271104)
1 概况
1.1 生产工艺简介
棒材连轧生产线一般包括加热炉、连轧机组、飞剪、冷床、成品剪切机、收集平台、打捆机等设备。工艺流程为:连铸坯加热、粗轧六连轧、1#飞剪切头、中轧四连轧、2#飞剪切尾、精轧七连轧、3#飞剪分段、冷床冷却、800 t 冷剪分段、收集分捆、打捆包装、收集码垛、检验入库等环节,见图1。

图1 棒材厂二轧车间工艺流程图
1.2 项目实施前状况
钢筋米重检测为轧后取样检测,即在冷床上截取60~80 cm 长度不等的钢筋,用无齿锯修磨断面,再放到专用台秤测重,然后用钢卷尺测量长度,用实测重量(kg)除以长度(m)得到实际米重,按公式计算钢筋米重偏差,偏差值=(实测米重-理论米重)/理论米重×100%,在国标允许范围内则合格,若超出范围或不是理想范围,则通知轧钢工对料型进行调整,直到符合要求为止。测量调整流程如图2所示。
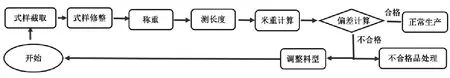
图2 钢筋米重测量调整流程图
项目实施前,人工测量劳动强度大,测量误差大,用时较长,从取样到通知轧钢工调整要15 min左右,当出现料型波动时,无法在第一时间得到解决,造成钢筋米重超标,金属消耗较高,影响成材率的提升。为缩短调整时间,提高成材率,决定研发一种钢筋米重离线自动检测设备。
2 技术原理
2.1 重量测量
钢筋米重离线自动检测设备内置电子台秤,型号为JWE(I)-15K,称量范围0~15 kg,精度0.5 g,带数据外传接口。台秤上设置放钢托架,放钢托架外引部分设计成斜放式,便于取放。
2.2 长度测量
长度测量采用CCD 视觉技术,选用XF-5MDT008X280 型双远心视觉系统,面阵相机为HJCE050-30GM,平行面光源LRD-F120100。……
登录APP查看全文
猜你喜欢
小学科学(学生版)(2021年5期)2021-07-22 02:40:06
数学小灵通(1-2年级)(2017年10期)2017-11-08 08:39:45
军事文摘·科学少年(2017年4期)2017-06-20 23:25:16
军事文摘·科学少年(2017年2期)2017-04-26 21:58:43
少儿科学周刊·儿童版(2016年1期)2016-03-14 03:52:21
阅读与作文(小学低年级版)(2015年4期)2015-04-29 00:00:00