
直缝埋弧焊管预焊后“噘嘴”实时测量系统开发及应用
2021-09-02 05:52:26吴娟,徐海,褚洁
焊管
2021年8期
吴 娟, 徐 海, 褚 洁
(1. 渤海装备巨龙钢管有限公司, 河北 青县 062658; 2. 渤海装备钢管销售公司, 河北 青县 062658)
0 前 言
“噘嘴” 是直缝埋弧焊钢管成型工艺中的一个关键性指标, 钢板在压制成型过程中, 由于原材料或工艺原因, 钢板边缘成型曲率通常不太规则,焊接后形成焊缝附近向内或向外的几何尺寸偏离,这将导致应力集中, 影响管道寿命。 因此通过预焊后“噘嘴” 数据的测量, 将测量数据实时反馈到钢管预弯工序、 成型工序和扩径工序, 对管型参数进行调整, 以确保最终产品的“噘嘴” 合格。
目前我国大直径直缝埋弧焊钢管生产线对预焊后“噘嘴” 数据的检验采集均采用人工静态测量, 即由操作人员在停机状态下使用百分表对预焊缝两侧5~10 mm 处进行抽点检测。 这种测量方法存在耗时长、 精度低、 不能连续检测及实时反馈等缺点。 本研究设计的测量系统能在预焊过程中对预焊后“噘嘴” 数据进行实时测量, 精度高且能够自动保存, 便于后续的追溯、 统计、 分析、改进和处理。
1 系统设计原理
1.1 预焊后“噘嘴” 数据测量
预焊后“噘嘴” 形貌包括正常、 外噘、 内噘三种类型, 各类型示意图如图1 所示。 焊缝处曲率规整, 左坡点和右坡点都在钢管正常轮廓上即为正常; 焊缝处曲率不规整, 左右坡点不同程度向上突起即为外噘; 焊缝处曲率不规整, 左右坡点不同程度向下突起即为内噘。
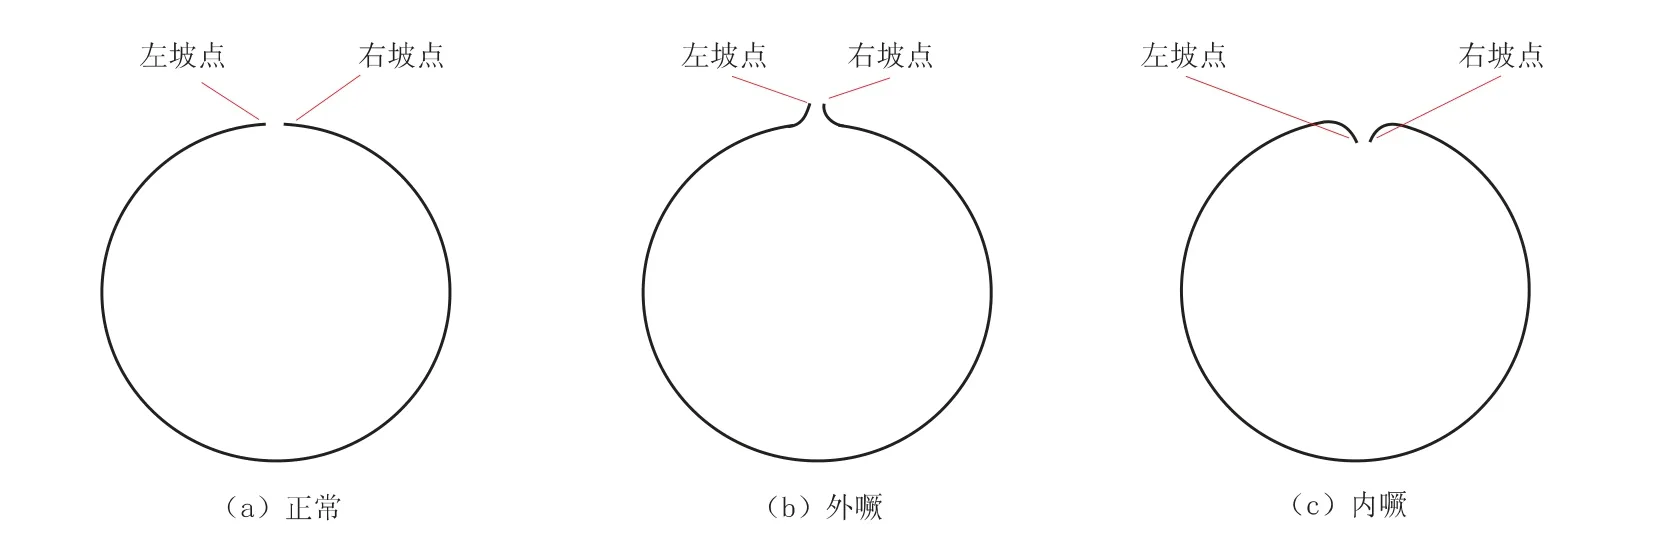
图1 “噘嘴”形貌类型示意图
预焊后“噘嘴” 的测量方法如图2 所示, 采用50 mm 百分表安装在宽150 mm 的支架上, 调零;……
登录APP查看全文
猜你喜欢
工业设计(2022年8期)2022-09-09 07:43:20
建材发展导向(2021年6期)2021-06-09 05:57:08
军民两用技术与产品(2021年10期)2021-03-16 06:05:30
北京测绘(2020年12期)2020-12-29 01:33:58
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
家庭影院技术(2017年9期)2017-09-26 03:41:45
制造业自动化(2017年2期)2017-03-20 14:26:13
少儿科学周刊·儿童版(2016年1期)2016-03-14 03:52:21
设备管理与维修(2015年12期)2015-04-09 06:57:24
