薄壁零件数控加工工装夹具研究
2021-09-10 07:22:44张红娟赵典威韩宛斌王聃
内燃机与配件
2021年6期
关键词:数控加工
张红娟 赵典威 韩宛斌 王聃

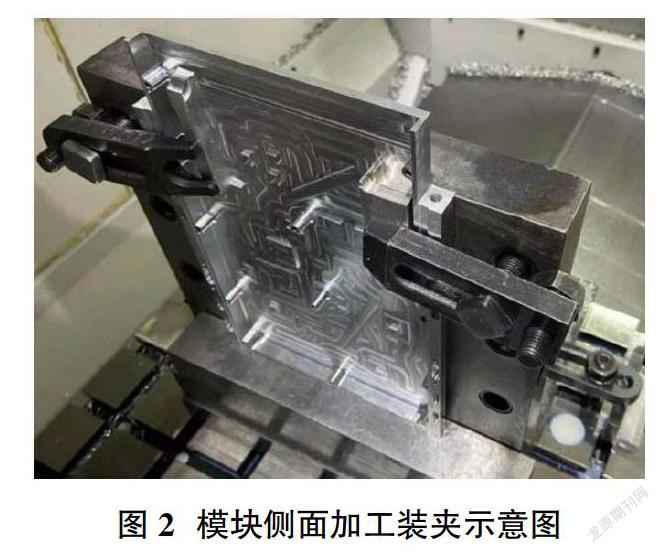


摘要:本文对铝合金薄壁零件数控加工工装夹具进行了分析和研究。通过分析零件数控加工特征和加工要求,设计制造了壳体和滑块组合工装,并对定位和夹紧装置进行了改进。通过使用壳体和滑块组合工装、新的定位和夹紧装置,使模块在该工序的一次合格率由94%提升到100%,生产准备时间由20min缩短至5min,产品质量和生产效率明显提升。
Abstract: In this paper,the aluminum alloy thin-walled parts CNC machining fixture is analyzed and studied.By analyzing the characteristics and requirements of NC machining,the combined tooling of shell and slider is designed and manufactured,and the fixture positioning and clamping device are improved.Through the use of shell and slider combined tooling,new positioning and clamping device,the first pass rate of the module in this process is increased from 94% to 100%,the production preparation time is shortened from 20 minutes to 5 minutes,and the product quality and production efficiency are significantly improved.
关键词:铝合金;数控加工;工装夹具
Key words: aluminum alloy;NC machining;fixture
中图分类号:TG547 文献标识码:A 文章编号:1674-957X(2021)06-0050-02
0 引言
机载电子设备中的液冷模块壁厚薄,焊接后数控加工要求精度高,常规立式加工中心精加工模块侧面时,零件的真空钎焊、液冷流道的壁厚及零件内腔等复杂特征均已完成,零件的加工成本已经比较高。加工零件侧面的台阶面和螺纹孔时,因受零件结构,加工位置和设备加工能力限制,导致零件数控加工效率低、合格率低,该零件侧面特征的数控加工效率和合格率急需提升。本文对该零件数控加工工装和装夹方式进行研究,通过设计制作工装和改进装夹方式,使零件侧面特征的数控加工效率和合格率明显提升[1]。
1 薄壁零件数控加工内容及现状分析
某类液冷模块采用6061铝合金进行加工,该模块在真空钎焊后,需要数控进行精加工,精加工内容包括:精铣外形轮廓、液冷通道壁厚、壳体内部凸台、凹池等特征、侧面台阶面和螺纹孔。在加工模块侧面台阶面和螺纹孔时,零件的真空钎焊,精加工外形轮廓、液冷流道的壁厚及内腔等复杂特征均已完成,并且液冷流道壁厚仅0.8mm。……
登录APP查看全文
猜你喜欢
科技创新与应用(2016年34期)2016-12-23 18:55:29
职业·中旬(2016年9期)2016-12-22 20:21:22
东方教育(2016年3期)2016-12-14 14:46:50
东方教育(2016年4期)2016-12-14 08:03:29
中国新技术新产品(2016年22期)2016-11-29 05:28:05
东方教育(2016年16期)2016-11-25 03:43:51
商情(2016年39期)2016-11-21 09:52:03
科技资讯(2016年18期)2016-11-15 20:12:18