汽车深拉深筒形件成形工艺数值模拟研究
2021-09-29 00:49:10成波
汽车工艺师
2021年9期
关键词:工艺
成波
美特富精密拉深技术(无锡)有限公司 江苏无锡 214000
拉深是冲压中最主要的成形工艺之一,随着机械制造行业标准化程度越来越高,拉深件的制造不仅要满足大规模量产,而且对其质量和开发成本的要求也越来越高。使用CAE 软件对拉深成形工艺进行数值模拟优化也逐渐被认知,Unai Ulibarri等人利用Autoform软件对特殊材料的航空流线型拉深件进行数值模拟[1]。黄昭明等人对汽车C柱连接支架进行了多工位连续冲压成形的模拟仿真[2],上汽通用五菱的徐冰锋等人也利用Autoform软件对汽车尾门外板的成形工艺进行分析和优化[3]。但目前Autoform软件在企业实际深拉深件的开发过程中使用较少。本文以汽车零部件中的深拉深筒形件为例,计算设计拉深成形工艺,使用Solidedge进行模具设计后导入Autoform软件对拉深成形进行数值模拟,分析拉深成形过程中的不足,并针对实际情况进行修正,从而获得合适的生产工艺,避免在生产中遇到工件成形质量的问题,减少工艺开发时间,降低模具设计及制造的成本。
产品工艺设计
此次拉深成形的筒形件为某汽车安全气囊气体发生器的壳体,材料是S420MC,屈服强度420MPa,抗拉强度500MPa左右,该材料成形难,工艺要求高。由于安全气囊外壳的特殊性,因此对壁厚的要求较高,壁厚要求至少2.2mm,外径为40mm,高度为70mm,如图1所示。由于拉深过程会使壁厚减薄,为了保证壁厚,可以先选用2.4mm的料板进行加工成形。
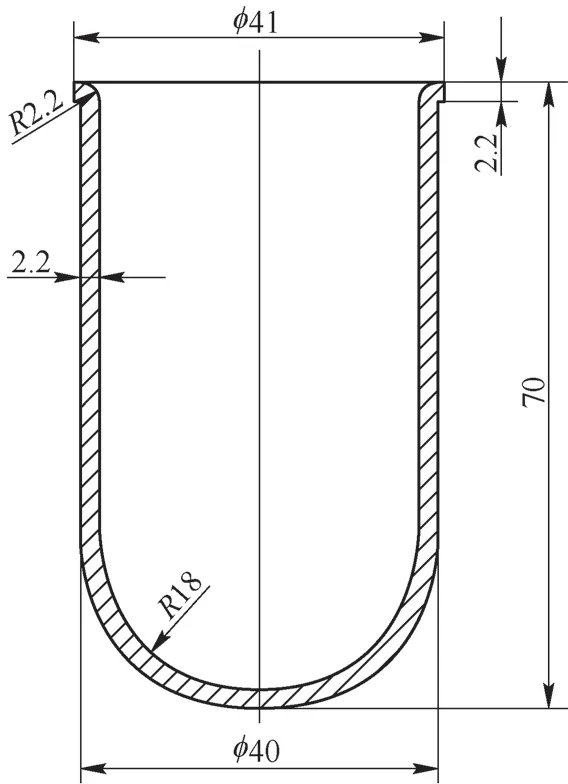
图1 圆筒形深拉深件
根据深拉深件的毛坯直径计算公式、拉深高度计算公式、拉深系数表以及模具圆角半径的选用表,来初定该拉深件的工序和尺寸[4]。……
登录APP查看全文
猜你喜欢
中国特种设备安全(2022年5期)2022-08-26 09:19:32
矿产综合利用(2020年1期)2020-07-24 08:50:40
山东冶金(2019年6期)2020-01-06 07:45:54
收藏界(2019年2期)2019-10-12 08:26:06
世界农药(2019年2期)2019-07-13 05:55:12
世界农药(2019年2期)2019-07-13 05:55:10
模具制造(2019年3期)2019-06-06 02:11:00
山东工业技术(2016年15期)2016-12-01 05:30:59
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52