Q345E钢薄板小变形焊接工艺
2021-10-21 19:52:33吴宪,丁成钢
电焊机
2021年9期
关键词:焊接变形
吴宪,丁成钢
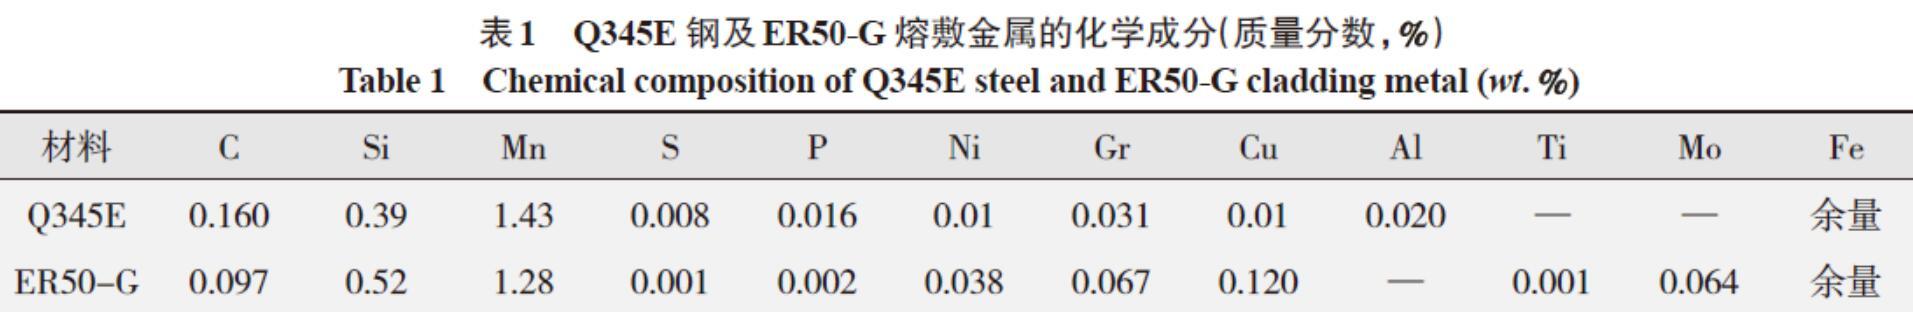

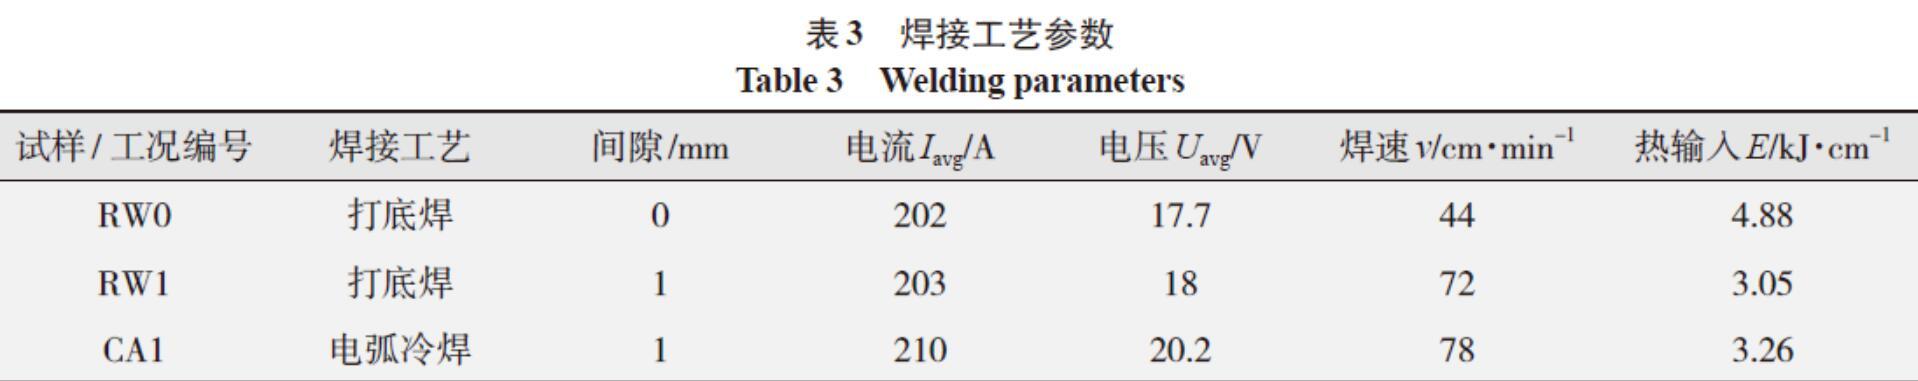
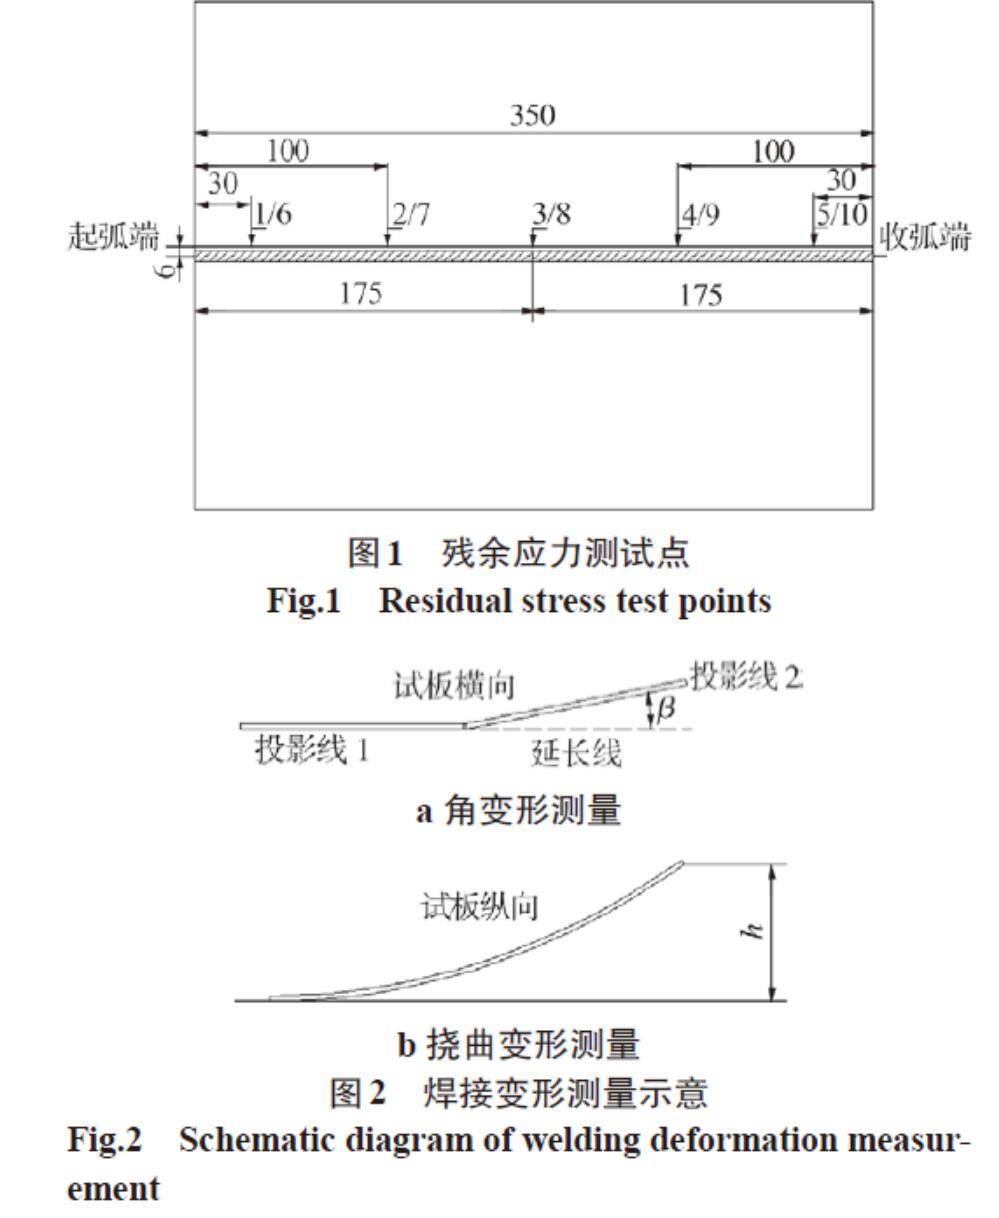


摘要:分别采用高频脉冲MAG焊的打底焊模式与电弧冷焊模式对板厚3 mm的Q345E薄板进行了3种工况的对接焊工艺试验,研究了薄板打底焊与电弧冷焊的小变形对接焊工艺与焊接接头的力学性能,进行了拉伸、弯曲、金相试验并分析了焊接缺陷的形成原因,总结了焊接残余应力及焊接变形的规律。结果表明,高频脉冲MAG焊适用于Q345E钢3 mm的薄板小变形对接焊,组对“ 0 ”间隙时,选用打底焊模式的工艺包;组对1 mm间隙时,选用电弧冷焊模式的工艺包。
关键词:Q345E薄板;高频脉冲MAG焊;焊接残余应力;焊接变形;接头力学性能
中图分类号:TG457.11 文献标志码:A 文章编号:1001-2003(2021)09-0050-05
DOI:10.7512/j.issn.1001-2303.2021.09.10
0 前言
在轨道交通车辆车体制造过程中,经常会遇到板厚为3 mm及以下的薄板焊接工况,例如薄板的拼接及薄板与钢梁骨架的焊接等。特别是工厂为了实现车辆的轻量化制造,从原材料入手,通过提高母材强度、增加比强度、减少材料厚度来减轻焊接件质量,使轨道交通车辆制造面临越来越多的薄板焊接工况。
刘文杰[1]等采用三水平五因素有交互的正交实验,分别对2.5 mm、3.0 mm厚度的Q345NQR2耐候钢薄板进行CMT焊接试验,分析焊后板件夹持与释放之间的变形关系,研究焊缝两侧的空间三维变形规律。何建[2]等开发了基于SYSWELD的有限元计算方法,计算并分析了焊接温度场及焊后残余应力与变形情况,为低合金钢薄板搭接接头的焊接温度场、残余应力与变形的进一步研究提供了理论依据,促进有限元分析技术在焊接中的应用。……
登录APP查看全文
猜你喜欢
建筑建材装饰(2016年8期)2016-12-29 22:04:46
机械制造文摘·焊接分册(2016年2期)2016-12-23 21:02:08
科学与财富(2016年18期)2016-12-22 18:18:55
中国高新技术企业(2016年30期)2016-12-20 04:00:34
北极光(2016年2期)2016-04-29 22:39:00
中国科技博览(2016年9期)2016-04-25 20:31:19
中国科技博览(2016年7期)2016-04-25 15:41:57
哈尔滨理工大学学报(2015年3期)2015-09-21 10:37:19
科技与创新(2015年17期)2015-09-11 05:41:15
科技与创新(2015年12期)2015-07-21 06:36:23